
طرح تولید شیلنگهای هیدرولیک
- 17 اردیبهشت 1404
- 0
- بازدیدها: 1,207
- دسته بندی:
طرح تولید شیلنگهای هیدرولیک
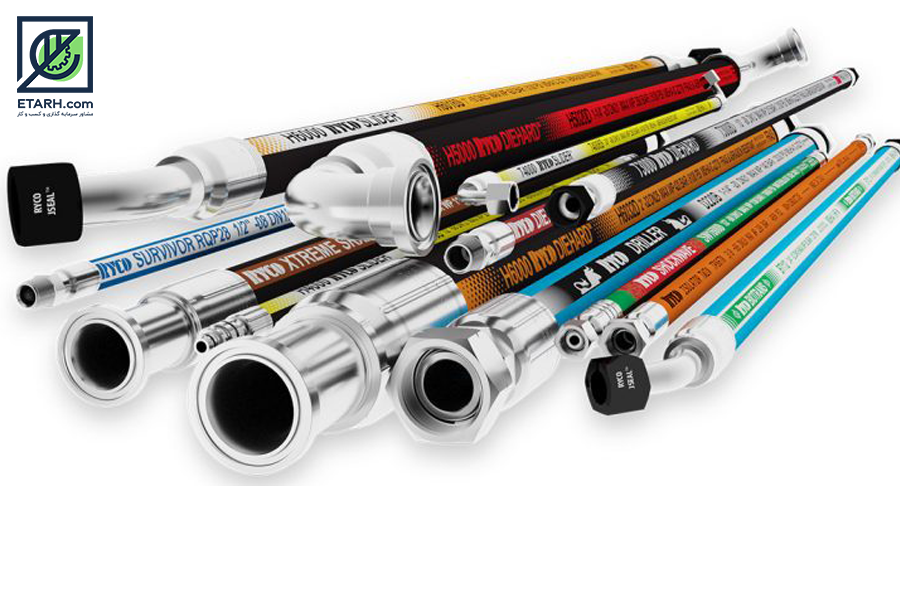
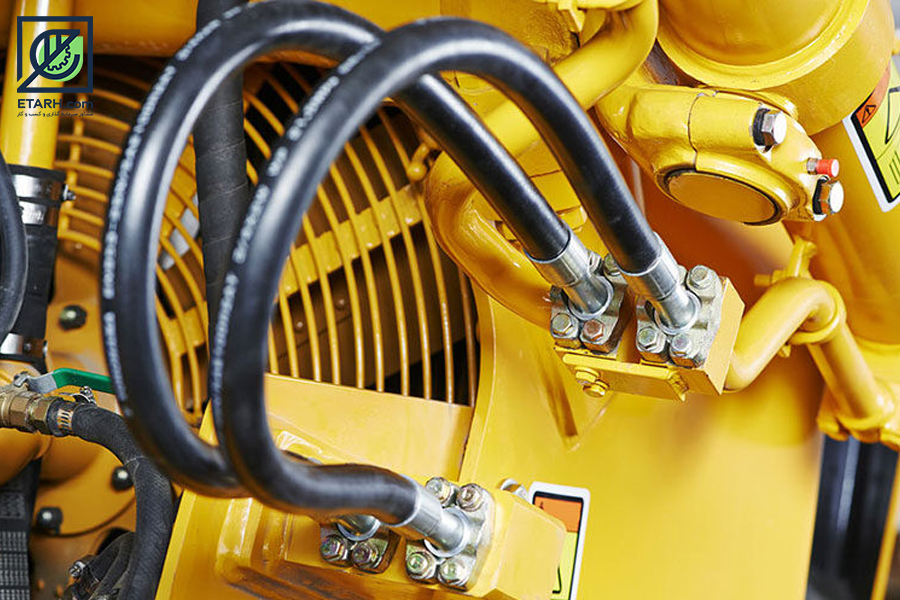
شیلنگ هیدرولیک (Hydraulic Hose) لولهای انعطافپذیر است که برای انتقال سیالات تحت فشار (مانند روغن هیدرولیک) در سیستمهای هیدرولیکی به کار میرود. این شیلنگها در ماشینآلات صنعتی، تجهیزات ساختمانی، کشاورزی، و خودروها نقش کلیدی در انتقال نیرو و حرکت دارند. شیلنگ هیدرولیک جز مهم ترین قطعاتی است که در صنایع مرتبط با هیدرولیک مورد استفاده قرار می گیرد. به دلیل اهمیت این شیلنگ ها و نقش مهمی که در صنایع هیدرولیکی بر عهده دارند، شرکت ها تصمیم گرفتند تا انواع مختلفی از آن ها را تولید کنند تا افراد بتوانند متناسب با زمینه کاری خود یک شلنگ مناسب را انتخاب کنند.
اجزای اصلی شیلنگ هیدرولیک
به طور کلی اجزای سازنده یک شیلنگ هیدرولیک را می توان به سه بخش تقسیم بندی کرد:
لوله داخلی
لوله داخلی وظیفه انتقال سیال را بر عهده دارد. این لایه انعطاف پذیری خوبی دارد. اما برای آن که به درستی کار کند باید با سیال مورد نظر سازگار باشد. لوله داخلی شیلنگ های هیدرولیکی را معمولا از جنس تفلون، لاستیک مصنوعی یا ترموپلاستیک می سازند. شایان ذکر است که لوله های داخلی باید از مقاومت خوبی در برابر حرارت و خوردگی برخوردار باشند.
لایه تقویتی میانی
لایه تقویت میانی پوششی است که از ترکیب سیم های مار پیچی، الیاف نخی و غلاف سیم های بافته شده ساخته می شود. وظیفه اصلی این بخش تقویت شیلنگ هیدرولیک است.
لایه محافظ بیرونی
لایه محافظ بیرونی برای محافظت از لایه تقویتی میانی تعبیه شده است. با توجه به نوع شیلنگ هیدرولیک و کاربردی که دارد، جنس لایه محافظ بیرونی را تعیین می کنند.
 کاربردهای رایج:
• جکها و پمپهای هیدرولیکی
• سیستمهای فرمان خودروها
• ماشینآلات کشاورزی (تراکتور، کمباین)
• بالابرها و جرثقیلها
• خطوط تولید صنعتی
ویژگیها:
• تحمل فشار بالا (گاهاً تا چند صد بار)
• انعطافپذیری بالا
• مقاومت در برابر حرارت، سایش و مواد شیمیایی
معرفی کد آیسیک مرتبط با طرح تولید شیلنگ های هیدرولیکی
کد آیسیک مخفف International Standard Industrial Classification (سیستم بین المللی طبقه بندی استاندارد صنایع) است. کد گذاری به عنوان روش ساده و دقیق برای تعیین هویت کالا، قطعات، مدارک و اموال، سالها است که در سطح شرکت ها و زنجیره های تأمین مورد استفاده قرار می گیرد. کد آیسیک تولیدپاکت سیمان کرافت در زیر آمده است:
کد آیسیک شلنگ هیدرولیک فرمان خودرو : 3430512377
کد آیسیک شیلنگ فشار قوی (صنعتی) از پی وی سی (Pvc high pressure hose): 2520512362
کد آیسیک شیلنگ پلی پروپیلن : 2520512647
کد آیسیک شیلنگ پلی اورتان: 2520512916
کد تعرفه گمرکی مرتبط با صنعت تولید شیلنگ های هیدرولیکی
تعرفه یا به عبارت دیگری (TARIFF) یک نوع معیار رقمی و یا عددی می باشد برای شناسایی و تعیین جایگاه کالا در ترخیص کالا .
تعرفه گمرکی میزان حقوق ورودی قابل پرداخت برای ورود کالا می باشد.تعرفه گمرکی در بستر تاریخ مبتنی بر سیستم و روش های خاصی از قبیل اداره گمرک، آمار، حمل و نقل، بیمه و غیره طراحی و مورد استفاده قرار می گیرد.
کد تعرفه گمرکی شیلنگ هیدرولیک فرمان خودرو: ۸۷۰۸۷۰
بررسی بازار طرح تولید شیلنگ هیدرولیک
بر اساس گزارشهای مختلف، ارزش بازار جهانی شیلنگ هیدرولیک در سال 2023 بین 3.9 تا 11 میلیارد دلار برآورد شده است. پیشبینی میشود این بازار تا سال 2030 به حدود 6.1 تا 18 میلیارد دلار برسد، که نشاندهنده نرخ رشد سالانه مرکب (CAGR) بین 4.3٪ تا 6.5٪ است. صنعت کشاورزی و جنگلداری حدود 60٪ از تقاضای جهانی را به خود اختصاص دادهاند. پس از کشاورزی صنایع ساختمان سازی، معدن و خودروسازی با حفظ ترتیب رتبه دوم سوم و چهارم را به خود اختصاص داده است. در خصوص بازار داخلی نیز باید گفت برخی شرکتهای ایرانی در زمینه تولید شیلنگهای هیدرولیک فعالیت دارند، اما ظرفیت تولید و کیفیت محصولات ممکن است با استانداردهای بینالمللی فاصله داشته باشد و بخش قابل توجهی از نیاز بازار از طریق واردات تأمین میشود، به ویژه از کشورهای چین، ترکیه و آلمان… صنایع نفت و گاز، پتروشیمی، خودروسازی و کشاورزی از جمله مصرفکنندگان اصلی شیلنگهای هیدرولیک در ایران هستند.
فرآیند تولید شیلنگهای هیدرولیکی
1.آمادهسازی ترکیب لاستیکی (کامپاندینگ)
مواد اولیه: لاستیک طبیعی یا مصنوعی (NBR، EPDM، SBR)، دوده، روغن، آنتیاکسیدانها و گوگرد.
فرآیند: با استفاده از دستگاههایی مثل بنبوری (Banbury mixer) یا آسیاب دو غلتکی (Two-roll mill)، این مواد به شکل خمیر لاستیکی یکنواخت در میآیند.
2. اکستروژن (ساخت لایه داخلی یا لاینر)
خمیر لاستیکی آماده شده وارد دستگاه اکسترودر میشود.
شیلنگ به شکل یک لوله لاستیکی توخالی (لاینر) در میآید.
3. لایهگذاری الیاف یا سیم فولادی
برای تحمل فشار بالا، لایههایی از الیاف نخی یا سیم فولادی به روشهای مختلف (بافته، مارپیچ یا بافته شده متقاطع) به دور لایه داخلی پیچیده میشود.
این مرحله توسط دستگاه braiding یا spiraling machine انجام میگیرد.
4. اکستروژن لایه بیرونی (کاور)
لایهای از لاستیک مقاوم در برابر ساییدگی، روغن و عوامل محیطی به عنوان کاور بیرونی توسط اکسترودر اضافه میشود.
5. ولکانیزاسیون (پخت لاستیک)
شیلنگهای تولید شده در اتوکلاو یا سیستم پخت مداوم (Continuous Vulcanization) تحت حرارت و فشار مشخص، پخته میشوند تا لاستیکها خاصیت نهایی خود را بهدست آورند.
6. خنککاری و خشککردن
پس از پخت، شیلنگها وارد حمام آب سرد شده و سپس خشک میگردند.
7. تست فشار و کیفیت
شیلنگها برای اطمینان از مقاومت در برابر فشار، در دستگاه تست هیدرواستاتیک بررسی میشوند.
سایر آزمونها شامل تست خمش، ترکیدگی، سایش و مقاومت شیمیایی است.
8. برش، اتصال فیتینگ و بستهبندی
شیلنگها به طول مورد نیاز بریده میشوند.
سرشیلنگها (Fittings) به صورت پرسی یا رزوهای نصب میشوند.
در نهایت، بستهبندی و لیبلگذاری برای ارسال به بازار انجام میشود.
ماشینآلات و تجهیزات موردنیاز برای تولید شیلنگ هیدرولیک
1. میکسر بنبوری (Banbury Mixer) یا آسیاب دو غلتکی
کاربرد: مخلوطکردن مواد اولیه لاستیکی و افزودنیها برای تهیه خمیر لاستیکی یکنواخت.
جایگاه: اولین مرحله در فرمولاسیون لاستیک داخلی و خارجی شیلنگ.
2. اکسترودر (Extruder)
کاربرد: شکلدهی خمیر لاستیکی به صورت لوله (لایه داخلی یا لاینر) و لایه بیرونی (کاور).
انواع: تکپیچه و دوپیچه با سیستم تغذیه سرد یا گرم.
موقعیت در خط تولید: بعد از آمادهسازی مواد اولیه.
3. دستگاه سیمپیچ یا نخپیچ (Braiding or Spiraling Machine)
کاربرد: پوشاندن شیلنگ با لایههای تقویتی (سیم فولادی یا الیاف پلیاستر یا آرامید).
تعداد کلهگیها (spindles): 16، 24، 32 یا بیشتر بسته به طراحی شیلنگ.
مدلها: برای بافت مارپیچ (spiral) یا بافت حصیری (braid).
4. کوره پخت (Vulcanization Unit)
نوع: اتوکلاو (Batch Vulcanization) یا کورههای پیوسته (Continuous Vulcanization – CV).
کاربرد: پخت کامل لاستیک برای ایجاد ساختار پایدار و مقاوم.
5. تانک آب و سیستم خنککننده
کاربرد: خنککردن شیلنگ بعد از خروج از اکسترودر یا پس از پخت.
جلوگیری از تغییر شکل شیلنگ در اثر دمای بالا.
6. دستگاه برش شیلنگ (Cutting Machine)
کاربرد: برش دقیق شیلنگها به طولهای استاندارد (مثلاً 5، 10 یا 50 متر).
7. پرس هیدرولیک فیتینگزن (Crimping Machine)
کاربرد: نصب فیتینگ یا سرشیلنگ به دو سر شیلنگ با فشار بالا.
قابلیت تنظیم برای انواع قطرها و سایزهای فیتینگ.
8. دستگاه تست فشار (Hydrostatic Pressure Tester)
کاربرد: تست ترکیدگی، نشت، فشار کاری و ایمنی.
بازه فشار: از 100 تا 4000 بار (بسته به نوع شیلنگ).
9. دستگاه مارکزن یا چاپگر (Marking / Printing Machine)
کاربرد: چاپ مشخصات فنی و برند روی سطح شیلنگ.
10. سیستم جمعکننده (Rewinding Machine)
کاربرد: جمع کردن شیلنگ روی حلقه یا طوقه جهت بستهبندی.
پیش بینی میزان سرمایه گذاری و سودآوری واحد تولید انواع خاک بستر گربه
ظرفیت تولید سالیانه: شیلنگ هیدرولیک فرمان خودرو 4,000 عدد -شیلنگ فشار قوی صنعتی از پی وی سی 800 تن – شیلنگ پلی پروپیلن 600 تن شیلنگ پلی اورتان 800 تن
مساحت زمین موردنیاز: 5000 مترمربع
زیربنای کل: 1600 مترمربع
تعداد نیروی انسانی مورد نیاز:17 نفر
میزان سرمایه گذاری ثابت: ۴۳۳ هزار دلار


درصورت تمايل به اين مطلب امتياز دهيد:











دیدگاه خود را ثبت کنید