
طرح تولید آمونیاک
- 19 مرداد 1404
- 0
- بازدیدها: 380
- دسته بندی:
طرح تولید آمونیاک
آمونیاک (NH₃) یکی از پایهایترین مواد شیمیایی صنعتی است که بیشترین مصرف آن در تولید کودهای نیتروژنی (مخصوصاً اوره) و همچنین در صنایعی مثل خنکسازی، تولید نیتراتها و اخیراً بهعنوان حامل هیدروژن و سوخت دریایی مطرح است. با توجه به منابع گازی ایران و ظرفیت رو به رشد پتروشیمی، سرمایهگذاری در واحدهای تولید آمونیاک از منظر تأمین داخلی کود و صادرات، دارای جذابیت است.
انواع آمونیاک
انواع آمونیاک بر اساس حالت فیزیکی
- آمونیاک گازی: حالت طبیعی در دمای معمولی و فشار اتمسفر، بیرنگ با بوی تند، مورد استفاده در صنایع شیمیایی.
- آمونیاک مایع (بیآب): در فشار بالا یا دمای پایین مایع میشود، در کوددهی مستقیم و تبرید صنعتی بهکار میرود.
- آمونیاک محلول (آمونیاک آبی): محلول آمونیاک در آب، کاربرد در صنایع غذایی، تمیزکنندهها و صنایع کاغذ و نساجی.
انواع آمونیاک بر اساس روش تولید
- آمونیاک خاکستری: تولید از گاز طبیعی یا زغالسنگ با انتشار بالای CO₂، متداولترین روش فعلی.
- آمونیاک آبی: مشابه خاکستری ولی با فناوری جذب و ذخیره کربن (CCS)، انتشار کمتر گازهای گلخانهای.
- آمونیاک سبز: تولید با هیدروژن سبز از طریق الکترولیز آب با انرژی تجدیدپذیر، بدون انتشار CO₂.
- آمونیاک قهوهای: تولید از زغالسنگ بدون کنترل انتشار کربن، آلودگی بالا.
انواع آمونیاک بر اساس کاربرد
- آمونیاک صنعتی: برای تولید کود، مواد منفجره، پلاستیک و سایر مواد شیمیایی.
- آمونیاک تبریدی: بهعنوان سیال خنککننده در سردخانهها و صنایع غذایی.
- آمونیاک غذایی: در مقادیر کنترلشده برای تنظیم pH و فرآوری مواد غذایی.
- آمونیاک سوختی: سوخت جایگزین در حملونقل دریایی و نیروگاهها، بهویژه به صورت سبز.
معرفی کد آیسیک مرتبط با طرح تولید آمونیاک
کد آیسیک مخفف International Standard Industrial Classification (سیستم بین المللی طبقه بندی استاندارد صنایع) است. کد گذاری به عنوان روش ساده و دقیق برای تعیین هویت کالا، قطعات، مدارک و اموال، سالها است که در سطح شرکت ها و زنجیره های تأمین مورد استفاده قرار می گیرد. کد آیسیک تولید آمونیاک در زیر آمده است:
کد آیسیک آمونیاک (آمونیاک – Ammonia gas): 2412612318
کد تعرفه گمرکی مرتبط با صنعت تولید آمونیاک
تعرفه یا به عبارت دیگری (TARIFF) یک نوع معیار رقمی و یا عددی می باشد برای شناسایی و تعیین جایگاه کالا در ترخیص کالا .
تعرفه گمرکی میزان حقوق ورودی قابل پرداخت برای ورود کالا می باشد.تعرفه گمرکی در بستر تاریخ مبتنی بر سیستم و روش های خاصی از قبیل اداره گمرک، آمار، حمل و نقل، بیمه و غیره طراحی و مورد استفاده قرار می گیرد. کد تعرفه گمرکی تولید آمونیاک عبارت است از:
کد تعرفه گمرکی آمونیاک: 31028000
تحلیل بازار جهانی تولید آمونیاک
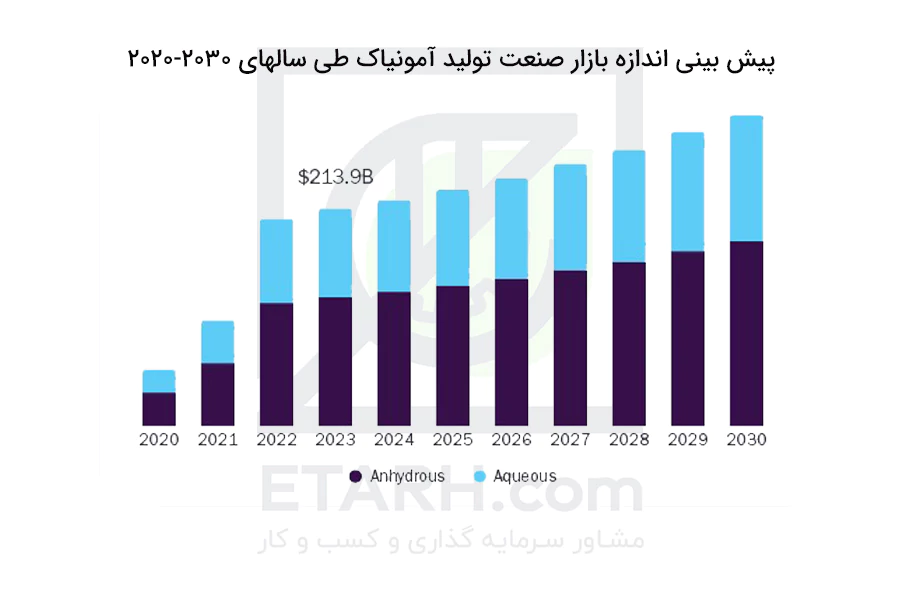
ارزش بازار جهانی آمونیاک در سال ۲۰۲۴ حدود ۲۲۴.۱۰ میلیارد دلار آمریکا برآورد شد و پیشبینی میشود تا سال ۲۰۳۰ به ۳۱۳.۲۱۲ میلیارد دلار برسد. این رشد با نرخ رشد مرکب سالانه ۵.۹٪ از سال ۲۰۲۵ تا ۲۰۳۰ اتفاق خواهد افتاد. افزایش تقاضای جهانی آمونیاک، بهویژه در کودهای شیمیایی و مبردهای صنعتی، تحت تأثیر عواملی مانند رشد سریع جمعیت جهان، نیاز به تولید بیشتر غذا، و کاهش زمینهای زراعی است. این روند، بازار جهانی را به یکی از مهمترین فرصتهای سرمایهگذاری در صنایع شیمیایی و کشاورزی تبدیل کرده است.
 روندها و بینشهای کلیدی بازار تولید آمونیاک
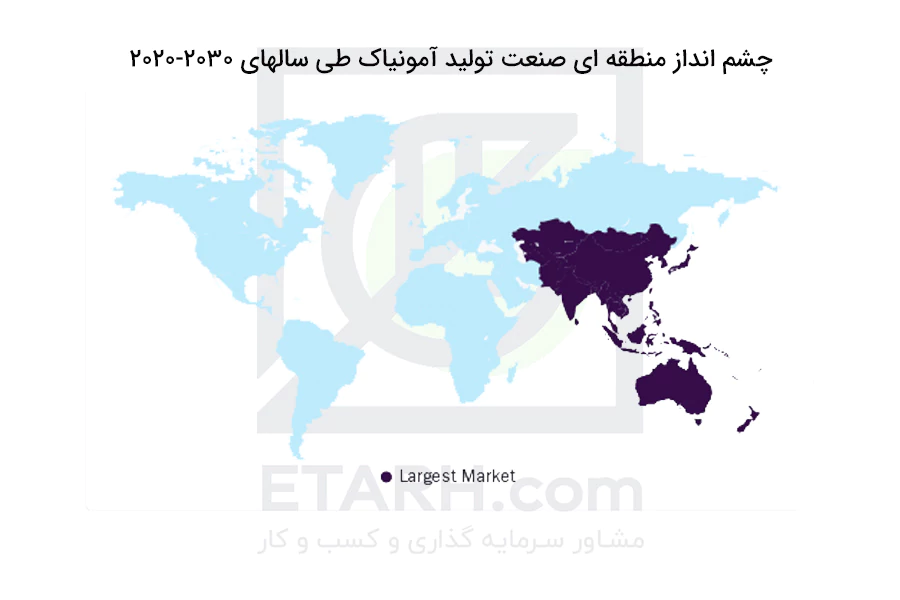
آسیا و اقیانوسیه: سریعترین رشد بازار در دوره پیشبینی، به دلیل سهم بالای مصرف کودهای نیتروژنی (۶۰٪ مصرف جهانی) و حضور کشورهایی چون چین، هند، تایلند و اندونزی.
ایالات متحده: سومین تولیدکننده بزرگ جهان، با ۹۲٪ تولید مبتنی بر گاز طبیعی و تمرکز ۶۰٪ ظرفیت در ایالتهای لوئیزیانا، اوکلاهما و تگزاس.
بخش آمونیاک بیآب: بیشترین سهم درآمد بازار با ۵۹.۸٪ در سال ۲۰۲۴.
کاربرد علفکشها: سهم غالب بازار با ۷۸.۸٪ در سال ۲۰۲۴.
تحلیل منطقهای بازار آمونیاک
آمریکای شمالی: کاهش سهم بازار به دلیل انتقال تولید به مناطق کمهزینهتر در آسیا و آمریکای لاتین.
اروپا: رشد ناشی از نوآوری محصولات و افزایش بهرهوری کشاورزی.
آمریکای لاتین: تمرکز بر توسعه بخش کشاورزی، بهویژه در برزیل برای تولید سویا.
خاورمیانه و آفریقا: افزایش مصرف آفتکشها در کشورهایی مانند عربستان سعودی، عمان و غنا.
 تحلیل بازار داخلی و وضعیت صنعت تولید آمونیاک در ایران
بیش از ۸۵ تا ۹۰ درصد آمونیاک تولیدی کشور بهصورت داخلی (Captive) در همان مجتمعها به اوره تبدیل میشود. به همین دلیل، بازار آمونیاک تجاری (Merchant) در ایران کوچک بوده و حجم آن تنها چند صد هزار تن در سال است. این بازار محدود به محلول آمونیاک، اسید نیتریک و نیتراتها و همچنین کاربردهای تبرید صنعتی میشود.
مزیتهای کلیدی صنعت آمونیاک ایران
- دسترسی به گاز طبیعی ارزان و مجتمعهای بزرگ یکپارچه آمونیاک–اوره در هابهای ساحلی.
- ظرفیت نصبشده آمونیاک حدود ۵.۵ تا ۷ میلیون تن در سال و ظرفیت اسمی اوره حدود ۸.۵ تا ۹ میلیون تن در سال.
- بهرهبرداری واقعی معمولاً ۷۵ تا ۹۰ درصد و با افت تولید در زمستان مواجه میشود.
تولیدکنندگان و فناوریهای مورد استفاده
مراکز اصلی تولید آمونیاک در ایران
- عسلویه/پارس جنوبی: پتروشیمی پردیس و واحدهای همجوار.
- ماهشهر/بندر امام: پتروشیمی رازی.
- فارس: پتروشیمی شیراز.
- غرب و شمالشرق: کرمانشاه، خراسان (بجنورد).
- چهارمحال و بختیاری: لردگان.
- خوزستان: مسجدسلیمان.
- آذربایجان غربی: ارومیه (مقیاس کوچکتر).
صادرات آمونیاک
- اوره مهمترین محصول صادراتی است (مقاصد: هند، ترکیه، برزیل و بازارهای منطقه).
- صادرات مستقیم آمونیاک به دلیل محدودیت پایانههای سرد و ریسک بیمه/تحریم کم است.
لجستیک داخلی آمونیاک
- حمل آمونیاک آنهیدروس با تانکر و ریل اختصاصی.
- ذخیرهسازی سرد تخصصی محدود → تبدیل درجا به اوره اقتصادیتر است.
روندها و فرصتهای پیشرو در تولید آمونیاک
- بهینهسازی و دیباتلنکینگ: ارتقای کاتالیست و بهبود حلقه سنتز.
- تنوع زنجیره نیتروژنی: تولید نیترات آمونیوم، UAN، کودهای پوششدار.
- آمونیاک سبز و آبی: برای صادرات و سوخت دریایی در میانمدت.
- همافزایی لجستیکی: مخازن میانی در بنادر و قراردادهای حملونقل استراتژیک.
تحلیل SWOT صنعت تولید آمونیاک
نقاط قوت (Strengths)
دسترسی به گاز طبیعی و CO2 فرآیندی ارزان؛ مزیت هزینهای در نیمه اول منحنی جهانی.
مجتمعهای بزرگ یکپارچه آمونیاک–اوره با صرفههای مقیاس، تجربه عملیاتی و نیروی انسانی ماهر.
فناوری قابل اتکا (SMR + هابر–بوش) با شبکه تامین خدمات/تعمیرات داخلی.
زیرساخت بندری در هابهای ساحلی (عسلویه/بندر امام) برای صادرات اوره و دسترسی به یوتیلیتیها.
امکان جذب بخشی از CO2 در تولید اوره و فروش سبدی (اوره گرانول/پرل، محلولها).
تقاضای داخلی پایدار برای کودهای نیتروژنه و بازارهای صادراتی منطقهای جاافتاده (بهویژه اوره).
نقاط ضعف (Weaknesses)
شدت انرژی و کربن بالا در آمونیاک خاکستری (~28–32 GJ انرژی و ~1.6–2.4 تن CO2 به ازای هر تن NH3).
وابستگی شدید به خوراک گاز و ریسک قطعی/کاهش تحویل در زمستان؛ محدودیت برق در تابستان.
بازار داخلی «آمونیاک تجاری» کمعمق؛ زیرساخت محدود ذخیرهسازی سرد/حمل آمونیاک مایع.
فرسودگی نسبی برخی واحدها و اتکا به کاتالیستها/قطعات وارداتی (ریسک تامین تحت تحریم).
ریسکهای HSE بالا (سمیت/خورندگی/قابلیت نشت) و CAPEX/OPEX انطباق.
تمرکز درآمد روی اوره و حساسیت بالا به چرخه قیمت جهانی کود.
فرصتها (Opportunities)
دیباتلنکینگ و بهینهسازی انرژی/قابلیت اطمینان (کاتالیستهای جدید، بازیابی حرارت، APC/تحلیل داده).
توسعه محصولات پاییندستی: اسید نیتریک/نیتراتها، UAN، محلول آمونیاک برای SCR/SNCR، ملامین (از اوره)، کودهای پوششدار/ویژه.
آمونیاک آبی/سبز برای بازارهای خاص و حملونقل دریایی؛ پروژههای CCUS/الکترولیز در مقیاس تدریجی.
یکپارچهسازی لجستیک و ذخایر بندری برای چابکی صادرات و کاهش هزینه حمل/بیمه.
قراردادهای بلندمدت با مشتریان منطقهای (هند/ترکیه/کشورهای همسایه) و تنوع مقاصد.
همافزایی آب/انرژی: بازیافت آب، تولید برق/بخار مشترک، سوخت جایگزین کمکربن در یوتیلیتیها.
تهدیدها (Threats)
نوسان و محدودیت خوراک گاز، تغییر فرمولهای قیمتگذاری داخلی و جهش هزینه انرژی.
تحریمها، محدودیتهای بیمه/حمل و تاخیرهای مالی که به تخفیف قیمتی و ریسک نقدینگی میانجامد.
ورود ظرفیتهای جدید کمهزینه در منطقه/جهان و نوسان شدید قیمت آمونیاک/اوره.
فشارهای زیستمحیطی/مقررات کربنی (مانند CBAM) و دشواری تامین مالی پروژههای فسیلی.
ریسکهای HSE/اجتماعی (حادثه، نشت، مخالفت محلی) و سختگیری نهادهای ناظر.
بهبود بهرهوری مصرف ازت در کشاورزی/جایگزینها که رشد تقاضای کود را محدود میکند؛ توسعه آمونیاک سبز جهانی که رقابتپذیری آمونیاک خاکستری را کاهش میدهد.
راهبردهای TOWS پیشنهادی
- SO (استفاده از قوتها برای شکار فرصتها)
- اجرای برنامه پنجساله بهرهوری انرژی/قابلیت اطمینان و دیباتلنکینگ برای افزایش نرخ بهرهبرداری و کاهش هزینه نقدی.
- توسعه مشتقات نیتروژنی و بستههای محصول (اوره+UAN/محلول آمونیاک) برای مشتریان منطقهای با قراردادهای میانمدت.
- ایجاد ذخیره و هاب لجستیکی در بنادر برای پاسخ سریع به مناقصات و کاهش پریمیوم حمل/بیمه.
- WO (کاهش ضعفها با تکیه بر فرصتها)
- سرمایهگذاری مرحلهای در CCUS/آبیسازی و ارتقای HSE برای کاهش شدت کربن و ریسکهای عملیات.
- تعمیق بازار داخلی محلول آمونیاک/SCR با همکاری نیروگاهها/پالایشگاهها و توسعه شبکه حمل اختصاصی.
- تنوعبخشی تامین کاتالیست/قطعات، بومیسازی منتخب و ایجاد موجودی استراتژیک.
- ST (استفاده از قوتها برای مقابله با تهدیدها)
- زمانبندی تعمیرات اساسی در فصلهای پرریسک گاز، سوخت پشتیبان برای یوتیلیتیهای حیاتی و بهینهسازی مصرف بخار/برق.
- پوشش ریسک قیمت/کرایه با قراردادهای فرمولمحور و پرتفوی مقصدهای صادراتی.
- شفافیت ESG/SHE و ممیزیهای دورهای برای کاهش ریسک قانونی/اجتماعی و تسهیل بیمه/حمل.
- WT (کاهش همزمان ضعفها و تهدیدها)
- نوسازی واحدهای قدیمی (revamp) و خروج تدریجی داراییهای پرهزینه انرژی.
- کاهش تمرکز بر فروش نقطهای آمونیاک؛ تبدیل حداکثری درجا به اوره/مشتقات با ارزشافزوده پایدارتر.
- برنامه تداوم کسبوکار: سناریوهای قطع گاز/برق، قرارداد Tolling/تولید جایگزین و ذخیرهسازی محصول.
فرآیند اجرای طرح تولید آمونیاک
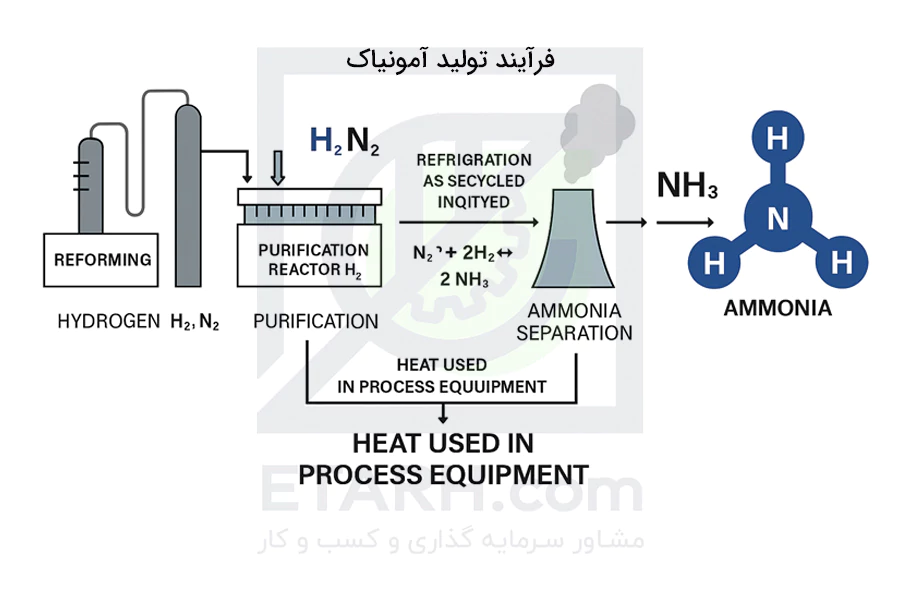
- تهیه گازهای اولیه: نیتروژن از هوا به روش تقطیر جزء به جزء استخراج میشود. هیدروژن از گازهای طبیعی (معمولاً متان) با فرآیند اصلاح بخار متان (Steam Reforming) یا الکترولیز آب تامین میگردد.
- خالصسازی گازها:ناخالصی ها و گازهای غیرضروری از هیدروژن و نیتروژن حذف میشوند تا واکنش بهینه انجام شود.
- واکنش سنتز آمونیاک: گاز نیتروژن و هیدروژن خالص تحت فشار بالا (حدود 150 تا 200 اتمسفر) و دمای تقریباً 450-500 درجه سانتیگراد در حضور کاتالیزور آهنی ترکیب میشوند. واکنش انرژی آزاد مثبت دارد و برگشتپذیر است:
- N2+3H2↔2NH3
- کاتالیزور آهن با افزودنیهایی مانند پتاسیم و آلومینیوم عملکرد واکنش را افزایش میدهد.
- جداسازی آمونیاک: گازهای خروجی حاوی آمونیاک توسط سیستم تبرید خنک شده تا آمونیاک به صورت مایع جدا شود. گازهای واکنش نداده بازگردانده شده و به چرخه واکنش بازمیگردند تا راندمان واکنش افزایش یابد.
- استفاده از حرارت تولید شده: گرمای حاصل از واکنش برای تولید بخار و مصرف های فرآیندی دیگر در کارخانه به کار گرفته میشود.
این فرآیند به دلیل مصرف انرژی بالا در دما و فشار نیازمند تجهیزات پیشرفته شامل کمپرسورها، مبدلهای حرارتی، و راکتورهای کاتالیزوری است. با وجود این، راندمان و مقیاس تولید بالایی دارد و بیش از 90 درصد آمونیاک صنعتی جهان با این روش تولید میشود.
 مواد اولیه مورد نیاز تولید آمونیاک
- گاز طبیعی (متان – CH₄): منبع اصلی هیدروژن در فرآیند تولید آمونیاک معمولاً 70–90٪ هیدروژن مورد نیاز از گاز طبیعی تأمین میشود علاوه بر تأمین هیدروژن، به عنوان سوخت برای تأمین حرارت راکتورها هم استفاده میشود.
- نیتروژن (N₂): از هوای فشرده و از طریق واحد جداسازی هوا (Air Separation Unit) یا روشهای غشایی/کرایوژنیک به دست میآید نسبت مولی مورد نیاز در فرآیند هابر-بوش تقریباً 1 به 3 (N₂:H₂) است.
- آب (H₂O): برای تولید بخار مورد استفاده در ریفرمینگ بخار (Steam Reforming) متان همچنین برای سیستمهای خنککاری و شستشوی گازها.
- کاتالیست اصلی سنتز: پایه آهن (Fe) با افزودنیهایی مثل آلومینا (Al₂O₃) و اکسید پتاسیم (K₂O).
- کاتالیست ریفرمینگ: پایه نیکل (Ni) برای واکنش CH₄ + H₂O → CO + H₂.
- کاتالیست مبدل گاز (Shift Converter): پایه آهن-کروم یا مس-روی برای تبدیل CO به CO₂ و افزایش تولید H₂.
- محلول آمینها یا حلالهایی مثل متانول برای جذب CO₂ از جریان گاز.
- گاهی از مولکولارسیوها برای حذف ناخالصیها استفاده میشود.
تجهیزات و ماشینآلات مورد نیاز اجرای طرح تولید آمونیاک
- کمپرسور گاز طبیعی و هوای فشرده – افزایش فشار خوراک گاز و هوا برای ورود به فرآیند ریفرمینگ.
- واحد گوگردزدایی (Desulfurization Unit) – حذف ترکیبات گوگردی از گاز طبیعی برای جلوگیری از مسمومیت کاتالیستها.
- بسترهای جذب (Absorbers) – جذب ناخالصیهای باقیمانده مانند CO₂ یا رطوبت از جریان گاز.
- مبدلهای حرارتی اولیه – انتقال حرارت بین جریانهای ورودی و خروجی برای بهبود راندمان انرژی.
- ریفورمر اولیه (Primary Reformer) – تبدیل گاز طبیعی به گاز سنتز (H₂ و CO) با استفاده از بخار و کاتالیست.
- ریفورمر ثانویه (Secondary Reformer) – افزودن هوا و تکمیل واکنش ریفرمینگ برای تولید گاز هیدروژن و نیتروژن.
- مشعلها و سیستم پیشگرمکن هوا و گاز – تأمین حرارت لازم برای فرآیند ریفرمینگ.
- کاتالیستهای ریفرمینگ – تسریع واکنش شیمیایی شکستن هیدروکربنها در ریفورمر.
- بویلر بازیافت حرارت (HRSG) – بازیابی حرارت گازهای داغ خروجی و تولید بخار فرآیندی.
- کندانسورهای بخار – تبدیل بخار خروجی به آب برای بازیافت و استفاده مجدد.
- مبدلهای حرارتی پوسته و لوله – تبادل حرارت بین جریانهای مختلف فرآیند و بهینهسازی مصرف انرژی.
- کمپرسور سنتز گاز (Synloop Compressor) – فشردهسازی گاز سنتز برای ورود به راکتور سنتز آمونیاک.
- راکتور سنتز آمونیاک – ترکیب هیدروژن و نیتروژن در فشار و دمای بالا برای تولید آمونیاک.
- سیستم خنکسازی محصول – کاهش دمای آمونیاک تولیدی برای ذخیرهسازی ایمن.
- جداکننده مایع-گاز – جداسازی آمونیاک مایع از گازهای برگشتی در حلقه سنتز.
- مخازن ذخیره تحت فشار یا برودتی – نگهداری آمونیاک بهصورت مایع در دمای پایین یا فشار بالا.
- پمپهای انتقال آمونیاک – جابجایی آمونیاک از مخزن به واحدهای مصرف یا بارگیری.
- خطوط لوله فولادی ضدزنگ – انتقال امن آمونیاک و گازهای فرآیندی با مقاومت در برابر خوردگی.
- سیستم بارگیری و تخلیه – تجهیزات ویژه برای بارگیری آمونیاک به تانکر یا واگن باری.
- واحد تولید بخار (Boiler House) – تولید بخار برای مصارف حرارتی و فرآیندی.
- سیستم خنککاری (Cooling Tower) – دفع حرارت اضافی از آب خنککننده.
- واحد تولید و توزیع هوای فشرده – تأمین هوای ابزاردقیق و فرآیندی.
- واحد تولید نیتروژن – تولید نیتروژن برای پاکسازی و ایجاد محیط بیاثر در تجهیزات.
- سیستم تصفیه پساب صنعتی – حذف آلایندهها از پساب قبل از دفع یا بازیافت.
- سیستم کنترل توزیعشده (DCS) – پایش و کنترل خودکار فرآیند تولید آمونیاک.
- تجهیزات ابزار دقیق (Instrumentation) – اندازهگیری فشار، دما، جریان و ترکیب گازها.
- سیستم اعلام و اطفای حریق – تشخیص و خاموشکردن آتشسوزی احتمالی در واحدها.
- تجهیزات پایش نشتی آمونیاک – تشخیص سریع نشت برای جلوگیری از حوادث و حفظ ایمنی.
محل مناسب اجرای طرح تولید آمونیاک و تحلیل مزیت جغرافیایی
- دسترسی به خوراک گاز طبیعی: نزدیکی به خطوط یا میدانهای گازی برای کاهش هزینه انتقال و تضمین تأمین پایدار خوراک.
- دسترسی به دریا و بنادر: وجود بندر صنعتی یا تجاری نزدیک برای صادرات و کاهش هزینه حملونقل.
- منابع آب و خنکسازی: تأمین آب شیرین یا امکان استفاده از آب دریا برای فرآیند و سیستمهای خنککن.
- زیرساخت برق و انرژی: وجود شبکه برق پایدار یا امکان احداث نیروگاه اختصاصی جهت تأمین نیاز مداوم.
- نزدیکی به بازار و صنایع پاییندستی: کاهش هزینه لجستیک با قرارگیری در نزدیکی مشتریان و مسیرهای ترانزیتی.
- دسترسی به نیروی انسانی و خدمات فنی: امکان جذب نیروی متخصص و استفاده از پیمانکاران و شرکتهای پشتیبان.
- مزایای منطقهای و قانونی: بهرهمندی از معافیتهای مالیاتی و تسهیلات سرمایهگذاری در مناطق ویژه اقتصادی یا انرژی.
- شرایط امنیتی و زیستمحیطی: رعایت فاصله ایمنی از مناطق مسکونی و بررسی خطرات طبیعی مثل زلزله یا سیل.
- قابلیت توسعه و فضای زمین: وجود زمین صنعتی با زیرساخت مناسب و امکان توسعه ظرفیت در آینده.
- هزینه کل زنجیره تأمین: ارزیابی مجموع هزینه خوراک، انرژی، آب، حملونقل، مالیات و نیروی کار برای انتخاب بهینه محل.
📍 پیشنهاد مکانهای مناسب در ایران:
- منطقه پارس جنوبی / عسلویه (مجاورت میدان گازی پارس جنوبی) — نزدیکترین محل به منابع گاز طبیعی (خوراک اصلی)، زیرساخت پتروشیمی و بندر برای صادرات.
- بندر ماهشهر / منطقه ویژه petrochemical (خوزستان) — دسترسی به شبکه خط لوله، بنادر و بازارهای داخلی/صادراتی.
- بندر امام خمینی / بندرعباس (هرمزگان) — مناسب برای صادرات دریایی و تامین آب خنککن.
- بوشهر — نزدیکی به منابع گاز و سواحل برای تأمین آب/خنککن.
- چابهار — نقطه مناسب برای صادرات به بازارهای جنوب و شرق (افغانستان، پاکستان، هند)، اگر هدف صادرات این مسیرهاست.
(هرکدام بسته به اولویتهای شما — هزینه خوراک گاز، بازار هدف، دسترسی بندری، زمین و مجوز — میتواند بهترین گزینه باشد.)
نقاط قوت و ضعف مناطق پیشنهادی
عسلویه / پارس جنوبی
- نقاط قوت: دسترسی مستقیم به گاز ارزان و فراوان، خوشه پتروشیمی، زیرساخت سرویسدهی صنعتی.
- نقاط ضعف: فشار بالای رقابت برای خوراک، نیاز به مدیریت زیستمحیطی قوی، هزینه زمین صنعتی ممکن است بالا باشد.
ماهشهر / بندر امام
- نقاط قوت: بنادر صنعتی، شبکه خط لوله و بازار داخلی قوی (صنایع فولاد، پتروشیمی).
- نقاط ضعف: مشکلات زیستمحیطی ناشی از تمرکز واحدها، ممکن است فاصله کمی از منابع گازی داشته باشد.
هرمزگان (بندرعباس)
- نقاط قوت: دسترسی به مسیرهای صادراتی بینالمللی، بنادر بزرگ.
- نقاط ضعف: اگر خوراک گاز دور باشد، هزینه انتقال افزایش مییابد.
چابهار
- نقاط قوت: موقعیت استراتژیک برای دسترسی به بازارهای شرق و جنوب شرق آسیا.
- نقاط ضعف: زیرساختهای صنعتی نسبتاً کمتر از خوزستان/عسلویه؛ نیاز به سرمایهگذاری زیرساختی.
ریسکهای احتمالی طرح تولید آمونیاک و راهکارهای مدیریت آنها
سمیت و انتشار آمونیاک: نشت از خطوط/فلنجها/مخازن، ابر سمی و اثرات خارج از سایت.
- مدیریت: طراحی ذاتی ایمن (کاهش موجودی، مسیرهای کوتاه)، آشکارسازهای NH3/H2/LEL با اینترلاکها، تهویه و ناحیهبندی، حوضچه محصورکننده و زهکشی جمعآوری، اسکرابر آب/اسید و مشعل برای تخلیههای اضطراری، پرده آب برای کاهش ابر، انتخاب مواد سازگار (کربن استیل/استینلس؛ اجتناب از مس/برنج/روی)، برنامه نشتیابی و تعمیرات (LDAR)، تجهیزات حفاظت فردی و SCBA، تمرینهای پناهگیری/تخلیه.
فشار و دمای بالا (حلقه سنتز 150–300 barg، ریفرمر داغ): شکست تجهیزات، افزایش فشار، آتشسوزی/انفجار.
- مدیریت: حفاظت فشار طبق API 520/521 (PSV/flare/اسکرابر)، HIPS/SIS مطابق IEC 61511، سیستم ESD لایهبندیشده، انتخاب متریال مناسب دما/خزش، پایش دمای پوسته لولههای ریفرمر و NDT دورهای، تحلیل LOPA و سطح SIL مناسب.
هیدروژن و آتشسوزی: انفجار در فضاهای بسته، اختلاط H2/O2 (بهویژه در الکترولایزرها و ASU).
- مدیریت: آشکارساز H2، تهویه اجباری، جداسازی فضاها، اینترلاکهای اختلاط، مدیریت منابع جرقه و ATEX/IECEx.
ذخیرهسازی آمونیاک (فشار محیط/سرد): شکست مخزن، تردی برودتی، ابر سمی گسترده.
- مدیریت: طراحی مخزن مطابق استانداردهای معتبر (مثلاً CGA G-2.1 برای ذخیرهسازی و انتقال NH3)، انتخاب نوع مناسب (فشار متوسط یا یخچالی -33°C)، کفسازی و سدبند، سیستم پایش نشست/دما/سطح و نشت، بازرسی مبتنی بر ریسک (RBI، API 580/581)، سوپاپهای تنفسی و خطوط برگشتی به اسکرابر/فلر.
مسیر گاز طبیعی (SMR/ATR): شکست لولههای ریفرمر، ورود گوگرد و مسمومیت کاتالیست، خوردگی آمینی/حلال، دفرمه شدن کاتالیست سنتز.
- مدیریت: پیشتصفیه قوی گوگرد (ZnO)، مانیتورینگ آنلاین S، ترموگرافی ریفرمر، مدیریت کیفیت حلال و ضدکف، کنترل دقیق دما و سرعت فضایی در سنتز، استراتژی بایپس/خاموشی امن.
مسیر سبز (الکترولیز + هواشکافی + هابر-بوش): ناپایداری شبکه/تجدیدپذیر، اختلاط H2/O2، خرابی پشتهها، آب DI و قلیاییها.
- مدیریت: PPA پایدار یا ذخیرهسازی انرژی، اینترلاکهای جداسازی گازها، فلسفه راهبری بار-متغیر حلقه سنتز، مدیریت آب با کیفیت بالا، برنامه تعویض پشته و قراردادهای خدماتی.
ASU و نیتروژن: آلودگی هیدروکربنی در ستون، محیط غنی از اکسیژن.
- مدیریت: فیلتراسیون هیدروکربن، رویههای تمیزکاری، سازگاری مواد و انطباق با رویههای O2-service.
خوردگی و مواد: ترکخوردگی تنشی برخی آلیاژها در مجاورت NH3، نیتریداسیون در دمای بالا.
- مدیریت: انتخاب مواد تاییدشده برای NH3، کنترل اکسیژن/رطوبت طبق راهنمایی سازندگان، پایش ضخامت و کوپنهای خوردگی.
انتشار هوا: NH3 (بو/سمی)، NOx از مشعلها، CO2 از SMR/ATR.
- مدیریت: مشعلهای کمنواکس + SCR/SNCR، اسکرابر برای NH3 slip، CEMS، نگهداری پیشگیرانه و LDAR.
آب و پساب: مصرف آب بالا (الکترولیز ~1.6 m3 آب خالص بهازای هر تن NH3 برای تولید H2؛ مصرف خنککاری میتواند چند m3 دیگر اضافه کند)، آلودگیهای آمونیومی.
- مدیریت: بازیافت و برجهای خنککن خشک/ترکیبی، تصفیه پساب نیتروژنه، پایش آنلاین آمونیوم/نیتریت/نیترات.
تغییرات اقلیم و سیاست کربن: مالیات/بازار کربن، استانداردهای واردات کمکربن.
- مدیریت: بهرهوری انرژی، آمادهسازی برای CCUS (هدف جذب 90%+ در مسیر آبی)، مستندسازی شدت کربن محصول، اعتبارسنجی توسط طرف ثالث.
گاز طبیعی/برق/آب: ناپایداری قیمت و قطع، محدودیت آب.
- مدیریت: قراردادهای تأمین بلندمدت با شاخصسازی، تنوعبخشی منابع، ذخیرهسازی راهبردی NH3/گاز، PPA برای برق، مطالعه دسترسی به آب و گزینه آبشیرینکن با بازیافت.
مجوزهای صنعتی/زیستمحیطی/ایمنی:
- مدیریت: EIA کامل، QRA برای فاصلهگذاری و استقرار واحدها، انطباق با PSM/Seveso/COMAH محلی، سیستمهای مدیریت ISO 14001/45001/50001.
ملاحظات اجتماعی و همسایگی:
- مدیریت: مشارکت ذینفعان، برنامه هشدار عمومی، تمرین مشترک با آتشنشانی محلی.
دسترسی غیرمجاز، خرابکاری، حملات ICS:
- مدیریت: فنس و کنترل دسترسی، نظارت تصویری، طرح واکنش امنیتی؛ برای سایبری: معماری لایهلایه و جداسازی OT/IT، سختسازی DCS/SIS مطابق IEC 62443، پشتیبانگیری و تمرین بازیابی.
پرسشهای پرتکرار در مورد اجرای طرح توجیهی تولید آمونیاک
بازارهای اصلی آمونیاک کداماند؟
کود (اوره/نیتراتها)، صنایع شیمیایی (کاپرولاکتام، ملامین)، معادن (ANFO)، کاربردهای انرژی/سوخت دریایی و حامل هیدروژن (آمونیاک سبز).
چه گریدهایی از آمونیاک تولید میشود؟
آمونیاک بیآب (معمولاً ≥99.5%) و آمونیاک آبی (25–32%). انتخاب گرید تابع بازار هدف و لجستیک است.
ادغام امونیاک با اوره بهصرفه است؟
اغلب بله: جذب CO2 فرایندی، همافزایی بخار/گرما، بازار پایدارتر. پیچیدگی و CAPEX بالاتر هم دارد.
کدام مسیر فناوری برای تولید آمونیاک مناسب است؟
خاکستری (گاز طبیعی/SMR/ATR): کمهزینه، کربنبر. آبی (با CCUS): کاهش 70–90% کربن، CAPEX/OPEX بالاتر. سبز (الکترولیز + هابر-بوش): کمکربن، وابسته به برق ارزان/پایدار.
مصرف انرژی و آب در فرایند تولید آمونیاک حدوداً چقدر است؟
مسیر گاز: 28–32 گیگاژول گاز بهازای هر تن NH3 + 0.7–1.0 مگاواتساعت برق.
مسیر سبز: حدود 10–12 مگاواتساعت برق/تن NH3 (بخش عمده برای الکترولیز) + 1.6–2.0 مترمکعب آب خالص/تن NH3.
تامین نیتروژن در فؤایند تولید آمونیاک چگونه است؟
مقیاسهای بالا: واحد هواشکافی برودتی (ASU). مقیاس کوچک: غشا/PSA در موارد خاص.
ذخیرهسازی و ارسال آمونیاک چگونه است؟
تحتفشار (10–18 barg، کروی/بولت، تا ~1–3 هزار تن هر مخزن) یا یخچالی در -33°C و فشار اتمسفری (تانکهای 30–60 هزار تنی). ارسال از طریق تانکر/ریل/کشتی/خط لوله.
مهمترین ریسکها در فرآیند تولید آمونیاک چیست؟
سمیت NH3، فشار/دمای بالا، هیدروژن، ذخیرهسازی یخچالی، قطعی انرژی. مدیریت با طراحی ذاتی ایمن، HAZID/HAZOP/LOPA/QRA، SIS/ESD، آشکارساز NH3/H2، LDAR، آموزش و طرح اضطراری.
استانداردهای کلیدی در فرآیند تولید امونیاک کداماند؟
IEC 61511 (SIS)، API 520/521 (حفاظت فشار/فلر)، اصول ATEX/IECEx، راهنماهای ذخیرهسازی NH3. جزئیات متناسب با مقررات محلی نهایی میشود.
استراتژی فروش امونیاک چگونه است؟
قراردادهای آفتیک مدتدار (کف/سقف)، تنوع بازار (کود، صنعتی، انرژی)، امکان پرمیوم سبز. شاخصهای قیمتی مرجع: ICIS/Argus/CRU.
الزامات ترمینال و حمل آمونیاک به چه روشی است؟
زیرساخت بارگیری ایمن، ذخیرهسازی مطابق استاندارد، محدودیتهای بندری و کشتیهای حامل NH3، طرح هشدار و پاسخ اضطراری مشترک با بندر.
آمونیاک یکی از مهمترین مواد پایه در صنایع شیمیایی و کشاورزی است که کاربردهای گستردهای از تولید کودهای شیمیایی تا صنایع دارویی، نساجی، پالایش نفت و تولید مواد منفجره دارد. با توجه به رشد روزافزون تقاضا برای کودهای نیتروژنی در ایران و جهان، طرح توجیهی تولید آمونیاک یک فرصت راهبردی و اقتصادی برای ورود به بازاری با تقاضای پایدار و رو به رشد محسوب میشود. تولید آمونیاک به روش هابر-بوش با استفاده از نیتروژن هوا و هیدروژن حاصل از گاز طبیعی یا دیگر منابع، به دلیل بازدهی بالا و فناوری تثبیتشده، رایجترین فرآیند در جهان است. ایران با دسترسی گسترده به منابع گاز طبیعی و زیرساختهای صنعتی، شرایط ایدهآلی برای احداث واحدهای تولید آمونیاک دارد. مهمترین بخشهای طرح توجیهی تولید آمونیاک:
تحلیل بازار داخلی و جهانی آمونیاک و روند تقاضا در بخش کشاورزی و صنایع پاییندستی
بررسی فناوریهای تولید شامل فرآیند هابر-بوش و روشهای نوین با مصرف انرژی کمتر
مواد اولیه و منابع تأمین شامل گاز طبیعی، نیتروژن و کاتالیستها
تجهیزات و ماشینآلات خط تولید شامل واحد سنتز، مبدلهای حرارتی، کمپرسورها و برجهای جذب
محل احداث کارخانه با لحاظ دسترسی به گاز طبیعی، شبکه حملونقل و بازار مصرف
برآورد سرمایهگذاری، هزینههای عملیاتی و سودآوری سالانه
تحلیل ریسکها شامل نوسانات قیمت انرژی، تحریمهای بینالمللی و تغییرات بازار جهانی کود
محاسبات اقتصادی شامل نرخ بازده داخلی (IRR)، نقطه سر به سر و زمان بازگشت سرمایه
با اجرای این طرح، علاوه بر تأمین نیاز داخلی، امکان صادرات آمونیاک و کودهای مشتقشده به بازارهای منطقهای نیز فراهم خواهد شد. شرکت پارس رابین با تجربه در تدوین طرحهای پتروشیمی و شیمیایی، آماده تهیه کاملترین طرح توجیهی تولید آمونیاک شامل تحلیلهای فنی، اقتصادی و بازار است.
خلاصه بررسي فنی، مالی و بازار طرح تولید آمونیاک
ظرفیت تولید سالیانه: 9 تن
مساحت زمین موردنیاز: 4,0۰۰ مترمربع
زیربنای کل: 2,5۰۰ مترمربع
تعداد نیروی انسانی مورد نیاز: 10 نفر
میزان سرمایه گذاری ثابت: 9 میلیارد ریال (11 هزار دلار)
ارزش ماشين آلات و تجهيزات: 2 میلیارد ریال (2.5 هزار دلار)













دیدگاه خود را ثبت کنید