
تولید دستگاه تست کشش میلگرد
- 20 مهر 1405
- 0
- بازدیدها: 10
- دسته بندی:
دستگاه تست کشش میلگرد
دستگاه تست کشش میلگرد (Rebar Tensile Testing Machine) از تجهیزات راهبردی در پایش خواص مکانیکی مقاطع فولادی ساختمانی بهشمار میرود. با توجه به رفتار الاستیک و پلاستیک فولاد در بتن مسلح و اهمیت سنجش تنش تسلیم (Yield Strength)، استحکام نهایی (Tensile Strength) و درصد ازدیاد طول نسبی (Elongation)، انطباق میلگرد با استانداردهای اجباری نظیر ISIRI 3132 و ASTM A615 / ISO 6892 وابسته به کارکرد این دستگاههاست.
محصول نهایی در طرح تولید دستگاه تست کشش میلگرد، یک سامانه آزمون با مکانیزم محرک سروو-هیدرولیک (Servo-Hydraulic) با ظرفیت اعمال نیروی ۶۰۰ تا ۱۰۰۰ کیلونیوتن است که از تلفیق سه محور تخصصی مهندسی شامل سازه مکانیکی صلب، پاورپک هیدرولیک دقیق و سیستم دادهبرداری الکترونیکی و کنترلی (DA & Closed-Loop Control) ساخته میشود.
کد آیسیک دستگاه تست کشش میلگرد: 3312512664
الزامات زمین و مساحت زیربنای صنعتی
با توجه به ماهیت ماشینکاری سنگین، ایستگاههای مونتاژ و آزمایشگاه کالیبراسیون، مشخصات فضاها در طرح تولید دستگاه تست کشش میلگرد زیر برآورد میگردد:
| کاربری فضا | متراژ تقریبی (مترمربع) | مشخصات سازهای و فنی |
|---|---|---|
| سالن تولید و ماشینکاری سنگین/دقیق | ۸۰۰ | کفپوش بتن سخت صنعتی با تحمل بار دینامیکی، سقف ۱۰ متر |
| بخش مونتاژ مکانیکی و مونتاژ برقی/هیدرولیک | ۴۵۰ | محیط تمیز و عاری از ذرات معلق، پوشش اپوکسی آنتیاستاتیک |
| آزمایشگاه کنترل کیفیت و اتاق کالیبراسیون | ۱۵۰ | اتاق ایزوله دمایی (۲۰±۱ درجه سانتیگراد) با فونداسیون مجزا ضد ارتعاش |
| انبار قطعات خام، ادوات وارداتی و انبار محصول نهایی | ۴۰۰ | قفسهبندی پالتراک استاندارد، دسترسی مستقیم به بارانداز |
| ساختمان اداری، فنی-مهندسی، R&D و خدمات رفاهی | ۳۰۰ | اسکلت بتنی یا فلزی دو طبقه |
| مجموع زیربنای مسقف / مساحت کل زمین | ۲,۱۰۰ / ۳,۵۰۰ | محوطهسازی، فضای سبز و مسیر تردد تریلی و جرثقیل |
مشخصات تأسیسات زیربنایی طرح تولید دستگاه تست کشش میلگرد
- توان برق مصرفی: انشعاب برق صنعتی به ظرفیت حداقل ۲۵۰ کیلووات همراه با تابلوی خازنی اصلاح ضریب توان و دیزل ژنراتور اضطراری (جهت تثبیت ولتاژ خط تست لودسل و بوردهای ابزار دقیق).
- هوای فشرده (Pneumatic Utility): کمپرسور اسکرو به ظرفیت ۵ مترمکعب در دقیقه با فشار کاری ۸ بار، مجهز به درایر جذبی و تلهآبگیر جهت راهاندازی فکهای پنوماتیک کمکی و ابزارآلات خط مونتاژ.
- سیستمهای جابجایی و لیفتینگ: جرثقیل سقفی دوپل با ظرفیت باربرداری ۱۰ تن در سالن ماشینکاری و سالن تست نهایی فریمهای سنگین.
- سیستم گردش و فیلتراسیون روغن هیدرولیک: تجهیزات فیلتراسیون آفلاین با استاندارد تمیزی میکرونی (NAS Class 6 یا ISO 4406) جهت شارژ روغن هیدرولیک واحدهای سروو والو (Servo Valve).
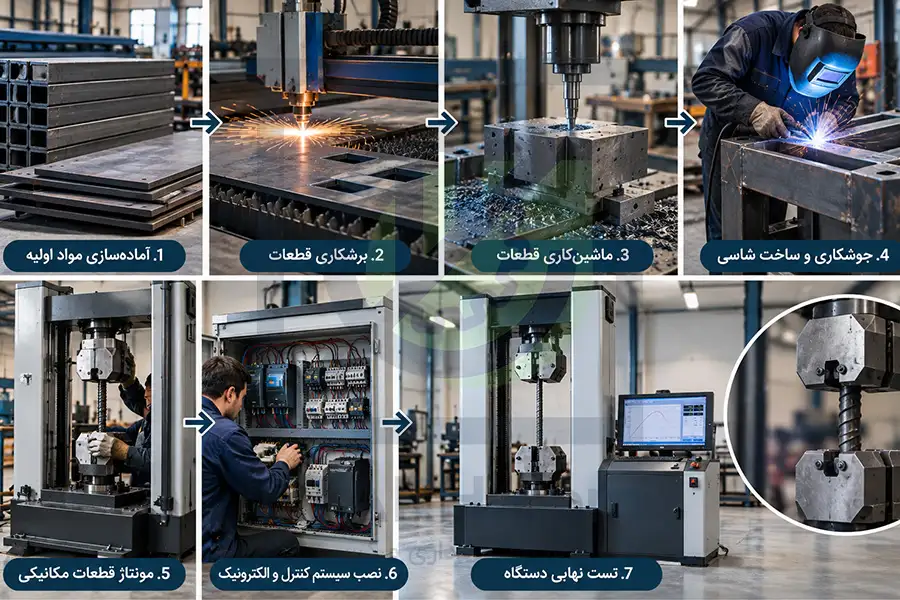
فرآیند تولید و زنجیره ساخت (Production Process & Assembly) در طرح تولید دستگاه تست کشش میلگرد
ساخت دستگاه تست کشش میلگرد بر خلاف صنایع شیمیایی متکی بر فرمولاسیون نیست؛ بلکه یک فرآیند قطعهسازی، تلفیق مکانیکی و کالیبراسیون دقیق است:
گام اول: ساخت سازه بارگذاری و فکهای دستگاه (Load Frame Fabrication)
تراشکاری سنگین و ماشینکاری CNC ستونهای راهنما (Tie Rods)، ماشینکاری فکهای نگهدارنده (Wedge Grips) از فولادهای آلیاژی سختکاریشده (مانند MO40 و VCN) و سنگزنی استوانهها برای مقابله با تنشهای برشی و لغزش میلگرد آجدار تحت کشش تا ۱۰۰ تن نیرو.
گام دوم: ساخت و مونتاژ پاورپک سرووهیدرولیک (Hydraulic Power Unit)
مونتاژ سیلندر هیدرولیک دوطرفه بدون درز با تلرانس میکرونی، نصب شیرهای تناسبی/سروو (Servo Valves) با پاسخ فرکانسی بالا، پمپ پیستونی فشار قوی و مدار خنککننده روغن جهت اعمال نرم و یکنواخت بارگذاری مطابق استاندارد ISO 6892-1.
گام سوم: تلفیق سیستم ابزار دقیق و کنترل حلقه بسته (Instrumentation & Control)
نصب سنسور اندازهگیری نیرو (Load Cell کلاس دقیق یا ترانسدیوسر فشار روغن)، اکستنسومتر الکترونیکی (Extensometer) جهت پایش ازدیاد طول گیجلنت و اتصال به کنترلر صنعتی تحت پروتکل Closed-loop جهت کنترل نرخ تنش یا نرخ کرنش.
گام چهارم: یکپارچهسازی نرمافزاری، آزمون بارگذاری و کالیبراسیون نهایی
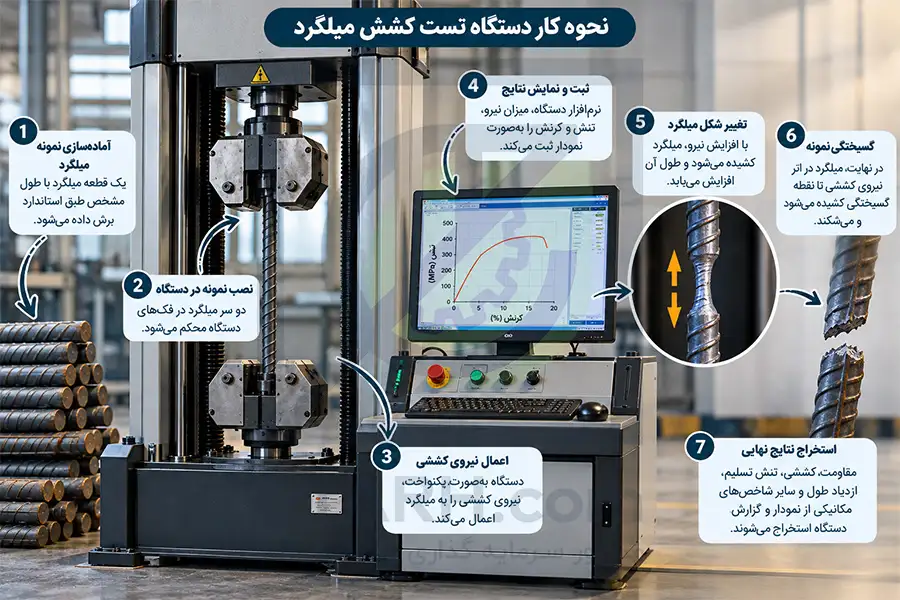
پیکربندی نرمافزار آزمون کشش جهت رسم برخط منحنی تنش-کرنش (Stress-Strain Curve)، محاسبه خودکار نقاط ReH ،ReL و Rm، آزمون شکست نمونه واقعی میلگرد با استاندارد ISIRI 3132 و نهایتاً کالیبراسیون نیرو بر اساس استاندارد ISO 7500-1 (Class 1 or 0.5).
فهرست مواد اولیه، قطعات استاندارد و زنجیره تأمین (BOM)
دستگاه آزمایش کشش میلگرد از تجمیع سازههای مکانیکی سنگین، ادوات محرک هیدرولیکی، سنسورهای دقیق ابزار دقیق و بردهای کنترلی شکل میگیرد. برآورد مصالح و قطعات سالانه برای تیراژ ۲۰۰ دستگاه بر مبنای جدول زیر تفکیک شده است:
| ردیف | نام قطعه / ماده اولیه | مشخصات فنی و متالورژیکی | منبع تأمین | نقش کارکردی در محصول |
|---|---|---|---|---|
| ۱ | فولادهای آلیاژی فورج (MO40 / VCN) | 42CrMo4 / 1.7225 عملیات حرارتیشده | داخلی (فولاد آلیاژی ایران) | ساخت فکهای کشش V شکل و ستونهای بارگذاری |
| ۲ | ورق و مقاطع فولادی ساختمانی | ST52-3 ضخامت بالا (بیسپلیت و کراسهد) | داخلی (فولاد مبارکه / اکسین) | شاسی سنگین صلب، فکهای متحرک و بدنه اصلی |
| ۳ | سیلندر و پیستون هیدرولیک بدوندرز | لوله سنگخورده هونینگشده ST52 H8 | تأمین ترکیبی (داخلی/وارداتی) | جک اصلی اعمال نیروی فشاری/کششی تا ۱۰۰۰ kN |
| ۴ | شیرهای سروو هیدرولیک (Servo Valves) | فرکانس پاسخگویی بالا، نشت صفر، دبی متناسب | وارداتی (Moog / Rexroth یا معادل) | کنترل دقیق دبی و بارگذاری با شیب تنش یکنواخت |
| ۵ | لودسل دقیق فشار/کشش (Load Cell) | کلاس 0.5 بر اساس استاندارد ISO 7500-1 | وارداتی (HBM / FLINTEC یا معادل) | اندازهگیری لحظهای نیروی وارده به میلگرد با دقت ۰.۵٪ |
| ۶ | اکستنسومتر الکترونیکی (Extensometer) | رزولوشن میکرونی، قابلیت اتصال به گیجلنت | وارداتی / مونتاژ قطعات دقیق | ثبت دقیق کرنش و تعیین تسلیم تسلیم (Yield point) |
| ۷ | بردهای دادهبرداری و پردازشگر مرکزی | نرخ نمونهبرداری 1kHz با مبدل 24-bit ADC | طراحی اختصاصی / ساخت داخلی | کنترل حلقه بسته (Closed-Loop) و انتقال داده به PC |
نمودار فرآیند عملیات تولید (Operation Process Chart – OPC)
فرآیند تولید ماشینآلات تست کشش مشتمل بر چهار مسیر موازی (ساخت سازه، ادوات هیدرولیک، الکترونیک و نرمافزار) است که در ایستگاه مونتاژ نهایی به یکدیگر میپیوندند:
مسیر ۱: ساخت سازه صلب بارگذاری
• برش حرارتی ورقهای ST52
• جوشکاری زیرپودری و تنشزدایی کوره
• فرزکاری CNC فکها و رزوهتراشی ستونها
• عملیات حرارتی (اینداکشن) فکهای گوه V
مسیر ۲: پاوریونیت هیدرولیک
• سنگزنی داخل سیلندر و شفت پیستون
• ساخت منیفولد آلومینیومی/فولادی شیرها
• شستشوی شیمیایی و فلاشینگ مدار لولهها
• تست فشار استاتیکی تا ۳۵۰ بار
مسیر ۳: الکترونیک و کنترلر
• مونتاژ بردهای الکترونیکی SMD دادهبرداری
• کالیبراسیون آزمایشگاهی کارتهای ADC
• سیمکشی تابلوی کنترل صنعتی با شیلدینگ ضد نویز
• بارگذاری فریمور (Firmware) حلقه بسته
ایستگاه ادغام، مونتاژ نهایی مکانیک و الکتروهیدرولیک (System Integration)
کوپل کردن سیلندر اصلی با فریم صلب، استقرار لودسل، لولهکشی فشار بالا و اتصال سنسورهای موقعیت خطی (LVDT)
ایستگاه کنترل کیفیت، کالیبراسیون و آزمون پذیرش کارخانه (FAT)
۱. آزمون کالیبراسیون استاتیک بارگذاری با دینامومتر مرجع طبق استاندارد ISO 7500-1 (دقت تضمینشده کلاس 1)
۲. تست تخریبی کشش نمونههای میلگرد واقعی سایز ۱۶، ۲۵ و ۳۲ تا شکست نهایی برای راستیآزمایی نرمافزار منحنی تنش-کرنش
۳. بستهبندی پالتبندی سنگین ضد رطوبت جهت حمل به سایت متقاضی
ماشینآلات و تجهیزات اصلی مورد نیاز کارخانه دستگاه تست کشش میلگرد
| عنوان ماشینآلات / تجهیزات | تعداد | کاربرد و مشخصات کلیدی |
|---|---|---|
| دستگاه فرز CNC چهارهوا (Portal CNC Milling) | ۱ دستگاه | ماشینکاری سطوح دقیق کراسهد و نشیمنگاه فکهای بارگذاری |
| دستگاه تراش سنگین ۳ متری CNC | ۲ دستگاه | تراشکاری ستونهای فولادی راهنما و رزوهزنی استوانهای پیچهای بارگذاری |
| دستگاه سنگزن مغناطیسی سطحی و محور سنگین | ۱ دستگاه | سنگزنی دقیق فکهای گوه سختکاریشده با صافی سطح میکرونی |
| یونیت فلاشینگ و شستشوی مدارهای هیدرولیک | ۱ پکیج کامل | رساندن کلاس پاکیزگی روغن به NAS 6 پیش از تست سروو والو |
| سیستم دینامومتر و لودسل مرجع کالیبراسیون | ۲ ست کالیبره بینالمللی | کالیبراسیون رسمی دستگاهها بر اساس ISO 7500-1 در اتاق ایزوله |
تحلیل ساختار بازار، درایورهای تقاضا و بخشبندی مشتریان
تقاضای ماشینآلات آزمون کشش مقاطع طویل فولادی، تابعی مستقیم از «حجم ساختوسازهای عمرانی و صنعتی» و «شدت اعمال الزامات نظارتی کنترل کیفیت ملی» است. بر اساس مبحث نهم مقررات ملی ساختمان و استانداردهای اجباری سازمان ملی استاندارد ایران (ISIRI 3132)، صدور شناسنامه فنی و اجازه مصرف هر محموله میلگرد منوط به ارائه نتایج آزمون کشش (شامل حد تسلیم، مقاومت کششی و ازدیاد طول نسبی) در آزمایشگاههای معتبر و مستقر در خط تولید است.
| بخش مصرفکننده (Target Segment) | محرکهای کلیدی تقاضا و استانداردهای الزامی | ویژگی دستگاه مورد تقاضا |
|---|---|---|
| نوردکاران و کارخانجات ذوب و نورد فولاد | پایش کنترل کیفی لحظهای خطوط نورد پیوسته، اخذ علامت استاندارد اجباری و تاییدیه متالورژیکی به منظور عرضه در بورس کالا. | دستگاههای دائمکار ۶۰۰ تا ۱۰۰۰ کیلونیوتن با سرعت تست بالا و فکهای هیدرولیکی ضد سایش. |
| آزمایشگاههای همکار استاندارد و بتن/ژئوتکنیک | تأییدیه صلاحیت پیمانکاران، ارائه خدمات تست شخص ثالث (Third-Party Testing) برای مهندسان ناظر سازمان نظام مهندسی. | دستگاه یونیورسال چندمنظوره با نرمافزار تحلیلی، قابلیت سنجش کرنش با اکستنسومتر و دقت کالیبراسیون کلاس ۱. |
| مراکز دانشگاهی، پژوهشگاههای متالورژی و R&D | پروژههای تحقیقاتی روی فولادهای با مقاومت بالا (High-Strength)، آنالیز رفتارهای شکست ترد و چقرمگی مقاطع. | سیستمهای بسته کامل سرووهیدرولیک با نرخ کرنش کنترلشده و سنسورهای با رزولوشن فوقدقیق. |
| پروژههای کلان سدسازی، پلسازی و نفت و گاز | تستهای مقیم کارگاهی (Site Testing) برای اطمینان از کیفیت آرماتورهای خریداریشده در محل احداث سازه بتنی سنگین. | طراحی سازه مقاوم در برابر گردوغبار با نگهداری ساده و قابلیت کالیبراسیون دورهای آسان. |
محیط رقابتی و تحلیل مقایسهای گزینههای بازار
بازار تجهیزات تست کشش در داخل کشور میان سه طیف بازیگران تجاری تقسیم شده است:
تجهیزات اروپایی / ژاپنی (High-End)
برندهایی نظیر ZwickRoell، Instron و Shimadzu دارای بالاترین سطح فناوری و کلاس دقت هستند، اما به دلیل قیمت ارزی بسیار سنگین، محدودیتهای ناشی از تحریمهای بینالمللی و دشواریهای شدید در پشتیبانی، تأمین قطعات یدکی و کالیبراسیون رسمی، سهم بازار آنها در پروژههای عمومی کاهش یافته است.
دستگاههای وارداتی چینی (Mid-to-Low)
دستگاههای پرشمار از سازندگان آسیای شرقی با قیمت اولیه نسبتاً مناسب در بازار موجودند، اما چالشهای اساسی مصرفکنندگان شامل کیفیت متغیر آلیاژ فکها، افت کالیبراسیون در طول زمان و ضعف مفرط خدمات پس از فروش و تعمیرات بوردهای الکترونیکی داخلی است.
مزیت رقابتی واحد تولیدی هدف
بومیسازی سیستم کنترل حلقه بسته و نرمافزار، استفاده از سازه فوقصلب با فولادهای آلیاژی داخلی، دسترسی دائمی به قطعات مصرفی (مانند دندانههای فک کشش)، گارانتی معتبر کارخانهای و قیمت تمامشده بهمراتب اقتصادیتر نسبت به مدلهای خارجی.
تعرفه گمرکی (HS Code) و وضعیت بازرگانی خارجی
بر اساس کتاب مقررات صادرات و واردات گمرک جمهوری اسلامی ایران، تجهیزات آزمون خواص مکانیکی فلزات ذیل فصل ۹۰ طبقهبندی میشوند:
| کد تعرفه (HS Code) | شرح تعرفه گمرکی | حقوق ورودی پایه | وضعیت سیاست تجاری |
|---|---|---|---|
| 9024 10 00 | دستگاهها و وسایل برای آزمایش فلزات (کشش، سختی، فشار و …) | ۵ الی ۱۰ درصد | مشمول حمایت از تولید داخل در صورت تعمیق ساخت |
| 9024 90 00 | اجزاء، قطعات و متفرعات دستگاههای مشمول شماره ۹۰۲۴ | ۴ الی ۵ درصد | مناسب برای واردات زیرمجموعههای دقیق (لودسل/شیر) |
استراتژی قیمتگذاری و ساختار درآمدی
مدل قیمتگذاری بر مبنای استراتژی «نفوذ در بازار با اتکا به کیفیت همتراز نمونههای اروپایی و قیمت رقابتی نسبت به نمونههای چینی» طراحی شده است. جریانهای درآمدی پروژه از سه منبع اصلی تأمین میگردد:
- فروش تجهیزات پایه (تیر بارگذاری و پاورپک): عرضه دستگاههای ۱۰۰، ۶۰۰ و ۱۰۰۰ کیلونیوتن با متعلقات استاندارد آزمون میلگرد.
- فروش اکستنسومتر و فکهای تخصصی (Upgrades & Accessories): لوازم جانبی جهت تست سایر مقاطع فولادی، پیچ و مهره و ورقهای صنعتی.
- قراردادهای خدمات پس از فروش و کالیبراسیون سالانه: ارائه خدمات نگهداری پیشگیرانه (PM)، تعویض فکهای مصرفی و تجدید گواهی کالیبراسیون رسمی.
ساختار هزینههای عملیاتی و تولید سالانه (در ظرفیت اسمی ۲۰۰ دستگاه)
| کد | سرفصل هزینههای عملیاتی (OPEX) | مبلغ سالانه (میلیارد تومان) | سهم از کل هزینه (%) |
|---|---|---|---|
| C1 | تأمین مواد اولیه و قطعات BOM (فولاد، شیرهای سروو، لودسل) | ۳۴.۵۰ | ۶۲.۱ ٪ |
| C2 | حقوق، دستمزد و مزایای پرسنل فنی و اداری | ۱۱.۱۱ | ۲۰.۰ ٪ |
| C3 | انرژی و یوتیلیتی (برق ۲۵۰ kW، آب صنعتی، گاز گرمایش کارگاه) | ۱.۴۵ | ۲.۶ ٪ |
| C4 | تعمیرات، نگهداری پیشگیرانه و تعویض ابزارآلات برشی CNC | ۲.۲۰ | ۴.۰ ٪ |
| C5 | استهلاک داراییهای ثابت (ساختمانها، سوله و ماشینآلات تولید) | ۳.۸۵ | ۶.۹ ٪ |
| C6 | هزینههای بازاریابی، تجدید گواهی کالیبراسیون مرجع و بالاسری | ۲.۴۵ | ۴.۴ ٪ |
| جمع کل هزینههای عملیاتی سالانه (Total OPEX) | ۵۵.۵۶ میلیارد تومان | ۱۰۰ ٪ | |
الزامات قانونی، مجوزها و مسیر تعاملات نهادی
راهاندازی واحد تولیدی دستگاه «آزمایش کشش میلگرد» بهواسطه ماهیت صنعتی و فنی آن، نیازمند طی کردن یک مسیر مشخص اداری است که در چهارچوب ردهبندی صنایع «ماشینسازی و تجهیزات ابزار دقیق» قرار میگیرد.
اخذ جواز تأسیس:اولین گام اساسی، ثبت نام در سامانه «بهینیاب» وزارت صنعت، معدن و تجارت (صمت) است. در این مرحله، طرح توجیهی شما باید ظرفیت تولید (مثلاً ۲۰۰ دستگاه در سال) را به همراه محل اجرا و ماشینآلات پیشبینی شده مشخص کند. این سند مبنای اصلی تعاملات بانکی و تخصیص تسهیلات احتمالی است.
پروانه بهرهبرداری:پس از اتمام نصب ماشینآلات و اطمینان از آمادهبهکاری خطوط مونتاژ و کنترل، جهت اخذ پروانه بهرهبرداری اقدام میشود. این مرحله گواه آن است که واحد تولیدی شما به بلوغ فنی رسیده و توانایی تولید مستمر محصول با کیفیت استاندارد را دارد.
الزامات ایمنی و بهداشت حرفهای (HSE): به دلیل فعالیتهای جوشکاری، ماشینکاری و کار با سیستمهای هیدرولیک فشار بالا، انطباق با الزامات اداره کار و مرکز بهداشت حرفهای الزامی است. این مورد شامل مواردی نظیر تهویه موضعی در ایستگاههای جوشکاری، سیستمهای حفاظت برق صنعتی و ارزیابی ریسک محیط کار میباشد.
الزامات زیستمحیطی: این صنعت در رده صنایع کمخطر زیستمحیطی قرار میگیرد، با این حال مدیریت پسماندهای صنعتی نظیر روغنهای هیدرولیک سوخته، برادههای فلزی و ضایعات جوشکاری مطابق با ضوابط سازمان محیط زیست باید به صورت یک دستورالعمل عملیاتی (SOP) مدون ارائه گردد.
استانداردهای فنی و معیارهای پذیرش (Compliance)
پذیرش دستگاه شما در بازار، مستقیماً به میزان «ردیابیپذیری» (Traceability) نتایج آن بستگی دارد. دستگاه نباید فقط یک «نیرو» را نشان دهد، بلکه باید بتواند آن را مطابق استانداردهای ملی و بینالمللی اثبات کند.
استاندارد آزمون (ISIRI 3132): این استاندارد مرجع اصلی آزمون و پذیرش میلگردهای فولادی در ایران است. دستگاه شما باید قادر باشد متغیرهای کلیدی نظیر تنش تسلیم (Re)، استحکام کششی نهایی (Rm) و ازدیاد طول (A%) را با دقت بالا استخراج کرده و به صورت گزارشهای استاندارد خروجی دهد.
استاندارد متدولوژی (ISO 6892-1): این استاندارد «روش» انجام آزمون کشش فلزات در دمای محیط را تعیین میکند. دستگاه تولیدی شما باید توانایی کنترل نرخ کرنش (Strain rate) یا سرعت جابجایی (Crosshead speed) را در بازههای مجاز این استاندارد داشته باشد تا نتایج آزمونهای نوردکاران با یکدیگر تداخل نداشته باشد.
استاندارد دقت (ISO 7500-1): این حیاتیترین بخش برای برندینگ محصول شماست. کلاس دقت دستگاه (مثلاً کلاس 0.5 یا 1) باید بر اساس کالیبراسیون لودسل و سیستم اندازهگیری نیرو تعیین شود. بدون گواهی کالیبراسیون مبتنی بر این استاندارد، دستگاه شما فاقد وجاهت قانونی در آزمایشگاههای مرجع استاندارد خواهد بود.
مدیریت HSE و کنترل ریسکهای عملیاتی
در طراحی این ماشین، ریسکها نباید صرفاً مدیریت شوند، بلکه باید با «کنترلهای مهندسی» حذف گردند.
مدیریت ریسک هیدرولیک: به دلیل استفاده از فشار هیدرولیک بالا، استفاده از شیلنگها و اتصالات استاندارد با ضریب اطمینان بالا ضروری است. استفاده از کاورهای محافظ روی شیلنگها برای جلوگیری از آسیب در صورت ترکیدگی و تعبیه شیر اطمینان (Relief Valve) از جمله الزامات فنی است.
مدیریت ریسک شکست ناگهانی (Mechanical Fracture): هنگام کشش میلگرد، انرژی ذخیره شده در نمونه هنگام شکست بسیار بالاست. دستگاه باید مجهز به گارد محافظ (شیلد) پلیکربنات مقاوم یا مشبک فلزی باشد که اپراتور را در برابر پرتاب قطعات محافظت کند. تعبیه سنسورهای «اینترلاک» (Interlock) در درب محافظ الزامی است تا در صورت باز بودن درب، فرمان بارگذاری صادر نشود.
ایمنی اپراتوری:استفاده از فرمانهای دودستی (Two-hand control) برای حرکت فکها هنگام بستن نمونه، ریسک گیر کردن دست را به صفر میرساند. همچنین تعبیه کلیدهای قارچی «توقف اضطراری» (E-Stop) در نقاط دسترسی آسان، بخشی از الزامات استاندارد ایمنی ماشینآلات است.
نظام مدیریت کیفیت (QA/QC) و پروتکلهای FAT/SAT
برای یک تجهیز مهندسی، کیفیت یعنی «تکرارپذیری نتایج». نظام کنترل کیفیت شما باید در چهار نقطه عطف اجرا شود.
IQC (کنترل ورود کالا): بررسی متریال خام (MTC) فولادها، اصالت قطعات حساس هیدرولیک (سروووالوها) و دقت سنسورها قبل از ورود به انبار.
کنترل حین تولید (In-process):بررسی هممحوری ستونها (Alignment) و کیفیت جوشکاری سازه. تابیدگی ناچیز در سازه میتواند در بارهای بالا باعث بروز خطا در اندازهگیری شود.
FAT (آزمون پذیرش کارخانه): این آزمون در کارخانه شما انجام میشود. دستگاه باید تحت بارگذاری در نقاط مختلف رنج کاری قرار گرفته و خطای اندازهگیری آن با دستگاه مرجع کالیبره مقایسه شود. خروجی این مرحله «شناسنامه کالیبراسیون» دستگاه است.
SAT (آزمون پذیرش در محل): این آزمون پس از نصب نهایی در محل مشتری انجام میشود. هدف آن اطمینان از عملکرد صحیح دستگاه در شرایط واقعی (برق مشتری، محیط نصب) و ارائه آموزش نهایی به اپراتورهاست. این مرحله پایان تعهدات نصب و شروع رسمی دوره گارانتی است.
برنامه زمانبندی اجرای پروژه (Gantt Narrative)
برنامه زمانی پیشنهادی برای دستیابی به تولید پایدار، یک بازه ۳۸ هفتهای (معادل حدود ۹ تا ۱۲ ماه) است که به فازهای زیر تقسیم میشود:
فاز اول (هفته ۱ تا ۴): طراحی پایه، نهاییسازی BOM (لیست قطعات)، تهیه نقشههای ساخت و فریز کردن طرح (Design Freeze).
فاز دوم (هفته ۵ تا ۱۴): تأمین اقلام Long-Lead (مانند سنسورهای فشار، لودسلها و شیرهای هیدرولیک وارداتی) و بستن قرارداد با تأمینکنندگان قطعات.
فاز سوم (هفته ۱۵ تا ۲۲): ساخت سازه، جوشکاری، تنشزدایی و ماشینکاری دقیق فریم. این فاز بیشترین حجم کاری کارگاهی را به خود اختصاص میدهد.
فاز چهارم (هفته ۲۳ تا ۲۸):مونتاژ مدار هیدرولیک، شستشوی مدار (فلاشینگ) جهت پاکسازی سیستم، و تستهای نشتی.
فاز پنجم (هفته ۲۹ تا ۳۴): مونتاژ تابلو برق، نصب نرمافزار، تنظیم حلقههای کنترل (PID Tuning) برای حرکت نرم فکها و تستهای نرمافزاری.
فاز ششم (هفته ۳۵ تا ۳۸): انجام کالیبراسیون، اخذ گواهیهای لازم، اجرای تست FAT و مستندسازی دفترچههای راهنما و دستورالعملهای سرویس و نگهداری (PM).
مشخصات فنی تفصیلی و مهندسی مدلهای دستگاه
دستگاههای آزمون کشش میلگرد بر اساس استاندارد ملی ISIRI 3132 و استاندارد بینالمللی ISO 6892-1 عموماً در دو ظرفیت متداول صنعتی طراحی و تولید میشوند: مدل ۶۰۰ کیلونیوتن (۶۰ تن) و مدل ۱۰۰۰ کیلونیوتن (۱۰۰ تن). هر یک از این مدلها بازه مشخصی از محصولات کارخانجات نورد و آزمایشگاههای مقاومت مصالح را پوشش میدهند.
تحلیل مهندسی مدل ۶۰۰ کیلونیوتن (مناسب تا میلگرد سایز ۲۸ یا ۳۲ با گرید A3)
این مدل عمدتاً برای کارخانجات نورد سبک تا متوسط، آزمایشگاههای مکانیک خاک و بتن دانشگاهی، و پروژههای ساختمانی متعارف کاربرد دارد.
ساختار سازه و صلبیت فریم:فریم دستگاه به صورت ۴ ستون راهنما و ۲ بالاسکرو پیشتنیده طراحی میشود تا کمترین میزان تغییر شکل الاستیک فریم تحت حداکثر بار (کمتر از ۰.۵ میلیمتر در ۶۰۰ کیلونیوتن) رخ دهد.
ظرفیت اعمال نیرو:دامنه بارگذاری از ۶ تا ۶۰۰ کیلونیوتن با کلاس دقت ۱ مطابق ISO 7500-1 (خطای نسبی اندازهگیری نیرو کمتر از ۱٪ در بازه ۲٪ تا ۱۰۰٪ ظرفیت نامی).
کورس جابجایی جک و فضای آزمون: کورس حرکتی سیلندر هیدرولیک اصلی معادل ۲۵۰ میلیمتر است. فضای مفید آزمون کشش بین فکها قابل تنظیم از ۱۰۰ تا ۷۵۰ میلیمتر بوده که امکان بستن میلگردهای با طول شاخه استاندارد را فراهم میکند.
سیستم فک و گیرهها (Wedge Grips):فکهای گوهای با مکانیزم هیدرولیکی مستقل (گیره خودکار هیدرولیک) جهت جلوگیری از لغزش نمونه در هنگام تسلیم و کشش نهایی. زاویه گوهها بهگونهای طراحی شده که تمرکز تنش در محل گیرش به حداقل رسیده و شکست در طول گیج نمونه رخ دهد.
پاورپک هیدرولیک و محرک: استفاده از پمپ پیستونی دبی متغیر با الکتروموتور ۵.۵ کیلووات، حداکثر فشار کاری ۲۱۰ بار، و مجهز به سروووالو تناسبی فرکانس بالا جهت کنترل دقیق نرخ بارگذاری تنش یا جابجایی.
سامانه اندازهگیری کرنش:مجهز به اکستنسومتر الکترونیکی با طول پایه (Gauge Length) متغیر از ۵۰ تا ۲۰۰ میلیمتر و کورس اندازهگیری کرنش تا ۵۰ میلیمتر جهت تعیین دقیق کرنش الاستیک، مدول یانگ و تنش تسلیم قراردادی (Rp0.2).
تحلیل مهندسی مدل ۱۰۰۰ کیلونیوتن (مناسب برای میلگردهای سایز سنگین تا گرید A4)
این مدل سنگینوزن برای فولادسازان بزرگ، آزمایشگاههای مرجع و ناظران سازههای خاص (مانند پلها و سدها) که با میلگردهای سنگین (قطر ۳۲ تا ۵۰ میلیمتر) سر و کار دارند طراحی میشود.
ساختار سازه: فریم سنگین با ستونهای فولادی آلیاژی VCN200 سختکاریشده و کراسهد چدنی نشکن، با جرم خالص سازه فراتر از ۳.۵ تن جهت جذب ارتعاش ناشی از رهایش ناگهانی انرژی الاستیک هنگام شکست میلگردهای فوق مقاوم.
ظرفیت اعمال نیرو:دامنه بارگذاری از ۱۰ تا ۱۰۰۰ کیلونیوتن با کلاس دقت ۰.۵ یا ۱ بر اساس سفارشگذاری سنسور لودسل، با وضوح اندازهگیری نیرو در حد ۱ به ۵۰۰,۰۰۰.
کورس حرکتی و فضای آزمون: کورس سیلندر هیدرولیک ۳۰۰ میلیمتر و دهانه مفید آزمون کشش تا ۹۰۰ میلیمتر، متناسب با ابعاد گیرش نمونههای طویل میلگردهای سنگین.
یونیت هیدرولیک پیشرفته: استفاده از پمپ دبی متغیر آکسیال به همراه سروووالو Moog یا Rexroth معادل با فیلتراسیون ۳ میکرون و مبدل حرارتی آبخنک یا هواخنک جهت تثبیت دمای روغن هیدرولیک در کارکرد مداوم چند شیفته.
سیستم نرمافزاری و پردازش داده: نرمافزار تحت ویندوز با نرخ نمونهبرداری ۱۰۰۰ هرتز، قابلیت اتصال همزمان سیگنالهای نیرو، جابجایی و کرنش، رسم برخط منحنی تنش-کرنش مهندسی و حقیقی، محاسبه خودکار ReH ،ReL ،Rm ،Ag ،Agt و امکان استخراج فایل اکسل و PDF مطابق تمپلیت اداره استاندارد.
شاخصهای جامع مالی، ارزیابی اقتصادی و نقطه سربهسر
با توجه به سرمایهگذاری اولیه، قیمت فروش برآوردی هر پکیج آزمون کشش سرووهیدرولیک و سهم بازار هدف، برآورد شاخصهای مالی به تفکیک ارائه میگردد:
| شاخص مالی / اقتصادی | مقدار برآوردی | تفسیر فنی و مهندسی مالی |
|---|---|---|
| سرمایهگذاری ثابت (Fixed Investment) | ۵۵.۰۰ میلیارد تومان | زمین، احداث سوله تمیز ماشینکاری، تأسیسات و خرید ماشینآلات CNC |
| سرمایه در گردش (Working Capital) | ۶.۰۰ میلیارد تومان | پوشش دوره انبارش مواد آلیاژی و اجزای ابزاردقیق وارداتی به مدت ۲ ماه |
| کل سرمایهگذاری طرح (Total Capex) | ۶۱.۰۰ میلیارد تومان | تأمین از محل آورده نقدی سهامداران و تسهیلات نوسازی تجهیزات پیشرفته |
| درآمد فروش سالانه (ظرفیت ۱۰۰٪) | ۸۴.۰۰ میلیارد تومان | عرضه ۲۰۰ دستگاه با میانگین قیمت ۴۲۰ میلیون تومان همراه با خدمات نصب |
| سود ناخالص عملیاتی (Gross Profit) | ۲۸.۴۴ میلیارد تومان | حاشیه سود ناخالص عملیاتی حدود ۳۳.۸٪ از کل فروش سالانه |
| نرخ بازده داخلی (IRR) | ۳۴ ٪ | توجیه اقتصادی مطلوب و برتری قابل توجه نسبت به نرخ بهره بدون ریسک بانکی |
| دوره بازگشت سرمایه (Payback Period) | ۴ سال | بازگشت کامل اصل سرمایهگذاری ثابت از محل جریان نقدی عملیاتی تنزیلشده |
| نقطه سربهسر تولید (Break-Even Point) | ۲۸.۵ ٪ (۵۷ دستگاه) | حاشیه ایمنی بالای ۷۱٪؛ پوشش کامل هزینهها تنها با تولید ۵۷ دستگاه در سال |
چک لیست شاخص های کلیدی سرمایه گذاری – طرح تولید دستگاه تست کشش میلگرد
ظرفیت تولید سالیانه : 204 دستگاه
مساحت زمین موردنیاز : 2,500 مترمربع
تعداد نیروی انسانی مورد نیاز : 38 نفر
میزان سرمایه گذاری کل : 66 میلیارد تومان (330 هزار دلار)
سرمایه ثابت : 60 میلیارد تومان (300 هزار دلار)
هزینه تجهیزات و ماشینآلات : 37 میلیارد تومان (185 هزار دلار)
هزینه زمین و زیرساخت : 18 میلیارد تومان (90 هزار دلار)
سرمایه در گردش : 6 میلیارد تومان (30 هزار دلار)
دوره بازگشت سرمایه : 4 سال
نرخ بازده داخلی (IRR) : 34 درصد
حاشیه سود خالص تقریبی : 27 درصد
نقطه سربه سر عملیاتی : 28 درصد ظرفیت اسمی (57 دستگاه)
ارزش افزوده تولید : 42 درصد
سهم بازار هدف (داخلی) : 18 درصد
هزینه انرژی و نگهداری سالانه : 2.4 میلیارد تومان (12 هزار دلار)
جمعبندی نهایی طرح توجیهی تولید «دستگاه آزمایش کشش میلگرد» از نگاه پارس رابین
میتوان اذعان داشت که طرح تولید دستگاه تست کشش میلگرد به دلیل ترکیب تقاضای پایدار در صنعت ساختوساز کشور و نیاز مبرم به تجهیزات کالیبراسیون استاندارد در صنایع نورد و فولاد، از توجیه فنی و اقتصادی مناسبی برخوردار است. با توجه به الزامات سختگیرانه سازمان ملی استاندارد (ISIRI 3132) و ضرورت انطباق با استانداردهای بینالمللی (ISO 7500-1)، بازار این محصول نه تنها به تقاضای نوساندار ساختوساز، بلکه به نیازهای مستمر آزمایشگاههای مرجع و کارخانجات تولیدی وابسته است که این امر ریسک بازار را به شکل محسوسی کاهش میدهد.
از منظر فنی، دستیابی به دانش طراحی مکانیزمهای هیدرولیک فشار بالا و سیستمهای کنترل دقیق نیرو (سروو-کنترل)، نقطه عطف این طرح محسوب میشود. عبور از مرحله مونتاژ صرف به سمت طراحی و ساخت داخلی قطعات کلیدی، امکان حاشیه سود پایدار و رقابتپذیری در برابر مدلهای وارداتی (بهویژه نمونههای چینی) را فراهم میآورد. همچنین، وجود ساختار هزینهای متوازن، نرخ بازده داخلی (IRR) ۳۴ درصدی و دوره بازگشت سرمایه ۴ ساله، نشاندهنده تابآوری پروژه در برابر نوسانات اقتصادی است.
نکته حائز اهمیت در استمرار موفقیت این واحد تولیدی، تمرکز بر خدمات پس از فروش و کالیبراسیون دورهای است. در این صنعت، دستگاه تنها یک کالا نیست، بلکه ابزاری برای تأیید اعتبار محصولات سایر تولیدکنندگان است؛ لذا اعتبار برند شما به کیفیت خدمات کالیبراسیون گره خورده است. در نهایت، با مدیریت هوشمندانه زنجیره تأمین قطعات حساس الکترونیک و ابزار دقیق، این پروژه نه تنها به خودکفایی در تأمین تجهیزات آزمایشگاهی منجر میشود، بلکه بهعنوان یک واحد دانشبنیان، پتانسیل بالایی برای صادرات به بازارهای منطقه و کشورهای همسایه دارد. اجرای طرح تولید دستگاه تست کشش میلگرد با رعایت الزامات HSE و استانداردهای کیفی، گامی استراتژیک در جهت توسعه زیرساختهای آزمایشگاهی صنعت فولاد کشور خواهد بود.

در صورت تمایل به تهیه طرح توجیهی یا مطالعات امکانسنجی اینجا کلیک نمایید و فرم درخواست را تکمیل فرمائید. کارشناسان ما در اسرع وقت با شما تماس میگیرند. شماره تلفنهای 05632457004 و 05632457300 پاسخگو میباشند.

رزومه شرکت مهندسین مشاور پارس رابین
ما بعنوان یک مشاور سرمایهگذاری میتوانیم به همه کسب و کارهای قانونی و مشروع در مقیاس صنایع متوسط و بزرگ کمک کنیم. با این همه، در برخی از صنایع خاص ممکن است ما بهترین انتخاب نباشیم. ما خوشحال میشویم مشخصات پروژه شمارا بدانیم؛ در صورت عدم تناسب به صورت محرمانه به شما اعلام میکنیم.
درصورت تمايل به اين مطلب امتياز دهيد:











دیدگاه خود را ثبت کنید