
طرح تولید کولر آبی
- 30 تیر 1400
- 0
- بازدیدها: 1,852
- دسته بندی:
طرح تولید کولر آبی
کولر آبی یکی از دستگاههای سرمایشی تبخیری است. سیستمهای تبخیری به واسطه تبخیر یک سیال (معمولاً آب) محیط اطراف خود را خنک میکنند. کولر آبی نیز به همین شکل عمل میکند و یکی از قدیمیترین دستگاههای سرمایش جهان است.تاریخچه استفاده از کولر آبی شاید به مصر باستان برگردد. در آن زمان درباریان مصر در خانههایشان آبشارهای دیواری داشتند که با این کار دمای هوای خانه را کاهش میدادند. نمونههای با شباهت بیشتر به کولرهای آبی امروزی در ایران باستان دیده شده است. بادگیریها یکی از اولین کولرهای آبی هستند که به دست بشر ساخته شدهاند. بادگیریها عموما بر بالای یک آبانبار ساخته میشدند که تا جریان باد طبیعی را به سمت آب هدایت کنند به این شکل باد در مجاورت آب سرد شده و سپس به داخل خانه هدایت میشد. نمونههای از این بادگیرها در شهرهای مثل یزد همچنان پابرجاست.امروزه اما با پیشرفت فناوری کولرهای آبی شکل تازهای به خود گرفتهاند به طوری که توان سرمایش بالاتر و قابل کنترلتری را دارند.
اجزای کولر آبی
کولر آبی یک پکیج نسبتاً بزرگی است که در بیرون از خانه نصب شده و توسط کانال باد سرد خود را به داخل خانه میفرستد. اما داخل این بدنه اجزای متحرک و ثابت مختلفی وجود دارند.
دریچهها
در سه طرف بدنه کولر دریچههایی وجود دارند که محل نصب پوشالهاست. این دریچهها ضمن ثابت نگه داشتن پوشالها اجازه ورود هوا را به داخل کولر میدهند.
پوشالها
رشتههای نازکی از چوب که در بستههایی توری، ثابت قرار گرفتهاند، پوشال نام دارد. این پوشال ضمن آنکه میتواند رطوبت را در خود جذب کند اجازه عبور هوا را از لا به لای خود میدهد. هوا با عبور از پوشالها کاهش دما مییابد.
اجزای آبرسانی
وجود آب برای عملیات سرمایش ضروری است. آب باید به شکل کنترل شده بر روی پوشالها پاشیده شود. برای این کار از یک پمپ آب و یک شبکه آبرسانی استفاده میشود. پمپ، آبی را که از لولهکشی شهری در کف کولر جمع شده است به سمت این شبکه هدایت میکند که نهایتاً از بالای پوشالها پاشیده میشود. قسمتی از آب جذب پوشال شده و قسمت اضافی آن مجددا در مخزن کف کولر جمع میشود. برای آنکه آب اضافی مصرف نشود یک شناور در صورتی که حجم آب از حد معینی بیشتر شد جریان آب را قطع میکند. برای اطمینان بیشتر یک شیر تخلیه نیز وجود دارد، که آب اضافی را به بیرون از بدنه کولر تخلیه کند.
موتور کولر آبی
موتور کولر یا همان دینام کولر، وسیلهای است که جریان الکتریکی را به حرکت دورانی تبدیل میکند. به کمک دینام کولر فن دوران کرده و جریان هوا را برقرار میکند.
پروانه و تسمه کولر آبی
پروانه با کمک تسمه و پولی به دینام متصل است. با دوران دینام، پروانه شروع به دوران کرده و باعث ایجاد جریان هوا به سمت کانال میشود.
جعبه تقسیم
روشن و خاموش کردن کولر باید از داخل خانه امکانپذیر باشد. جعبه تقسیم بنا بر دکمههایی که در داخل خانه نصب شده است، جریان برق را به موتور و پمپ قطع و وصل میکند.
انواع کولر آبی
کولرهای آبی در یک دستهبندی کلی به دو نوع ثابت و قابلحمل تقسیم میشوند.
ثابت
این نوع از کولرها برای انتقال هوا به کانالکشی نیاز دارند. ابعادشان بزرگتر و ظرفیت سرمایشی آنها نیز بیشتر است. معمولا کولرهای آبی ثابت را در پشت بام نصب میکنند.
قابلحمل
این نوع از کولرها را میتوان هرجایی تصب کرد و نیازی به کانالکشی نیست. تنها اتصال برق و آب برای آنها کفایت میکند. البته در برخی مدلها حتی نیازی به اتصال شلنگ آب هم وجود ندارد. در این نوع کولر خود دارای مخزن آبی است که تا چند ساعت پاسخگوی نیاز خواهد بود. ظرفیت این نوع کولرها معمولاً کمتر است.
کولر آبی سلولزی
یکی از مدلهای جدید کولرهای آبی نوع سلولزی است. تفاوت این کولرها با انواع قدیمی در نوع پوشال آنها است. در این نوع از کولرهای آبی از پدهای سلولزی به جای پوشالهای سنتی استفاده میشود. پدهای سولزی به مراتب بهداشتیتر از پوشالهای سنتی است. همچنین به دلیل ساختار خاص خود راندمان کولر را نیز بالا میبرد.
طرز کار کولر آبی
آب توسط الکتروپمپ از تشتک به ناودانهای در بالای پوشالها هدایت میشود و سپس بر روی پوشالها میریزد و آنها را خیس نگه میدارد. با کار الکترو فن هوا از روی پوشالهای مرطوب عبور کرده به طرف کانال یا داخل سالن هدایت میشود عبور هوا از روی پوشالهای مرطوب موجب تبخیر آب پوشالها میشود. آب برای تبخیر شدن گرمای هوای درون جعبهٔ بیرونی کولر را جذب میکند و در نتیجه موجب خنک شدن هوا میشود هوای خنک با رطوبت حدود ۹۰ درصد وارد سالن میگردد این کولر در نقاطی که دارای آب و هوای خشک هستند با بازده خوب کار میکنند. در نقاط مرطوب و کنار دریا کارایی ندارند.
کد آیسیک مرتبط با صنعت تولید کولر آبی
کد آیسیک مخفف International Standard Industrial Classification (سیستم بین المللی طبقه بندی استاندارد صنایع) است. کد گذاری به عنوان روش ساده و دقیق برای تعیین هویت کالا، قطعات ، مدارک و اموال ، سالها است که در سطح شرکت هاو زنجیره های تأمین مورد استفاده قرار می گیرد.
کد آیسیک کولر آبی : 2930512382
کد تعرفه گمرکی مرتبط با صنعت تولید کولر آبی
تعرفه یا به عبارت دیگری(TARIFF) یک نوع معیار رقمی و یا عددی می باشد برای شناسی و تعیین جایگاه کالا در ترخیص کالا .
تعرفه گمرکی میزان حقوق ورودی قابل پرداخت برای ورود کالا می باشد.تعرفه گمرکی در بستر تاریخ مبتنی بر سیستم و روش های خاصی از قبیل اداره گمرک،آمار،حمل و نقل،بیمه و غیره طراحی و مورد استفاده قرار می گیرد.
کد تعرفه گمرکی کولر آبی : 84796010
فرآیند تولید کولر آبی
در تكنولوژی ساخت كولر آبی با طرح قدیمی ماده اولیه مورد نیاز ورق فولادی است كه در این تكنولوژی از ابتدای ورود ورق به خط تولید تا انتها كه محصول نهایی می باشد، عملیات مختلفی فرم دهی، پوشش دهی و … .جهت انتخاب روش تولید بهینه ابتدا بایستیی دسته بندی كلی در مورد مراحل تولید كولر آبی صورت گیرد، سپس دسته بندی دیگری در مورد روشها ی مختلف تولید در این مراحل صورت گیرد.
1) تولید اسكلت (بدنه)
2) تولید سیستم حلزونی و اجزا داخلی آن
3) تولید و تكمیل سیستم برق و آب رسانی
4) مونتاژ نهایی
در هر یك از مراحل فوق عملیاتی بر روی قطعات انجام می گیرد كه این عملیات دارای روشهای مختلفی هستند . با در نظر گرفتن حجم سرمایه گذاری، ظرفیت تولید و همچنین سایر پارامترهای فنی و تكنولوژیكی، روشهای مختلف تولید وجود دارد كه جهت امكانسنجی مناسب می توان با در نظر گرفتن و عنایت به این پارامترها روش بهینه تولید را انتخاب كرد . همانطور كه بیان شد جهت انتخاب روش تولید بهینه ابتدا بایستیی دسته بندی در مورد روشهای مختلف تولید صورت گیرد كه این دسته بندی عبارتند از:
روش های مختلف برشكاری
با توجه به جنس و ضخامت ورق مورد مصرف در تولید محصول، روشهای مختلف
برشكاری وجود دارند كه متداولترین آنها عبارتند از:
الف) برشكاری با قیچی های دستی
ب) برشكاری به كمك قیچی های گیوتینی
ج) برشكاری توسط قیچی های هیدرولیكی
د) برشكاری به كمك پرسهای هیدرولیك
روشهای دیگری نظیر برشكاری با سیستم گرمازا برشكاری مدرن به كمك لیزر، فشار آب و …نیز وجود داشته كه یا تكنولوژی آنها در ایران موجود نمی باشد و یا استفاده از آنها مقرون به صرفه نمی باشد بنابراین پرداختن به آنها از حیطه بحث این طرح خارج می باشد.
الف) برشكاری به كمك قیچی های دستی
دامنه كاربرد قیچی های مذكور بسیار وسیع بوده و از قدیمی ترین روشهای برشكاری به شمار می آیند و دارای دو نوع قیچی های دس تی و برقی مدرن می باشند و در صنعت كاربرد فراوان دارند با این وجود به علت ضخامت بیش از حد ورقها و فلزات و یا سختی بالای آنها و سرعت پایین قیچی های مذكور نمی توان از آنها استفاده مطلوب و بهینه به عمل آورد.
ب) برشكاری به كمك قیچی های گیوتینی
سرعت برشكاری در این نوع قیچی ها نسبتا بالا بوده از اینرو در صنایع امروزی كاربرد بیشتری دارند این نوع قیچی ها متناسب با نوع كاربردشان دارای انواع مختلفی هستند . طول برش مفید آنها 108 تا 3080 میلیمتر می باشد . قدرت برش این وسایل حدود 1 تا 4 میلیمتر بوده و سرعت آنها در حدود 45 ضربه در دقیقه بوده و قدرت الكتروموتور آنها بین 5 تا 20 اسب بخار می باشد.
ج) برشكاری به كمك قیچی های هیدرولیكی
این نوع قیچی ها معمولا برای برش ورق های ضخیم به كار می روند . امتیاز مهم این قیچی هاامكان تنظیم زاویه برش آنهاست كه با افزایش زاویه آن می توان ورقهای ضخیم تر را برید . انتخاب بین قیچی های هیدرولیكی و مكانیكی بستگی به نوع عملیات و شرایط فنی و اقتصادی طرح دارد از عیوب عمده این وسایل سرعت برش كم و تعمیرات و تجهیزات جانبی مورد نیاز آن می باشد.
د) برشكاری به كمك پرس های مختلف
علاوه بر قیچی ها، به كمك پرسهای مختلف نیز می توان با توجه به كار و برش مورد نظر عملیات برشكاری را انجام داد برای این منظور لازم است قالبهایی با خصوصیات برشكاری طراحی و ساخته شده و نهایتاً با سوار شدن این قالبها بر روی پرس و انجام حركات مكانیكی و اعمال نیرو توسط پرس عملیات برش را ا نجام داد به عنوان مثال جهت حذف زواید یك قطعه ورق كه گوشه های نامناسب با شكل غیر هندسی دارد به كمك قالبهای معین می توان از برشكاری توسط پرس استفاده نمود.
روش های مختلف فرم دهی
وسایل و دستگاههای مختلفی به عنوان فرم دهنده قطعات فلزی قابل استفاده بوده كه شامل خم كن های دستی و اتوماتیك، انواع پرس ها و … می باشند . عملیات فرم دهی بیشتر توسط پرسها صورت گرفته و خم كن ها عموماً توانای ایجاد فرم های پیچیده را ندارند. در مواردی كه عملیات كشش مورد نیاز است از پرسهای هیدرولیكی استفاده می شود اما معایب اینگونه پرسها، سرعت كم و همچنین هزینه های مربوط به تعمیرات و نگهداری آنها می باشد . به دلیل تنوع ماشین آلات فرم دهی فلزات در این تنها اشاره ای به انواع این ماشین آلات می كنیم كه عبارتند از:
الف) خم كن های دستی
ب) ماشینهای خم كن
ج) پرسها
روش های مختلف اتصال اجزا
روش های متداول اتصال اجزا عبارتند از:
• پیچ و مهره
• جوشكاری و چسب كاری
• پرچ كاری
دسته اول از نوع اتصالات موقت و سایر موارد از انواع اتصالات دایم محسوب می شوند.بدلیل وجود الكتروموتور در محصول مورد نظر و وجود ارتعاشات ناشی از عملكرد آن،اتصالات صحیح اجز ا حجیم محصول از اهمیت فراوانی برخوردار است كه این اتصالات به شرح زیر است:
الف) پیچ و مهره
این نوع اتصالات به دودسته عمده زیر تقسیم می شوند:
اتصال به كمك پیچ های خودكار
اتصال با استفاده از پیچ های مهره دار
پیچ های خودكار در مواقعی كه به هر نحو استفاده از مهره امكان پذیر نباشد به كار برده می شوند . از مزایای عمده این نوع پیچ ها عدم نیاز به مهره و سرعت عمل بالا در حین بستن می باشد و از معایب آنها هرز شدن در صورت تكرار عمل باز و بسته شدن وهمچنین عدم برخورداری از قدرت اتصال كافی می باشد . از پیچ های مهره دارم عمولا در مواقعی كه امكان بستن مهره وجود نداشته باشد و یا هنگامی كه نیروی اتصال قوی مورد نیاز است استفاده می گردد.
ب) جوشكاری و چسب كاری
از دیگر روش اتصال اجزا و قطعات فلزی به یكدیگر می باشد كه معمولا روش جوشكاری برای اتصالات بزرگ و سنگین و چسب كاری برای ا تصال اجزا فرعی به قطعه اصلی كاربرد دارد انرژی مهمترین عامل در روش جوشكاری است كه از منابع شیمیایی، قوس الكتریكی،مقاومت الكتریكی، تشعشعی و مكانیكی قابل تا مین می باشد عموما در ورق كاری از اتصال جوش به فرم خطی یا نقطه جوش و با استفاده از انرژی الكتریكی استف اده شده كه از مزایای این روش، سرعت عمل بالا و عدم نیاز به مهارت زیاد می باشد.
ج) پرچكاری
پرچكاری معمولا برای ایجاد اتصالات دائمی به كمك میخ پرچ ها بوده كه به دو روش سرد و گرم صورت می گیرد . جهت پرچكاری نیاز به یك دسگاه پرچ كن بوده كه به صورت های زیر
انجام می گیرد:
پرچكاری ضربه ای به وسیله چكش های پرچ دستی
پرچكاری فشاری با ماشینهای پرچ چهار گوش
درز كاری
در این روش با استفاده از برگرداندن لبه های قطعه كار بر روی یكدیگر و قلاب كردن آنها عمل اتصال صورت می گیرد كه اصطلاحا فرنگی پیچ نامیده می شود از مزایای این روشعدم نیاز به مواد اولیه جهت اتصال و از معایب آن سرعت كم و نیاز به اپراتور ماهرمی باشد.
روش های مختلف پوشش دهی
روش های مختلف پوشش دهی به شرح ذیل است:
الف) رنگ كاری
در این روش نخست سطح قطعه كار توسط مواد چربگیر شستشو و آماده گردیده سپس به ك مك سیستم پاشش رنگ سطح قطعه كار پوشش دهی می شود . در این روش عموما از دو نوع رنگ معمولی و كوره ای استفاده می شود كه در حالت دوم پس از پاشش رنگ قطعه به داخل كوره منتقل شده و حرارت داده می شود این عمل باعث مقاومت بیشتر لایه پوشش در برابر حرارت، خوردگی و سای ر عوامل محیطی خواهد شد از مزایای این روش هزینه نسبتا كم تجهیزات و كیفیت مطلوب می باشد
ب) لعابكاری
این روش نیز مانند روش رنگ كاری است و تنها تفاوت آن در این است كه قطعه پس از پوشش دهی در دمای بالاتر و به مدت بیشتر حرارت داده می شود این كار باعث ایجاد مقاومت بیشتر قطعه در برابر حرارت می شود ولی شكننده تر است.
ج) آبكاری
در این روش یونهای مثبت فلز روكش موجود در محلول الكترولیت بر روی قطعه مورد نظر كه در محل كاتد قرار گرفته هدایت شده و در نهایت لایه ای از فلز روكش سطح قطعه را فرا می گیرد. از این روش معمولا برای روكش وسایل تزیینی و گران قیمت استفاده می شود.
روش مونتاژ نهایی
با توجه به شكل و ابعاد محصول و همچنین میزان سرمایه اختصاص یافته ممكن است این روش به صورت مكانیزه (خطوط نقاله ) و یا به صورت مونتاژ دستی باشد . در روش مكانیزه چهارچوب اصلی محصول بر ر وی سیستم های انتقال مكانیزه قرار گرفته و در حین عبور از ایستگاه های خط مونتاژ اجزای فرعی توسط پرسنل به صورت اتوماتیك بر روی آن نصب می گردد . هزینه این روش نسبتا بالا می باشد و در واحد های صنعتی بزرگ مورد استفاده قرار می گیرد . در روش مونتاژ دستی عملیات انتقا ل و نصب قطعات توسط پرسنل صورت می گیرد.
روش تولید محصول در خارج از كشور
از آنجایی كه كولر آبی فقط در مناطق گرم و خشك كاربرد دارد، فقط ك شورهایی كه دارایچنین آب و هوایی می باشند، تولید این نوع وسیله را در دست دارند، نظیر چین، هند، استرالیا،آمریكا و … . از آنجایی كه در طراحی بدنه و اجزاء این كولر بیشتر از ورقهای فولادی و گالوانیزه استفاده شده است، لذا ساخت آن نیاز به تكنولوژی پیشرفته ای ن دارد و تنها با طراحی چند نوع قالب برش، خم، كشش و فرم (كه از نوع قالبهای تقریبا ساده می باشند و طراحی و ساخت آنها نیاز به تكنولوژی و دانش فنی بسیار بالا ندارد )، می توان این محصول را تولید نمود .بر همین اساس ایران توانست با استفاده از همان طرح خارجی و وارد ك ردن تجهیزات و قالبهای آن به كار ساخت این محصول مشغول شود و امروزه نیز كولرهای آبی در ایران بر اساس همان طرح ساخته می شود . اما در كشورهای دیگر بدلیل داشتن تكنولوژی برتر و پیشرفته طراحی وساخت (مانند تكنولوژی ساخت قالبهای پیچیده پلاستیك ) و همچنین دانش فنی بسیار بالا، طراحی كولر آبی دستخوش تغییرات چشمگیری شد . بصورتیكه امروزه تكنولوژی ساخت آن بسیار پیشرفته تر از كشور ایران است . مثلا نوعی كولر آبی دركشور چین تولید می شود كه دارای طراحی بسیار زیبا با بدنه پلاستیكی كه قابلیت جذب ارتعاش را دارد و همچنین دارای كنترل از راه دور 4 با قابلیت برنامه ریزیهای مختلف مانند تنظیم دور فن، ساعات خاموش و روشن شدن كولر، جهت باد كولر و دیگر موارد را از راه دور دارا می باشد، كه این محصول با قیمت مناسب وارد بازارهای جهانی می شود .
ماشین آلات خط تولید کولر آبی
1- انواع قالب های مورد نیاز در سایزهای مختلف
2- ماشین اصلاح لبه تشتک کولر
3- ماشین پانچ تشتک کولر
4- خط تولید پره پروانه کولر (Blower)
5- خط تولید رینگ پروانه کولر
6- ماشین فیتیله رینگ به پره (Hemming)
وضعیت واحد های فعال تولید کولر آبی
در نمودار زیر تعداد و ظرفیت واحدهای تولید کولر آبی در کشور به تفکیک استان آمده است . 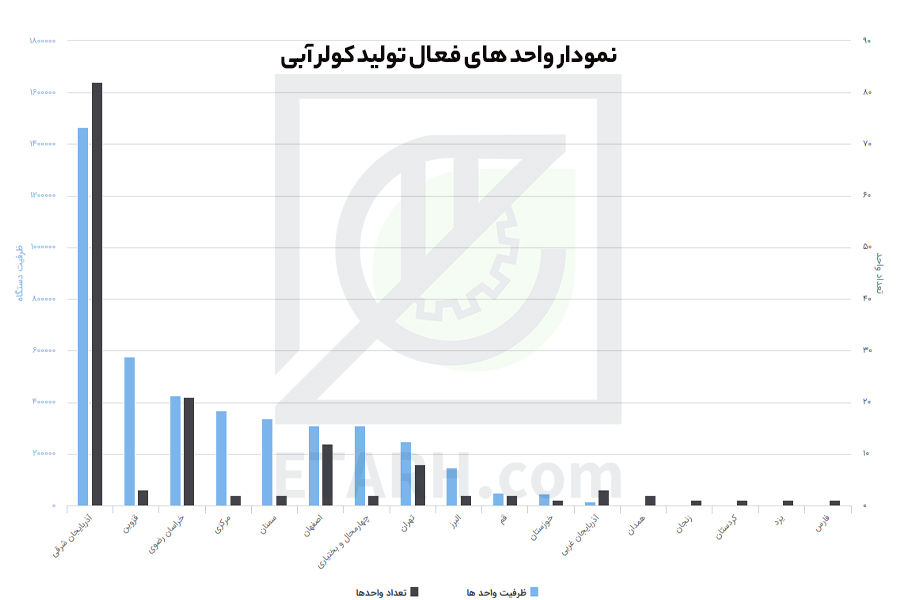
جدول واحد های فعال تولید کولر آبی
در جدول زیر تعداد و ظرفیت واحدهای تولید کولر آبی در کشور به تفکیک استان آمده است .

وضعیت واردات و صادرات کولر آبی
نمودار واردات و صادرات کولر آبی در کشور به تفکیک سال در شکل زیر آمده است.

پیش بینی وضعیت سرمایه گذاری طرح تولید کولر آبی
ظرفیت تولید سالیانه : 25000 دستگاه
نرخ برابری دلار : 24000 تومان
مساحت زمین موردنیاز : 10000 مترمربع
زیربنای کل : 2400 مترمربع
تعداد نیروی انسانی مورد نیاز : 40 نفر
میزان سرمایه گذاری ثابت : 12.5 میلیارد تومان (بدون احتساب هزینه زمین)
ارزش ماشين آلات و تجهيزات : 3.3 میلیارد تومان
نرخ بازده داخلی در سال مبنا : 39 درصد
درصورت تمايل به اين مطلب امتياز دهيد:












دیدگاه خود را ثبت کنید