طرح تولید کائوچوی احیا شده
- 30 شهریور 1405
- 0
- بازدیدها: 20
- دسته بندی:
تولید کائوچوی احیا شده؛ مسیری پرسود در صنعت پلیمر
طرح تولید کائوچوی احیا شده یکی از استراتژیکترین محورهای صنایع بازیافت الاستومر و پلیمر به شمار میرود. لاستیکهای مستعمل و ضایعات قطعات لاستیکی به دلیل داشتن شبکههای اتصالات عرضی گوگردی (Cross-links) حاصل از فرآیند ولکانیزاسیون، موادی ترموست هستند و بر خلاف ترموپلاستیکها قابلیت ذوب مجدد و فرمدهی حرارتی ساده را ندارند. هدف بنیادین در طرح تولید کائوچوی احیا شده، اعمال فرآیندهای فیزیکی، شیمیایی و حرارتی بهمنظور شکستن کنترلشده این پیوندهای عرضی گوگرد-گوگرد (S-S) و کربن-گوگرد (C-S) بدون آسیبدیدگی شدید به زنجیره اصلی پلیمری کربن-کربن (C-C) است. نتیجه این مهندسی واکنش، تبدیل مادهای پودری، خشک و غیرفعال به الاستومری با قابلیت انعطاف، شکلپذیری مجدد، پذیرش دوده و فیلر، و دارای قابلیت ولکانیزاسیون دوباره در کنار کائوچوی خام طبیعی (NR) یا مصنوعی (SBR و BR) است.
از منظر صنعتی، تولید این محصول راهکاری عملیاتی برای بازگرداندن میلیونها تن ضایعات تایر باری و سواری به چرخه اقتصادی به حساب میآید. تایرهای مستعمل در صورت رهاسازی در محیط، قرنها تجزیه نشده و فضاهای وسیعی از اراضی صنعتی را اشغال میکنند که خطر آتشسوزیهای مهارناپذیر و انتشار گازهای سمی را به شدت بالا میبرد. با اجرای اصولی فرآیند احیا، زنجیره ارزش تایر بسته شده و مادهای مهندسیشده با خواص رئولوژیکی پایدار روانه خطوط تولید میگردد که جایگزین الاستومرهای گرانقیمت پتروشیمیایی میشود.
کد تعرفه گمرکی (HS Code) و کد آیسیک (ISIC) مرتبط
شناخت طبقهبندیهای رسمی برای پیگیری استعلامات گمرکی، ثبت سفارش، اخذ مجوزهای تأسیس از وزارت صمت و تدوین مطالعات امکانسنجی دارای اهمیت اساسی است. در سیستم استاندارد بینالمللی کدگذاری صنعتی (ISIC)، رده ۳۷۲۰ به فعالیت «بازیافت ضایعات و خردههای غیرفلزی» و کائوچوی احیا شده بیوتیل با کد اختصاصی 3720412334 طبقهبندی میگردد.
ارزیابی وضعیت بازار، تقاضای صنایع پاییندستی و محرکهای اقتصادی
بازار کائوچوی احیا شده به طور مستقیم وابسته به پویایی صنایع تایر، خودروسازی، راهسازی و تولید قطعات فنی لاستیکی است. در سالهای اخیر به دلیل رشد پایدار هزینههای استخراج نفت خام، نوسانات بهای کائوچوی مصنوعی (نظیر پلیبوتادین رابر و اسبیآر) و محدودیتهای اقلیمی در تولید کائوچوی طبیعی در جنوب شرق آسیا، کارخانجات صنعتی به شدت به سمت کاهش هزینه تمامشده مواد اولیه گرایش پیدا کردهاند. کائوچوی احیا شده بسته به فرمولاسیون قطعه نهایی، بین ۱۰ تا ۵۰ درصد از حجم الاستومر مصرفی را بدون ایجاد افت در عملکردهای بحرانی قطعه جایگزین مینماید که این امر تراز مالی تولیدکنندگان را به میزان قابل توجهی ارتقا میدهد.
بر اساس تحلیلهای بازار جهانی، تقاضای کائوچوی احیا شده در آسیا-اقیانوسیه، خاورمیانه و اروپا با نرخ رشد سالانه مرکب (CAGR) فراتر از ۸ درصد در حال حرکت است. بزرگترین کشش تقاضا در بازارهای در حال توسعه متمرکز است؛ مناطقی که ناوگان خودروهای تجاری سنگین و ماشینآلات صنعتی در آنها در حال توسعه است و تأمین لاستیک روکش (Retreading)، لایههای میانی تایر و نوارهای نقاله معدنی مستلزم استفاده از آمیزههایی با مقاومت سایش بالا و هزینه مدیریتشده است. در بازار ایران نیز وجود صنایع خودروسازی، کارخانجات متعدد تولید کابل، کفپوش و تسمه صنعتی، زمینه مناسبی برای جذب پایدار محصول ایجاد کرده است.
بازارهای مصرف نهایی و سهم جایگزینی با الاستومرهای بکر (Virgin Polymers)
طیف کاربردهای طرح تولید کائوچوی احیا شده بسیار گسترده بوده و متناسب با گرید تولیدی (کائوچوی احیا شده تایری، کائوچوی بوتیل احیا شده از تیوبها، و احیا شده قطعات EPDM) در بخشهای مختلف صنایع لاستیکسازی تزریق میشود:
- صنعت تایرسازی و روکش تایر: استفاده در زیره تایر، لاینر داخلی، دیوارهها (Sidewall) و بهویژه کارگاههای روکش سرد و گرم به منظور کاهش ویسکوزیته و افزایش چسبندگی بین لایهها.
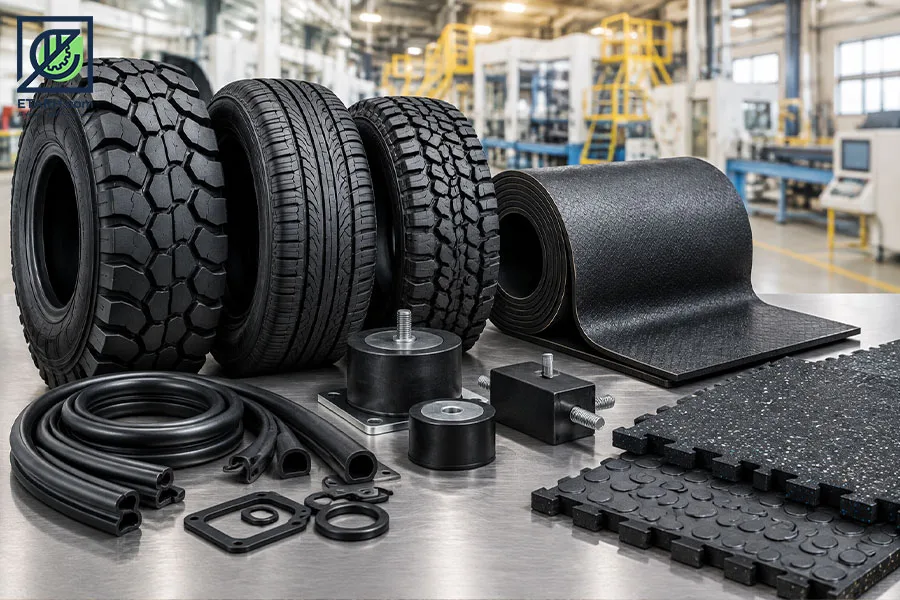
- قطعات خودرویی غیربحرانی: تولید گردگیرها، ضربهگیرهای تعلیق، کفپوش خودرو، گلپخشکنها و واشرهای آببندی.
- نوارها و اتصالات صنعتی: خطوط تولید تسمهنقالههای صنعتی (Conveyor Belts)، شیلنگهای فشار ضعیف، ضربهگیرهای اسکله و سپرهای ضدضربه.
- صنایع ساختمانی و زیربنایی: تولید عایقهای رطوبتی بوتیلی، ممبرانهای پلیمری، لایههای آکوستیک کف، و پایههای ارتجاعی ماشینآلات ارتعاشی.
مزایای اقتصادی و صرفهجویی در انرژی برای کارخانجات مصرفکننده
تولید کائوچوی خام بکر نیازمند زنجیرهای طویل از فرآیندهای پتروشیمیایی با دما، فشار بالا و صرف منابع فسیلی است. در نقطه مقابل، ادغام کائوچوی احیا شده در کامپاندینگ نهتنها مصرف پلیمر نو را کاهش میدهد، بلکه به دلیل پایینتر بودن ویسکوزیته ساختار آن نسبت به رابرهای خالص، زمان اختلاط در بنبوری و مصرف انرژی الکتریکی در خطوط اکستروژن و کلندر را بین ۱۵ تا ۲۵ درصد کاهش میدهد. همچنین به علت حضور اولیه دوده، روی و گوگرد احیا شده درون این ماتریس، نیاز به افزودن فیلرهای تقویتکننده گرانقیمت تا حدودی تعدیل میشود که این مسئله هزینههای فرمولاسیون را بهینه میسازد.
فرآیند فنی و تکنولوژی خط تولید کائوچوی احیا شده
مهندسی فرآیند در خطوط تولید کائوچوی احیا شده، نیازمند کنترل دقیق پارامترهای ترمودینامیکی، سرعت برشی و اندرکنشهای شیمیایی است. در این فرآیند، هرگونه عدم تقارن در توزیع حرارت یا زمان ماند میتواند سبب پیرشدگی حرارتی (Thermal Degradation) و شکست تصادفی زنجیره پلیمری به جای شکست انتخابی پیوند عرضی گردد. فرآیند کلی از دریافت تایر فرسوده و خردایش تا دوانکانیزاسیون، اختلاط، ریفاینینگ و تولید ورقههای استاندارد به صورت یکپارچه برنامهریزی میشود.
تکنولوژیهای مختلفی در جهان برای دوانکانیزاسیون وجود دارد؛ از جمله روشهای سنتی هاضم یا اتوکلاو تحت فشار (Digester Process)، فرآیندهای مکانیکی-حرارتی با استفاده از اکسترودرهای دوپیچه همسوگرد (Co-rotating Twin Screw Extruders)، روشهای امواج مایکروویو و استفاده از امواج اولتراسونیک. در واحدهای مدرن صنعتی، روش اکستروژن پیوسته به همراه روغنهای احیاکننده و کاتالیزورهای آلی به دلیل یکنواختی محصول خروجی، راندمان مصرف انرژی و حذف پسابهای شیمیایی، به تکنولوژی غالب بدل شده است.
آمادهسازی دانهبندی و جداسازی ناخالصیها (فلز و الیاف)
در مرحله نخست، طوقه تایرها به وسیله دستگاه دبیلر (De-beader) خارج میشود تا سیمهای ضخیم فولادی جدا گردند. تایرها سپس وارد خردکنهای دوشفت سنگین (Shredders) شده و به قطعات ۵ تا ۱۰ سانتیمتری تبدیل میشوند. در فاز بعدی، آسیابهای گرانولاتور ذرات را به ابعاد مش ۲۰ تا ۴۰ کاهش میدهند. این مرحله با عبور از سرندهای ارتعاشی، سپراتورهای مغناطیسی قوی از جنس نئودیمیوم برای حذف ۹۹.۹ درصدی سیمهای ریز مفتولی (Steel Wire) و سیستمهای جداساز بادی و زیکزاکی (Zig-Zag Air Classifiers) جهت زدودن الیاف نایلونی، پلیاستری و کتان همراه است. خلوص پودر لاستیک پیش از ورود به بخش احیا، ضامن سلامت ماشینآلات و کیفیت بدون حباب محصول نهایی است.
فرآیند دوانکانیزاسیون (Devulcanization)؛ ترموشیمیایی، مکانیکی و اکستروژن پیوسته
پودر لاستیک عاری از فلز و نخ با مقادیر مشخصی از روغنهای احیاکننده (Reclaiming Oils) نظیر روغن کاج (Pine Oil)، روغنهای آروماتیک پایه نفتی یا نرمکنندههای با منشأ زیستی، همراه با عامل دوانکانیزاسیون (نظیر ترکیبات آلی گوگرددار مانند دیآریل دیسولفیدها یا مرکاپتانها) در مخلوطکنهای با سرعت بالا ترکیب میشود. آمیزه آماده، وارد سیستم دوانکانیزاسیون میگردد:
- روش اتوکلاو هاضم (Digester): در این سیستم، مخلوط در مخازن تحت فشار بخار مستقیم (حدود ۱۵ تا ۲۰ بار و دمای ۱۸۰ تا ۲۲۰ درجه سانتیگراد) برای مدت معین چرخانده میشود تا شکست پیوندها تحت محیط هیدروترمال رخ دهد.
- روش اکستروژن پیوسته: پودر و ادتیوها وارد اکسترودر مخصوص با پروفایل دمایی دقیق (بین ۱۶۰ تا ۲۸۰ درجه سانتیگراد) و نیروی برشی کنترلشده میشوند. تحت تنش برشی مکانیکی و برانگیختگی شیمیایی، شکست اختصاصی پیوندهای گوگردی به طور یکنواخت در کسر ثانیه رخ میدهد.
مرحله ریفاینینگ (Refining)، اسلب کردن و بستهبندی شیتهای لاستیکی
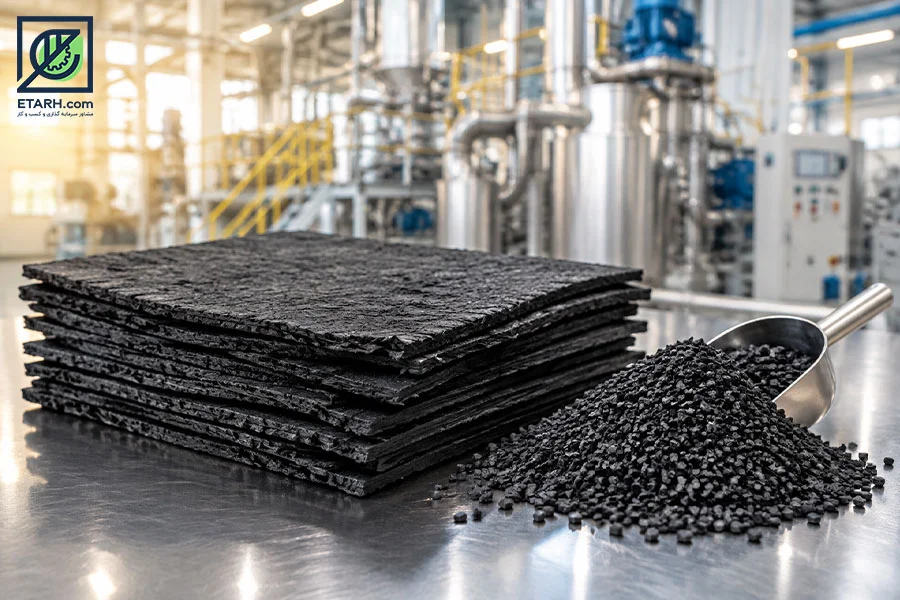
ماده پلاستیسیتهشده پس از خروج از دوانکانیزاسیون، دارای ساختاری خمیری و غیریکنواخت است. این خمیر به آسیابهای دوغلتکی کرکرهای (Cracker Mill) و سپس چند مرحله ریفاینر میل (Refiner Mill) هدایت میشود. غلتکهای ریفاینر دارای شکاف فوقالعاده باریک (حدود ۰.۱ تا ۰.۳ میلیمتر) و نسبت دور متفاوت (Friction Ratio) هستند. این عبور باریک باعث حذف کامل هرگونه ذره سخت و دوانکانیزه نشده (Tailings) شده و لایهای به ضخامت کاغذ از کائوچو را تشکیل میدهد. این لایهها روی غلتک پیچیده شده و پس از رسیدن به ضخامت حدود ۱۰ تا ۱۵ میلیمتر برش خورده، به شکل ورقههای شیت (Slabs) خارج شده و پس از پاشش پودر ضدچسبندگی (آنتیاستیک نظیر تالک یا استئارات کلسیم)، خنکسازی، بستهبندی و روی پالت چیده میشوند.
مشخصات فنی ماشینآلات، یوتیلیتی و جانمایی سایت صنعتی
طراحی چیدمان صنعتی (Plant Layout) و انتخاب ظرفیت ماشینآلات در طرح کائوچوی احیا شده، نقشی تعیینکننده در کاهش ضایعات میانی، جلوگیری از تجمع حرارتی و حفظ ایمنی اپراتورها دارد. یک سایت تولیدی کائوچوی احیا شده متداول با ظرفیت اسمی ۵,۰۰۰ الی ۱۰,۰۰۰ تن در سال، نیازمند تخصیص فضاهای جداگانه برای دپوی لاستیکهای فله ورودی، سالن خردایش و دانهبندی اولیه، سالن واکنش دوانکانیزاسیون، خطوط ریفاینینگ و اکستروژن، و انبار خنکسازی و نگهداری محصول نهایی به دور از تابش مستقیم آفتاب است.
مهندسی تأسیسات (Utilities) این طرح به دلیل مصرف همزمان توان الکتریکی بالا در موتورهای گیرید صنعتی، بخار پرفشار در صورت استفاده از اتوکلاو، و آب چرخشی با دبی بالا برای سرد کردن غلتکهای ریفاینینگ، از حساسیت ویژهای برخوردار است. بدون یک سیستم خنککاری پایدار (Chiller / Cooling Tower)، حرارت ناشی از اصطکاک شدید غلتکهای ریفاینر موجب سوختن کائوچو و افت خصوصیات مکانیکی محصول خواهد شد.
فهرست تجهیزات کلیدی خط تولید و استانداردهای ساخت
| نام دستگاه | کارکرد فنی | مشخصات و ملاحظات مهندسی |
|---|---|---|
| دستگاه دبیلر (De-beader) | خارجسازی سیم طوقه تایر | مکانیزم هیدرولیک با تناژ بالا و تیغههای مقاوم در برابر سایش |
| شریدر اولیه (Primary Shredder) | برش تایر به قطعات درشت | دو شفت گیربکسی با تیغههای آلیاژی سختکاریشده (Hardox) |
| خط گرانولاتور و مگنتیک سپراتور | پودر کردن و حذف سیم و الیاف | درامهای مغناطیسی چندمرحلهای نئودیمیوم و الکهای ویبره |
| راکتور دوانکانیزاسیون / اکسترودر | شکست پیوندهای گوگردی (احیا) | سیستم تحت فشار و دما با کنترل دقیق PLC و تزریق یکنواخت ادتیوها |
| آسیاب ریفاینر (Refiner Mill) | صفحهبندی، ریزسازی و حذف ذرات زبر | غلتکهای چدنی آلیاژی سرد (Chilled Cast Iron) با نسبت دور اصطکاکی ۱:۲.۵ تا ۱:۳ |
| سیستم برش، خنککن و دستهبندی | فرمدهی شیت و آمادهسازی پالت | کانوایر خنککننده مجهز به سیستم پاشش مایع یا پودر تالک |
الزامات مصرف انرژی و فضا
تأمین زیرساخت پایدار انرژی یکی از پیششرطهای کلیدی در احداث کارخانه است. برای یک خط ۵,۰۰۰ تنی سالانه، حداقل زمین مورد نیاز بین ۳,۵۰۰ تا ۵,۰۰۰ متر مربع با زیربنای مسقف حدود ۱,۵۰۰ تا ۲,۲۰۰ متر مربع تخمین زده میشود تا فضای گردش لیفتراکها، مسیرهای تخلیه اضطراری و دپوی مواد ایمن باشد. از حیث یوتیلیتی، به یک انشعاب برق صنعتی با دیماند حداقل ۵۰۰ الی ۸۰۰ کیلووات، سیستم هوای فشرده (کمپرسور اسکرو با فشار ۸ بار)، سیستم آب بازچرخشی با برج خنککننده مداربسته با ظرفیت برودتی کافی و در صورت کاربرد اتوکلاو، یک دیگ بخار استاندارد با ظرفیت ۲ تا ۳ تن در ساعت نیاز خواهد بود.
شاخصهای مالی، ساختار سرمایهگذاری و ارزیابی ریسکهای طرح
ارزیابی توجیهپذیری اقتصادی طرح کائوچوی احیا شده، وابسته به همگرایی سه فاکتور هزینه تملک ضایعات لاستیک، راندمان مصرف انرژی ماشینآلات، و نسبت قیمت تمامشده محصول احیا شده در مقایسه با پلیمرهای نو است. سرمایهگذاری در این حوزه به دلیل ماهیت تبدیل ضایعات به محصول با ارزش افزوده بالا، در صورت مدیریت صحیح زنجیره تأمین، از حاشیه سود عملیاتی مناسبی برخوردار است؛ با این وجود، سرمایهگذار باید ریسکهای استهلاک سریع تجهیزات سنگین و نوسانات هزینههای لجستیک را در محاسبات خود لحاظ نماید.
برآورد مدلهای مالی نشان میدهد که سهم عمده سرمایهگذاری ثابت به ماشینآلات شریدر، دوانکانیزاسیون و ریفاینرها تعلق دارد. همچنین به دلیل نیاز به نگهداری حجم بالایی از تایر فرسوده و روغنهای احیاکننده جهت جلوگیری از توقفات خط تولید، تخصیص حجم کافی از سرمایه در گردش برای دوره گردش حداقل ۴۵ تا ۶۰ روز الزامی است.
بررسی سرمایهگذاری ثابت و نیاز به سرمایه در گردش
ساختار مالی طرح معمولاً به دو سرفصل اصلی تفکیک میشود:
- سرمایهگذاری ثابت (CapEx): شامل تملک زمین، احداث سالنهای صنعتی با فونداسیونهای سنگین جهت استقرار ریفاینرها (برای جذب ارتعاشات دینامیکی شدید)، خرید و نصب خطوط خردایش، راکتورها، تأسیسات خنککاری و غبارگیرهای مرکزی. ارقام دقیق بسته به اتوماسیون داخلی یا خطوط وارداتی متغیر خواهد بود.
- سرمایه در گردش (OpEx): شامل خرید دورهای تایر ضایعاتی، روغنهای احیاکننده و ادتیوهای شیمیایی، هزینههای دشارژ و تأمین برق و سوخت، دستمزد نیروی انسانی ماهر و بودجه دورهای تعویض قطعات مصرفی با استهلاک بالا (مانند تیغههای شریدر، غلتکهای اصطکاکی و بلبرینگهای دور بالا).
گلوگاههای زنجیره تأمین و نوسانات کیفیت مواد ورودی
بزرگترین ریسک در فرآیند تولید کائوچوی احیا شده، تنوع کیفی تایرها و قطعات مستعمل ورودی است. تایرهای رادیال سواری دارای الیاف مصنوعی بیشتر و تایرهای باری-کامیونی دارای مقادیر کائوچوی طبیعی (NR) و سیمهای فولادی بالاتر هستند. عدم سورتینگ دقیق تایرها در مبدأ، منجر به تغییر مداوم ویسکوزیته و خواص مکانیکی محصول احیا شده خروجی خواهد شد. سرمایهگذارانی که فاقد شبکه جمعآوری سیستماتیک و فرآیند جداسازی طبقهبندیشده باشند، در تأمین یکنواختی بچ به بچ محصول با چالش مواجه میگردند که میتواند منجر به مرجوع شدن بار از سوی خریداران بزرگ تایر گردد.
الزامات محیطزیستی، ایمنی صنعتی و استانداردهای کنترل کیفی
اگرچه طرح کائوچوی احیا شده ذاتاً یک طرح دوستدار محیطزیست برای پاکسازی طبیعت از پسماندهای پلیمری است، اما فرآیند صنعتی آن در صورت عدم رعایت ضوابط مهندسی، میتواند منبع آلایندگی هوا و بروز حوادث شغلی باشد. در جریان فرآیند شکست حرارتی و مکانیکی اتصالات گوگردی، ترکیباتی نظیر هیدروژن سولفید (H_2S)، دیاکسید گوگرد (SO_2) و انواع آئروسلها و ترکیبات آلی فرار (VOCs) متصاعد میگردد. همچنین به دلیل وجود گرد و غبار ریز لاستیک در هوای سالن خردایش، ریسک انفجار غبار (Dust Explosion) و احتراق خودبهخودی وجود دارد که اجرای پروتکلهای ضدجرقه و سیستمهای مکش موضعی کارآمد را ضروری میسازد.
در بعد استانداردهای بازرگانی و فروش، کائوچوی احیا شده بر اساس معیارهای فیزیکی و مکانیکی دقیقی ارزیابی میشود و واحدهای معتبر ملزم به ارائه برگه آنالیز کیفی (Certificate of Analysis) به همراه هر محموله هستند تا کارخانجات مصرفکننده بتوانند بدون ریسک، تغییرات لازم را در بچهای آمیزهکاری خود اعمال نمایند.
استانداردهای کنترل کیفیت شیت احیا شده
شاخصهای ارزیابی فنی کائوچوی احیا شده مطابق با استانداردهای مرجع نظیر ASTM D5603 و استانداردهای ملی ایران شامل پارامترهای زیر است:
- ویسکوزیته مونی: نشاندهنده میزان فرآیندپذیری و روانی ماده در غلتک و اکسترودر، که معمولاً در دامنه ۳۰ تا ۶۰ قرار میگیرد.
- استحکام کششی (Tensile Strength): مقاومت شکست مکانیکی که بسته به گرید، بین ۵ تا ۱۰ مگاپاسکال ($MPa$) تعیین میشود.
- ازدیاد طول تا نقطه پارگی (Elongation at Break): انعطافپذیری و جهندگی ماده که معمولاً بین ۲۰۰ تا ۳۵۰ درصد است.
- درصد خاکستر و مقدار دوده (Ash Content & Carbon Black): تعیین میزان فیلرهای معدنی و کربن اولیه موجود در لاستیک بازیافتی.
- درصد استخراج استونی (Acetone Extract): شاخصی برای سنجش میزان روغنها و مواد آلی آزاد حلشونده در ماتریس الاستومر.
راهکارهای مهار انتشار بو، ترکیبات آلی فرار (VOCs) و کنترل حرارت
برای دریافت موافقتنامه زیستمحیطی از سازمان حفاظت محیط زیست، کارخانه باید به هودهای مکنده موضعی بر روی راکتورهای دوانکانیزاسیون، اکسترودرها و غلتکهای ریفاینر مجهز باشد. گازهای آلاینده باید از طریق کانالهای استیل به برجهای خنثیساز اسکرابر مرطوب (Wet Scrubber) حاوی مواد قلیایی، فیلترهای کربن فعال و کاتالیستهای اکسیداسیون هدایت شوند تا بوی تند و گازهای گوگردی به طور کامل جذب گردند. همچنین در بخش خردایش، نصب بگفیلترهای ضدالکتریسیته ساکن (Anti-static Bag Filters) و سنسورهای تشخیص جرقه و حرارت در داخل داکتها برای پیشگیری از احتراق الزامی است.
چک لیست شاخص های کلیدی سرمایه گذاری – طرح تولید کائوچوی احیا شده
ظرفیت تولید سالیانه : 5,000 تن (انواع شیت کائوچوی احیا شده تایری)
میزان مواد اولیه مصرفی سالانه : 6,500 تن تایر ضایعاتی به همراه روغنهای احیاکننده و ادتیوهای شیمیایی
مساحت زمین مورد نیاز : 4,000 مترمربع
هزینه زمین و زیرساخت : 30 میلیارد تومان (150 هزار دلار)
هزینه تجهیزات و ماشینآلات : 40 میلیارد تومان (200 هزار دلار)
سرمایهگذاری ثابت طرح : 80 میلیارد تومان (400 هزار دلار)
سرمایه در گردش مورد نیاز : 17 میلیارد تومان (85 هزار دلار)
میزان کل سرمایهگذاری اولیه : 97 میلیارد تومان (485 هزار دلار)
تعداد نیروی انسانی مورد نیاز : 32 نفر
دوره بازگشت سرمایه : 2.8 سال
نرخ بازده داخلی (IRR) : 36 درصد
حاشیه سود ناخالص تقریبی : 31 درصد
ارزش افزوده فرآیند بازیافت : 42 درصد
هزینه سالانه انرژی و یوتیلیتی : 4.8 میلیارد تومان (24 هزار دلار)
نقطه سر به سر تولید : 28 درصد
جمعبندی و ضرورت مطالعات امکانسنجی تخصصی از نگاه پارس رابین
طرح کائوچوی احیا شده به دلیل نقشی که در زنجیره اقتصاد چرخشی (Circular Economy)، کاهش مصرف انرژی و تأمین خوراک ارزانقیمت صنایع لاستیکسازی دارد، در دسته صنایع بازیافتی با بازدهی بالا ارزیابی میشود. با این حال، موفقیت فنی و اقتصادی در این رشته منوط به انتخاب دقیق فناوری دوانکانیزاسیون متناسب با نوع ضایعات در دسترس، مدیریت استهلاک ماشینآلات و کنترل پیوسته کیفیت خروجی است.
تدوین مطالعات امکانسنجی، مدلسازی مالی دقیق، ارزیابی دقیق توان بازار منطقهای و تطبیق خطوط با استانداردهای زیستمحیطی، اقدامات اولیه ضروری پیش از هرگونه تخصیص سرمایه هستند که مسیر اخذ موافقت اصولی، دریافت مجوزها و اخذ تسهیلات بانکی را هموار میسازند.

در صورت تمایل به تهیه طرح توجیهی یا مطالعات امکانسنجی اینجا کلیک نمایید و فرم درخواست را تکمیل فرمائید. کارشناسان ما در اسرع وقت با شما تماس میگیرند. شماره تلفنهای 05632457004 و 05632457300 پاسخگو میباشند.

رزومه شرکت مهندسین مشاور پارس رابین
ما بعنوان یک مشاور سرمایهگذاری میتوانیم به همه کسب و کارهای قانونی و مشروع در مقیاس صنایع متوسط و بزرگ کمک کنیم. با این همه، در برخی از صنایع خاص ممکن است ما بهترین انتخاب نباشیم. ما خوشحال میشویم مشخصات پروژه شمارا بدانیم؛ در صورت عدم تناسب به صورت محرمانه به شما اعلام میکنیم.
درصورت تمايل به اين مطلب امتياز دهيد:












دیدگاه خود را ثبت کنید