طرح شست و شو پنبه
- 1 مهر 1405
- 0
- بازدیدها: 5
- دسته بندی:
شست و شو و سفیدگری الیاف پنبه
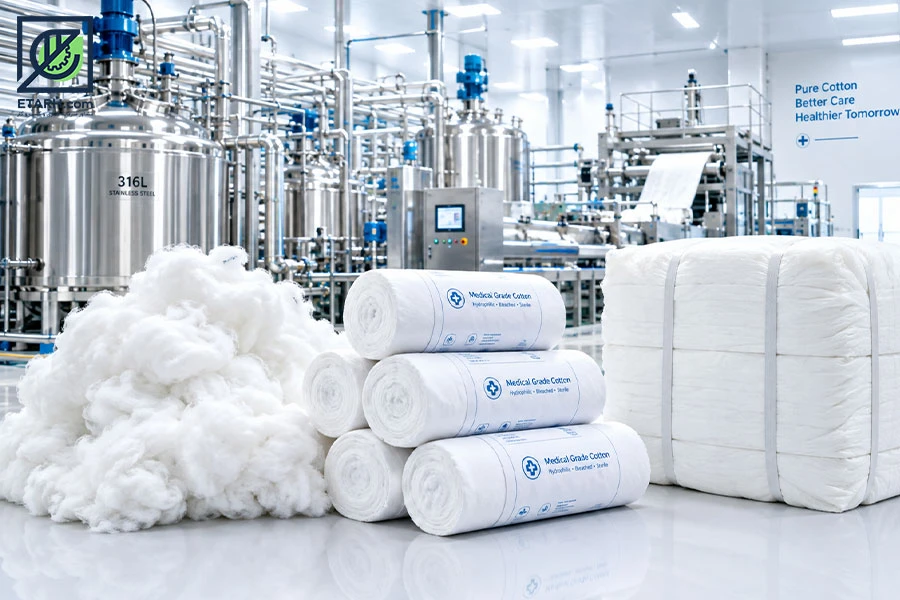
در صنعت نساجی و صنایع وابسته به محصولات سلولزی، فرآیند «شست و شو پنبه» (Cotton Scouring and Bleaching) بیش از آنکه یک عملیات ساده باشد، یک فرآیند مهندسی شیمیِ دقیق برای خالصسازی مولکولی است. الیاف پنبه خام پس از برداشت، دارای ناخالصیهای طبیعی متعددی است که مانع از جذب آب و نفوذپذیری شیمیایی میشود. ساختار الیاف پنبه از تقریباً ۹۰٪ سلولز تشکیل شده است؛ اما باقیمانده آن شامل مومهای پکتینی، چربیهای طبیعی، پروتئینها و رنگدانههایی است که در لایهی “کوتیکول” پنبه قرار دارند. هدف از طرح شست و شو پنبه، حذف کامل این ناخالصیها از طریق هیدرولیز قلیایی و اکسیداسیون کنترلشده است تا به محصول نهایی “پنبه هیدروفیل” یا “پنبه جاذب” برسیم.
کاربردهای حیاتی: محصول تولیدی طرح شست و شو پنبه در دسته استراتژیکترین مواد اولیه صنایع نساجی قرار دارد. مهمترین کاربرد آن در “صنایع پزشکی و داروسازی” برای تولید انواع گاز استریل، بانداژهای زخم، پنبههای بهداشتی جراحی و تامپونهاست که نیازمند استانداردهای سختگیرانه (مانند Pharmacopoeia) از نظر میزان جذب (Absorbency) و عدم وجود آلودگیهای میکروبی است. علاوه بر این، در “صنایع نساجی پیشرفته”، الیاف سفیدگری شده به عنوان ماده اولیه برای تولید نخهای باکیفیت و پارچههایی که نیاز به رنگرزی یکنواخت دارند، استفاده میشود. نبود ناخالصی در الیاف، نرخ مصرف رنگ در مراحل بعدی تولید را تا ۳۰٪ کاهش داده و کیفیت نهایی محصول (Brightness) را ارتقا میدهد. تفاوت محصول این طرح با پنبههای معمولی، در “سرعت جذب آب” است؛ طبق استاندارد، این محصول باید در کمتر از ۵ ثانیه کاملاً خیس شود که نشاندهنده حذف کامل مومهای آبگریز است.
کد آیسیک شست و شو و سفیدگری الیاف پنبه
| عنوان محصول | کد آیسیک (ISIC) |
|---|---|
| شست و شو و سفیدگری الیاف پنبه | 1711612464 |
تحلیل بازار، رقبا و پویاییهای تجارت بینالملل
بازار پنبه هیدروفیل و الیاف سفید شده در ایران و خاورمیانه، بازاری با رشد مداوم و تقاضای غیرالاستیک است. با توجه به افزایش استاندارد سطح بهداشت عمومی و رشد فزاینده صنایع تولید لوازم بهداشتی سلولزی، تقاضا برای پنبه با گرید پزشکی سالانه حدود ۷ تا ۱۰ درصد رشد دارد. بررسیهای میدانی نشان میدهد که بخش عمدهای از تقاضای داخلی همچنان وابسته به واردات (عمدتاً از کشورهای هند، ازبکستان و ترکیه) است. بسیاری از تولیدکنندگان داخلی فعلی یا از تکنولوژیهای قدیمی استفاده میکنند که منجر به کاهش مقاومت الیاف (Tensile Strength) در اثر اکسیداسیون بیش از حد میشود، و یا به دلیل عدم مدیریت هزینههای انرژی، قیمت تمامشده بالایی دارند.
مزیت رقابتی در طرح شست و شو پنبه: طرح شست و شو پنبه با تکیه بر “تکنولوژی مداوم تحت فشار” (Continuous Pressure Processing) که در دمای ۱۳۰ درجه سانتیگراد عمل میکند، به دو مزیت کلیدی دست مییابد: اول، یکنواختی کیفیت (Consistency) که برای صنایع دارویی حیاتی است و دوم، کاهش خیرهکننده مصرف مواد شیمیایی و آب به دلیل بازدهی بالای واکنش در فشار بالا. در حوزه صادرات، موقعیت جغرافیایی ایران دسترسی به بازارهای کشورهای همسایه (مانند عراق، افغانستان و حوزه CIS) را تسهیل میکند. در این کشورها، تقاضا برای محصولات بهداشتی به شدت در حال افزایش است اما زیرساخت تولید پنبه سفید شده با استاندارد دارویی وجود ندارد. بنابراین، این واحد صنعتی میتواند به عنوان یک تأمینکننده منطقهای (Regional Hub) ایفای نقش کرده و درآمدهای ارزی پایداری ایجاد نماید. رقابت در این بازار نه بر سر قیمت پایین، بلکه بر سر “درجه سفیدی” (Whiteness Index) و “عدم وجود باقیمانده مواد شیمیایی” (Residual Chemical Free) است که این در طرح شست و شو پنبه برای دستیابی به این پارامترها طراحی شده است.
مدیریت زنجیره تأمین و استانداردهای مواد اولیه
مواد اولیه اصلی در طرح شست و شو پنبه شامل “پنبه خام” (Raw Cotton Lint) و مجموعه پیچیدهای از “مواد شیمیایی افزودنی” است. کیفیت محصول نهایی به شدت به انتخاب دقیق پنبه خام بستگی دارد. پنبه ورودی باید از نظر طول الیاف (Staple Length)
مزیت رقابتی در طرح شست و شو پنبه: طرح شست و شو پنبه با تکیه بر “تکنولوژی مداوم تحت فشار” (Continuous Pressure Processing) که در دمای ۱۳۰ درجه سانتیگراد عمل میکند، به دو مزیت کلیدی دست مییابد: اول، یکنواختی کیفیت (Consistency) که برای صنایع دارویی حیاتی است و دوم، کاهش خیرهکننده مصرف مواد شیمیایی و آب به دلیل بازدهی بالای واکنش در فشار بالا. در حوزه صادرات، موقعیت جغرافیایی ایران دسترسی به بازارهای کشورهای همسایه (مانند عراق، افغانستان و حوزه CIS) را تسهیل میکند. در این کشورها، تقاضا برای محصولات بهداشتی به شدت در حال افزایش است اما زیرساخت تولید پنبه سفید شده با استاندارد دارویی وجود ندارد. بنابراین، این واحد صنعتی میتواند به عنوان یک تأمینکننده منطقهای (Regional Hub) ایفای نقش کرده و درآمدهای ارزی پایداری ایجاد نماید. رقابت در این بازار نه بر سر قیمت پایین، بلکه بر سر “درجه سفیدی” (Whiteness Index) و “عدم وجود باقیمانده مواد شیمیایی” (Residual Chemical Free) است که این طرح برای دستیابی به این پارامترها طراحی شده است.
تشریح تکنولوژی، فرآیند مداوم تحت فشار و کنترل کیفی
خط تولید پنبه هیدروفیل در این طرح بر پایه «تکنولوژی مداوم تحت فشار» (Continuous Pressure Processing) طراحی شده است که مدرنترین روش در صنایع سلولزی پیشرفته محسوب میشود. فرآیند تولید طی یک توالی ۱۰ مرحلهای مهندسیشده از ورود پنبه خام تا بستهبندی نهایی انجام میپذیرد. در گام نخست، پنبههای عدلشده توسط ماشین بازکننده عدل (Bale Opener) گشوده شده و پس از عبور از سیستمهای تمیزکننده مقدماتی (Pre-cleaner) برای جداسازی ضایعات درشت، وارد مرحله اصلی واکنش شیمیایی یعنی «راکتورهای مداوم تحت فشار» میشوند. در این راکتورها، پنبه تحت فشار بخار و دمای کنترلشدهی تقریبی ۱۳۰ درجه سانتیگراد قرار میگیرد. اعمال فشار و دما به صورت همزمان باعث شکسته شدن ساختار مومی و پکتینی موجود در دیوارهی سلولی پنبه (کوتیکول) در کوتاهترین زمان ممکن میشود، بدون آنکه به طول زنجیرههای سلولزی آسیب جدی وارد شود؛ امری که کلید حفظ مقاومت کششی الیاف است.
پس از پخت قلیایی تحت فشار، الیاف وارد سیستمهای شستوشوی متوالی (Counter-current Washing Systems) میشوند تا سود کاستیک باقیمانده و ناخالصیهای جدا شده بهطور کامل دفع شوند. در مرحله بعدی، فرآیند «سفیدگری اکسیداتیو» با استفاده از محلول پراکسید هیدروژن (H_2O_2) در محیط قلیایی ملایم و تحت کنترل دقیق پتانسیل اکسید و احیا (ORP) انجام میپذیرد. این مرحله مسئول دستیابی به شاخص سفیدی مطلوب (Whiteness Index > 85% ISO) و از بین بردن رنگدانههای طبیعی است. پس از سفیدگری، الیاف از مراحل آبکشی نهایی، خنثیسازی اسیدی جزئی، و سانترفیوژ صنعتی (Centrifugal Extraction) عبور میکنند تا رطوبت آزاد تا حد استاندارد کاهش یابد. در نهایت، الیاف مرطوب وارد خشککنهای هوای گرم (Through-air Dryers) شده و پس از باز شدن الیاف در همپیچیده توسط ماشین بازکننده ثانویه، وارد بخش پرس و بستهبندی اتوماتیک میشوند تا در عدلهای فشرده و بهداشتی برای عرضه به بازارهای دارویی و نساجی آماده گردند. تمام این مراحل توسط سیستمهای اتوماسیون صنعتی (PLC/SCADA) نظارت میشود تا پارامترهای حیاتی نظیر دما، فشار، غلظت مواد شیمیایی و زمان ماند همواره در نقطهی بهینهی عملکردی قرار داشته باشند.

کالبدشکافی ماشینآلات، تجهیزات خط تولید و مشخصات فنی
تجهیزات و ماشینآلات این واحد صنعتی از معتبرترین سازندگان بینالمللی با گرید استاندارد دارویی و غذایی (GMP Compliance) تأمین میگردد. انتخاب متریال ساخت ماشینآلات به ویژه بخشهایی که در تماس مستقیم با مواد شیمیایی خورنده (مانند سود کاستیک و پراکسید هیدروژن در دما و فشار بالا) قرار دارند، از فولاد ضدزنگ آستنیتی با گریدهای مهندسی خاص نظیر Stainless Steel 316L انجام گرفته است تا مقاومت در برابر پدیده خوردگی حفرهای (Pitting Corrosion) و تنشی تضمین شود. جدول زیر ساختار اصلی ماشینآلات خط تولید و وظیفه مهندسی هر یک را تبیین میکند:
| ردیف | نام دستگاه / تجهیزات | نقش تخصصی در خط تولید | مشخصات کلیدی مهندسی |
|---|---|---|---|
| ۱ | دستگاه بازکننده عدل (Bale Opener) | گشودن اولیه الیاف فشرده و جداسازی کلوخهها و ناخالصیهای درشت فیزیکی | مجهز به سیستم تغذیه کنترلشده وزنی و درامهای خاردار دقیق |
| ۲ | راکتور مداوم تحت فشار (Continuous Pressure Reactor) | پخت قلیایی و هیدرولیز مومهای پکتینی در دمای ۱۳۰°C و فشار بالا | بدنه تمام استیل 316L، مجهز به شیرهای اطمینان و سنسورهای دقیق فشار |
| ۳ | سیستم شستوشوی مخالف (Counter-current Washer) | حذف کامل مواد قلیایی و ناخالصیهای حلشده با بهینهسازی مصرف آب | طراحی چندمرحلهای برای بازیافت حرارتی و کاهش مصرف آب تازه |
| ۴ | برج سفیدگری اکسیداتیو (Bleaching Tower) | اعمال پراکسید هیدروژن جهت حذف رنگدانهها و ارتقای درجه سفیدی الیاف | کنترل اتوماتیک pH، دما و دوزینگ پمپهای دقیق مواد شیمیایی |
| ۵ | سانتریفیوژ صنعتی پیوسته (Continuous Centrifuge) | آبگیری مکانیکی و کاهش اولیه رطوبت الیاف تا سطح بحرانی ورود به خشککن | درام با راندمان بالا و ارتعاشسنجی خودکار برای بارهای نامتوازن |
| ۶ | خشککن هوای گرم تخصصی (Through-air Dryer) | خشکسازی نهایی الیاف بدون آسیب به ساختار پفکی و قابلیت جذب آب | سیستم گرمایش غیرمستقیم با مبدل حرارتی بخار و کنترل دقیق دمای خروجی |
| ۷ | پرس و عدلبند اتوماتیک (Automatic Baling Press) | فشردهسازی و بستهبندی نهایی پنبه هیدروفیل در ابعاد استاندارد صادراتی | سیستم هیدرولیک پرقدرت با تسمهکشی اتوماتیک و توزین دیجیتال |
ارزیابی زیرساختها، ظرفیت تولید و تأسیسات جنبی (آب، برق، بخار)
توسعه فیزیکی این واحد صنعتی مستلزم طراحی مهندسی دقیق محوطه و ابنیه است. مطابق با طرح توجیهی، کل زمین مورد نیاز برای احداث این مجتمع صنعتی معادل ۳,۵۰۰ متر مربع در نظر گرفته شده است که از این مقدار، ۱,۷۰۰ متر مربع به بخشهای مسقف شامل سالن اصلی تولید، انبار مکانیزه مواد اولیه (پنبه خام)، انبار محصول نهایی، آزمایشگاه کنترل کیفیت (QC) و ساختمانهای اداری و رفاهی اختصاص دارد. فضای باز باقیمانده نیز برای تردد خودروهای سنگین، تأسیسات تصفیه پساب صنعتی، مخازن ذخیره مواد شیمیایی و نگهبانی مهندسی شده است. طراحی سازه سالن تولید به صورت اسکلت فلزی با دهانههای بزرگ جهت استقرار بهینه ماشینآلات پیوسته و رعایت اصول ایمنی حریق و تهویه مطبوع صنعتی انجام شده است.
تأسیسات زیربنایی و انرژی: فرآیند شستوشو و سفیدگری الیاف پنبه از جمله صنایع آببر و انرژیبر است که نیازمند زیرساختهای مهندسی توانمند میباشد. تأمین انرژی حرارتی (بخار داغ با فشار بالا جهت راکتورها و خشککنها) از طریق یک دستگاه بویلر بخار صنعتی با ظرفیت بالا انجام میشود. بخش عمدهای از مصرف آب کارخانه مربوط به بخشهای شستوشو و آبکشی است؛ لذا تعبیه یک واحد پیشرفته «تصفیه و بازیافت پساب صنعتی» (Zero Liquid Discharge approach در بخشهایی از خط) نه تنها از منظر الزامات سازمان حفاظت محیط زیست حیاتی است، بلکه هزینههای عملیاتی خرید آب را به شدت کاهش میدهد. انرژی الکتریکی مورد نیاز برای راهاندازی الکتروموتورهای سنگین خط، پمپها و سیستمهای اتوماسیون از طریق پست اختصاصی ترانسفورماتور تأمین گردیده و سیستم دیزل ژنراتور اضطراری نیز برای حفظ پایداری تجهیزات حساس راکتور در زمان قطعی برق پیشبینی شده است.
تحلیل ساختار سرمایهگذاری و هزینههای تولید
مدل مالی طرح شست و شو پنبه با رویکردی واقعبینانه و مبتنی بر نرخهای مرجع صنعتی تدوین شده است. مجموع سرمایهگذاری مورد نیاز برای راهاندازی این واحد صنعتی 146 میلیارد تومان برآورد شده است که به دو بخش اصلی «سرمایه ثابت» و «سرمایه در گردش» تقسیم میشود. در تحلیل سرمایه ثابت، بزرگترین سهم هزینهای به خرید ماشینآلات تخصصی (خطوط مداوم تحت فشار) اختصاص دارد؛ چرا که برای تضمین کیفیت دارویی محصول، استفاده از فولادهای ضدزنگ با گرید 316L و سیستمهای کنترل PLC زیمنس یا مشابه آن الزامی است. هزینههای ساختمانی و ابنیه شامل سوله تولید، انبارها، و تاسیسات تصفیه پساب صنعتی نیز بخش قابل توجهی از سرمایه ثابت را به خود اختصاص داده است.
در بخش سرمایه در گردش، مدل مالی با فرض تامین مواد اولیه (پنبه خام و مواد شیمیایی) به صورت نقدی در ماههای اولیه و مدیریت انبارداری استراتژیک طراحی شده است. هزینههای عملیاتی (OPEX) شامل انرژی، حقوق پرسنل متخصص، استهلاک ماشینآلات و مواد شیمیایی مصرفی است. نکته حائز اهمیت در این مدل، “مقیاسپذیری هزینهها” است؛ به این معنا که با افزایش ظرفیت تولید (تولید ۲۴ ساعته در ۳ شیفت کاری)، هزینههای سربار سرانه به شدت کاهش یافته و حاشیه سود عملیاتی افزایش مییابد. ما در محاسبات مالی، «ضریب اطمینان» (Contingency Fund) معادل ۱۰٪ از هزینههای ثابت را برای پوشش نوسانات احتمالی قیمت ارز یا تأخیرهای گمرکی لحاظ کردهایم تا پروژه از نظر مالی در برابر شوکهای بیرونی مقاوم باقی بماند.
تحلیل شاخصهای اقتصادی (IRR, NPV, Payback Period)
شاخصهای اقتصادی این طرح نشاندهنده توجیهپذیری بالا و نرخ بازدهی رقابتی نسبت به سایر صنایع نساجی و سلولزی است. نرخ بازده داخلی (IRR) معادل **۳۶٪** محاسبه شده است که نشاندهنده بازدهی مطلوب سرمایه در مقایسه با نرخ تنزیل بانکی و سود سپردهها است. این عدد بیانگر آن است که طرح نه تنها قادر به پوشش هزینههای تأمین مالی است، بلکه ارزش افزودهای قابل توجهی برای سرمایهگذاران ایجاد میکند. دوره بازگشت سرمایه (Payback Period) در این طرح **۳ سال** برآورد شده است؛ این زمان برای پروژهای با این ابعاد صنعتی، بسیار کوتاه و ایدهآل ارزیابی میشود که ناشی از تقاضای پایدار بازار برای محصولات پزشکی و بهداشتی است.
در تحلیل حساسیت (Sensitivity Analysis)، بررسی کردیم که در صورت افزایش ۲۰ درصدی قیمت مواد اولیه یا کاهش ۱۰ درصدی قیمت فروش محصول در بازار، پروژه همچنان در نقطه سر به سر باقی میماند و دچار زیان نمیشود. این “حاشیه امنیت اقتصادی” برای سرمایهگذاران اطمینانبخش است. خالص ارزش فعلی (NPV) طرح با نرخ تنزیل ۲۰٪، عددی مثبت و قابل توجه است که مهر تأییدی بر ثروتآفرینی بلندمدت این واحد تولیدی است. به طور خلاصه، این طرح در نقطه تلاقیِ “تکنولوژی بهینه” و “بازارِ تشنه” قرار دارد که نتیجه آن، شاخصهای مالیِ مستحکم و رشد پایدار در افق ۵ ساله است.
الزامات زیستمحیطی، ایمنی صنعتی و مدیریت پساب
صنعت سفیدگری الیاف، به دلیل استفاده از مواد شیمیایی فعال (پراکسیدها، قلیاها)، به شدت تحت نظارت سازمانهای زیستمحیطی است. در این طرح، رویکرد ما «تولید سبز» (Green Manufacturing) است. سیستم تصفیه فاضلاب صنعتی (ETP) طراحی شده، از نوع فرآیندهای فیزیکی-شیمیایی و بیولوژیکی پیشرفته است که پارامترهای آلایندگی شامل COD (اکسیژنخواهی شیمیایی) و BOD (اکسیژنخواهی بیولوژیکی) را به استانداردهای ملی سازمان حفاظت محیط زیست میرساند. ما نه تنها از فیلتراسیون غشایی، بلکه از سیستمهای بازچرخانی آب (Water Recycling) استفاده کردهایم تا مصرف آب تازه در خط تولید تا ۴۰٪ نسبت به روشهای سنتی کاهش یابد.
از منظر ایمنی شغلی (OHSAS 18001 / ISO 45001)، تمامی تجهیزات خط تولید مجهز به سیستمهای قفل ایمنی (Interlock) هستند که در صورت نشت مواد شیمیایی یا افت فشار غیرمجاز، خط را به صورت خودکار متوقف میکنند. انبار مواد شیمیایی به سیستمهای تهویه ضد انفجار (ATEX) و حوضچههای ایمنی (Bund Walls) برای جلوگیری از نشتهای ناگهانی تجهیز شده است. کارکنان این مجموعه ملزم به گذراندن دورههای تخصصی کار با مواد شیمیایی و استفاده از تجهیزات حفاظت فردی (PPE) ویژه هستند. تعهد به این استانداردها، علاوه بر تضمین سلامت پرسنل، مانع از جریمههای زیستمحیطی سنگین شده و برند شرکت را به عنوان یک تولیدکننده مسئولیتپذیر در بازار ارتقا میدهد که در زنجیره تأمین شرکتهای بزرگ دارویی (Pharmaceutical Grade Suppliers) یک ضرورت غیرقابلچشمپوشی است.
چک لیست شاخص های کلیدی سرمایه گذاری – طرح شستوشو و سفیدگری الیاف پنبه
ظرفیت تولید سالیانه : 1,200 تن در سال
مساحت زمین موردنیاز : 3,500 مترمربع
زیربنای ساختمان و سوله : 1,700 مترمربع
میزان اشتغال زایی مستقیم : 32 نفر
میزان سرمایه گذاری کل : 146 میلیارد تومان (730 هزار دلار)
سرمایه ثابت : 112 میلیارد تومان (560 هزار دلار)
سرمایه در گردش : 34 میلیارد تومان (170 هزار دلار)
هزینه تجهیزات و ماشینآلات : 70 میلیارد تومان (360 هزار دلار)
هزینه زمین : 10 میلیارد تومان (50 هزار دلار)
هزینه ساختمان، تاسیسات و زیرساخت : 22 میلیارد تومان (110 هزار دلار)
دوره بازگشت سرمایه : 3 سال
نرخ بازده داخلی (IRR) : 36 درصد
حاشیه سود ناخالص تقریبی : 34 درصد
حاشیه سود خالص تقریبی : 24 درصد
هزینه سالانه انرژی و یوتیلیتی : 9 میلیارد تومان (45 هزار دلار)
نتیجهگیری و جمعبندی اجرایی طرح شست و شو پنبه از نگاه پارس رابین
پروژه حاضر، نه صرفاً به عنوان یک واحد تولیدی ساده، بلکه به عنوان یک زنجیره ارزشافزوده استراتژیک در حوزه محصولات بهداشتی و پزشکی بازتعریف میشود. با بررسی دادههای فنی و اقتصادی، میتوان نتیجه گرفت که این طرح دارای «تابآوری عملیاتی» بالایی است و در مختصات کنونی اقتصاد ایران، یک سرمایهگذاری توجیهپذیر با ریسک کنترلشده محسوب میشود.
۱. برتری تکنولوژیک و استاندارد کیفی:
استفاده از فناوری Continuous Pressure Processing (پردازش مداوم تحت فشار) نقطه تمایز اصلی این طرح است. در صنعتی که کیفیت محصول نهایی (جذب آب بالا، خلوص سلولزی و سفیدی استاندارد) مستقیماً با سلامت بیمار در ارتباط است، تکیه بر راکتورهای استیل ۳۱۶L و اتوماسیون فرآیند، نه تنها ضایعات را به حداقل میرساند، بلکه واحد تولیدی را از تولیدات سنتی و بیکیفیت متمایز میکند. این «مزیت رقابتی کیفی» به ما اجازه میدهد تا به استانداردهای سختگیرانه فارماکوپه (Pharmacopeia) دست یابیم و در بازارهای صادراتی منطقهای نیز نفوذ کنیم.
۲. تحلیل منطق اقتصادی:
با سرمایهگذاری کل ۶۸۳,۸۷۰ یورو، شاخص نرخ بازده داخلی (IRR) معادل ۳۶٪ و دوره بازگشت سرمایه در ۳ سال، این پروژه در دسته طرحهای «High-Performance» قرار میگیرد. نکته کلیدی در این محاسبات، پایداری تقاضا در بخش پزشکی و بیمارستانی است. برخلاف محصولات لوکس، پنبه هیدروفیل یک کالای اساسی (Essential Good) است که ضریب نفوذ و تقاضای آن در چرخههای رکود اقتصادی نیز ثابت باقی میماند. این پایداریِ تقاضا، تضمینکننده جریان نقدینگی (Cash Flow) منظم برای این واحد صنعتی است.
۳. زیرساخت و مدیریت منابع:
تخصیص ۱۷۰۰ متر مربع فضای مسقف در زمینی به مساحت ۳۵۰۰ متر مربع، فضایی بهینه برای چیدمان خط تولید، انبار مواد اولیه (پنبه خام) و انبار محصول نهایی فراهم آورده است. چالش اصلی در این صنعت، زنجیره تأمین مواد شیمیایی سفیدکننده و مدیریت مصرف آب است. پیادهسازی واحد تصفیه پساب (ETP) که در پیشبینیهای فنی لحاظ شده، نه تنها یک الزام قانونی است، بلکه هزینههای عملیاتی آتی ناشی از جریمههای زیستمحیطی را کاهش داده و برند پروژه را به عنوان یک واحد «تولید سبز» تثبیت میکند.
۴. چشمانداز نهایی:
این طرح با تبدیل ماده اولیه خام کشاورزی (پنبه خام) به محصول استراتژیک پزشکی، شکاف موجود در زنجیره تأمین داخلی را هدف قرار داده است. با توجه به تحلیل NPV (ارزش خالص فعلی) مثبت، این پروژه پتانسیل بالایی برای جذب سرمایهگذاران بخش خصوصی و حتی استفاده از تسهیلات صندوق توسعه ملی را داراست.
جمعبندی نهایی:
اگر به دنبال صنعتی هستید که با کمترین اتکا به نوسانات ارزی در بخش تقاضا و بالاترین سطح همگرایی با استانداردهای وزارت بهداشت کار کند، این طرح توجیهی مسیر دقیق عملیاتی را ترسیم کرده است. ورود به این حوزه، همگامی با تقاضای پایدار بازار سلامت است که با نگاهی مهندسیشده به بهینهسازی مصرف انرژی و مواد شیمیایی، سودآوری بلندمدت و پایداری در بازار را تضمین میکند. این پروژه تمامی الزامات برای تبدیل شدن به یک قطب تولید پنبه هیدروفیل باکیفیت در کشور را داراست.

در صورت تمایل به تهیه طرح توجیهی یا مطالعات امکانسنجی اینجا کلیک نمایید و فرم درخواست را تکمیل فرمائید. کارشناسان ما در اسرع وقت با شما تماس میگیرند. شماره تلفنهای 05632457004 و 05632457300 پاسخگو میباشند.

رزومه شرکت مهندسین مشاور پارس رابین
ما بعنوان یک مشاور سرمایهگذاری میتوانیم به همه کسب و کارهای قانونی و مشروع در مقیاس صنایع متوسط و بزرگ کمک کنیم. با این همه، در برخی از صنایع خاص ممکن است ما بهترین انتخاب نباشیم. ما خوشحال میشویم مشخصات پروژه شمارا بدانیم؛ در صورت عدم تناسب به صورت محرمانه به شما اعلام میکنیم.
درصورت تمايل به اين مطلب امتياز دهيد:











دیدگاه خود را ثبت کنید