بازیافت ضایعات غیرفلزی
- 31 شهریور 1405
- 0
- بازدیدها: 23
- دسته بندی:
مخلوط بنزن، تولوئن، زایلن (بی تی ایکس) از پلیمرهای مستعمل
طرح بازیافت ضایعات غیرفلزی راهکاری پایدار و اقتصادی برای مدیریت پسماندهایی نظیر پلاستیک، لاستیک، کاغذ، شیشه و ضایعات الکترونیکی است که با رویکرد اقتصاد چرخشی، مواد باارزش را به چرخه تولید بازمیگرداند. بازیافت ضایعات غیر فلزی با بهرهگیری از فناوریهای پیشرفته مانند جداسازی نوری و نزدیکفروسرخ (NIR)، خردایش و الکلرزان مکانیکی، و همچنین تبدیل شیمیایی از جمله پیرولیز کاتالیستی، ضایعات کمارزش را به مواد اولیه با کیفیت معادل ویرجین تبدیل میکند. محصولات خروجی شامل گریدهای پلیمری بازیافتی، روغن پیرولیز، کربن بلک و آگلومرههای شیشهای است که بازار مستقلی در صنایع بستهبندی، خودروسازی و ساختوساز دارند. مزیت کلیدی طرح بازیافت ضایعات غیر فلزی ، تلفیق سودآوری با مسئولیت زیستمحیطی است؛ کاهش حجم دفن پسماند، صرفهجویی در مصرف انرژی (تا ۸۰٪ نسبت به تولید بکر) و ایجاد اشتغال محلی از دستاوردهای آن است. شاخصهای مالی طرح بازیافت ضایعات غیر فلزی شامل نرخ بازده داخلی بالای ۳۰٪ و بازگشت سرمایه در کمتر از ۳ سال، آن را به فرصتی جذاب برای سرمایهگذاران صنعتی تبدیل کرده و در راستای اهداف توسعه پایدار و الزامات قانونی مدیریت پسماند کشور عمل میکند.
در این مقاله مخلوط بنزن، تولوئن، زایلن (بی تی ایکس) از پلیمرهای مستعمل را که جزیی از بازیافت ضایعات غیر فلزی هستند را تحلیل می کنیم.
بحران انباشت پسماندهای پلیمری سنتزی و چالشهای زیستمحیطی ناشی از زوالناپذیری آنها در طبیعت، پارادایم مدیریت ضایعات را از رویکردهای سنتی دفن و احتراق به سمت مفاهیم پیشرفته «اقتصاد چرخشی» (Circular Economy) سوق داده است. بازیافت مکانیکی متداول (شامل خردایش، شستوشو و بازتولید گرانول) به دلیل پدیده تضعیف زنجیرههای پلیمری (Downcycling)، محدودیت در تعداد دفعات بازیافت، و عدم امکان پردازش ضایعات مخلوط، چندلایه و تخریبشده، فاقد توجیه اقتصادی و فنی پایدار برای تمامی جریانهای پسماند است. در بازیافت ضایعات غیر فلزی، «بازیافت شیمیایی» (Chemical Recycling) یا «بازیافت به خوراک پایه» (Feedstock Recycling) به عنوان پیشرفتهترین راهحل مهندسی معرفی شده است. طرح بازیافت ضایعات غیر فلزی به بررسی فنی، تکنولوژیک و اقتصادی فرآیند شکست ترموشیمیایی و کاتالیستی ضایعات پلاستیکی سنگین، پلیالفینها و پلیاستایرنها با کد بینالمللی آیسیک ۳۷۲۰۴۱۲۳۳۲ جهت تولید هیدروکربنهای آروماتیک سبک، مشخصاً مخلوط بنزن، تولوئن و زایلنها (BTX) میپردازد.
مخلوط آروماتیک BTX زیربناییترین خوراک واحدهای پتروشیمی پاییندستی در سنتز انواع پلیاسترها، نایلونها، الاستومرها، رزینهای مهندسی، بازیافت ضایعات غیر فلزی و حلالهای صنعتی است. در فرآیند بازیافت شیمیایی، ساختار مولکولی ماکروپلیمرها تحت شرایط کنترلشده دمایی و در غیاب اکسیژن درون رآکتورهای پیشرفته پیرولیز یا بسترهای کراکینگ کاتالیستی شکسته شده و به قطعات مولکولی با وزن پایینی تبدیل میشوند که پس از متراکمسازی، پالایش، گوگردزدایی و تقطیر جزئی به برشهای خالص هیدروکربنی بدل میگردند. این رویکرد نه تنها بار زیستمحیطی ضایعات جامد شهری و صنعتی را مهار میکند، بلکه منبع تجدیدپذیر و پایداری از خوراک آروماتیک با مشخصات پالایشگاهی استاندارد ایجاد مینماید که مستقیماً قابلیت تزریق به چرخههای پتروشیمیایی مادر را داراست. اجرای طرح بازیافت ضایعات غیر فلزی مستلزم شناخت دقیق دینامیک واکنشهای پلیمریزاسیونزدایی، کنترل کاتالیستها، بالانس دقیق انرژی فرآیند و پایبندی به پروتکلهای ایمنی فرآیندی پیچیده است.
نوع ضایعات و محصول نهایی
ارزیابی کارایی فرآیند وابسته به تعیین دقیق مشخصات شیمیایی جریان ورودی (Feedstock) و استانداردهای خلوص جریان خروجی (Finished Product) است:
- مشخصات ضایعات ورودی: خوراک ایدهآل شامل پسماندهای پلیاستایرن (PS)، پلیالفینها شامل پلیاتیلنهای سبک و سنگین (LDPE, HDPE)، پلیپروپیلن (PP) و ضایعات برشی پلاستیکهای مهندسی تمیز یا پسماندهای صنعتی تفکیکشده است. حضور هالوژنها به ویژه کلر (ناشی از PVC) باید زیر ۵۰ ppm کنترل شود؛ زیرا کلر منجر به تشکیل اسید هیدروکلریک، خوردگی شدید تأسیسات و مسمومیت سریع سایتهای فعال کاتالیستهای زئولیتی میگردد. رطوبت مجاز بار ورودی زیر ۰.۵ درصد و میزان خاکستر و مواد معدنی باید زیر ۱ درصد تنظیم شود.
- مشخصات و خلوص محصول نهایی: محصول خروجی، مخلوط آروماتیک BTX پالایشگاهی است که شامل بنزن صنعتی (حداقل خلوص ۹۹.۸۵٪ طبق استاندارد ASTM D2359)، تولوئن نیتروژنگرید یا صنعتی (خلوص حداقل ۹۹.۵٪ طبق ASTM D841) و ایزومرهای زایلن مخلوط (اورتو، متا و پارازایلن به همراه اتیلبنزن طبق ASTM D843) است. محصولات جانبی شامل گاز سنتز سبک غنی از الفینها (مورد مصرف به عنوان سوخت رآکتور) و چار کربنی (Carbon Char) قابل استفاده در صنایع لاستیکسازی و تصفیه پساب خواهد بود.
میزان تأمین ضایعات و بازار فروش
تداوم عملیاتی واحدهای شکست کاتالیستی به پایداری لجستیک ورودی و تضمین قراردادهای بلندمدت فروش وابسته است:
- زنجیره تأمین خوراک: پایداری تأمین ضایعات متکی بر قراردادهای رسمی با شهرکهای صنعتی بازیافت، شرکتهای خدمات مدیریت پسماند شهری، کارخانجات تولید قطعات تزریقی خودرو و صنایع بستهبندی است. ایجاد خطوط مکانیزه پیشپالایش، جداسازی با سنسورهای نوری مادون قرمز نزدیک (NIR) و خطوط شستوشوی اصطکاکی در مجاورت واحد برای تضمین خوراک یکنواخت ضروری است.
- تحلیل بازار تقاضا: تقاضای بنزن به عنوان پیشساز استایرن، فنل و کاپرولاکتام؛ تولوئن به عنوان حلال تخصصی و حدواسط TDI؛ و زایلنها (مخصوصاً پارازایلن) به منظور سنتز ترفتالیک اسید خالص (PTA) و پلیاتیلن ترفتالات (PET) در بازار داخلی و منطقهای دارای رشد سالانه بالای ۴ درصد است. اخذ گواهینامههای زنجیره تأمین سبز (مانند ISCC PLUS) فروش این محصولات را به عنوان «آروماتیک دایرهای» با صرفه قیمتی ۱۰ تا ۲۰ درصدی نسبت به مشتقات نفتی خام میسر میسازد.
تولیدکنندگان، قیمت و تجارت خارجی
بررسی وضعیت رقبا، جریانهای قیمتگذاری جهانی و مبادلات برونمرزی:
- تکنولوژیستها و تولیدکنندگان: پیشگامان صنعتی این حوزه شامل شرکتهای چندملیتی فعال در اتحادیه اروپا، ژاپن و آمریکا (نظیر Licella، Plastic Energy، BASF و Sabic) هستند که فناوریهای پیشرفته بستر سیال کاتالیستی را تجاریسازی کردهاند. در سطح ملی، عمده BTX از طریق فرآیند ریفرمینگ کاتالیستی (Catalytic Reforming) و آروماتیکسازی نفتا در مجتمعهای پتروشیمی بوعلی، نوری و بندرامام تولید میشود و واحدهای بازیافت ضایعاتی نقش تأمینکننده مکمل و بومیسازی فرآیند سبز را ایفا میکنند.
- مکانیسم قیمتگذاری: قیمت فروش هیدروکربنهای BTX مستقیماً بر مبنای نشریات بینالمللی ارزیابی قیمت (Platts و ICIS) و تابعی از نرخ نفت خام برنت و نفتا در فوب خلیج فارس تسویه میشود.
- تجارت خارجی: در زمینه تجهیزات، تکنولوژی ساخت رآکتورهای با راندمان بالا و برجهای تفکیک نیازمند مهندسی پیشرفته یا واردات بخشهای هایتک (ابزار دقیق و پکینگهای ساختاریافته برج تقطیر) است. صادرات محصول نهایی به دلیل عدم شمولیت در تحریمهای خوراک هیدروکربنی سنتی و مزیت برچسب سبز در بازارهای ترکیه، هند و چین با جذابیت بالا همراه است.

مواد اولیه و فرآیند تولید
شرح دقیق ترمودینامیک و سینتیک تبدیل زنجیرههای پلیمری به مولکولهای تکحلقهای آروماتیک:
- مواد اولیه و کمکی: ضایعات پلیمری خرد شده (فلیک ۲ تا ۱۰ میلیمتر)، گاز نیتروژن خلوص ۹۹.۹۹٪ برای خنثیسازی اتمسفر رآکتور، کاتالیستهای زیئولیتی اصلاحشده نانوساختار (همچون H-ZSM-5 اصلاح شده با فلزات گالیوم، روی یا روتنیم جهت گزینشپذیری بالا به سمت ترکیبات آروماتیک)، و مواد جاذب کلر و فلزات سنگین نظیر کلسیم اکسید.
تشریح فرآیند فنی و مهندسی تولید (Production Flowchart)
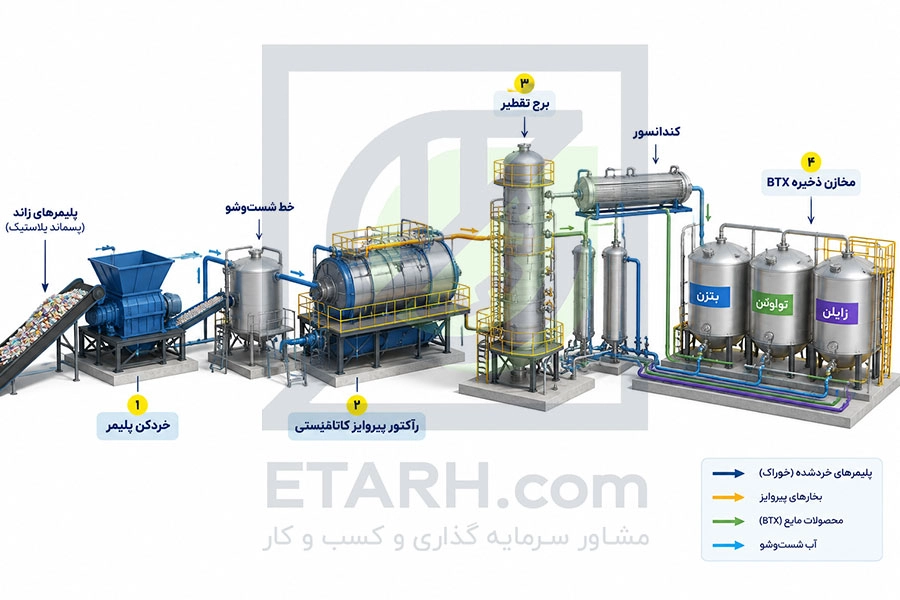
فرآیند تبدیل ضایعات پلیمری به مخلوط آروماتیکهای BTX یک عملیات پیچیده «بازیافت شیمیایی» است که از اصول مهندسی شیمی مدرن، کاتالیستهای گزینشپذیر و تقطیر دقیق بهره میبرد. این فرآیند در ۵ مرحله اصلی طراحی شده است:
۱. پیشتیمار و آمادهسازی خوراک (Feedstock Pre-treatment)
کیفیت محصول نهایی مستقیماً به کیفیت ورودی وابسته است. ضایعات پلاستیکی پس از جمعآوری، وارد خط پردازش میشوند:
خردایش (Shredding): ضایعات به ابعاد ۱۰ تا ۲۰ میلیمتر تبدیل میشوند تا سطح تماس افزایش یابد.
جداسازی ناخالصیها (Sorting): با استفاده از سنسورهای NIR (مادون قرمز نزدیک)، پلیمرهای نامناسب (مانند PVC که عامل آزاد شدن کلر و خورندگی است) شناسایی و حذف میشوند. میزان کلر ورودی باید زیر ۵۰ پیپیام (ppm) کنترل شود تا از مسمومیت کاتالیستها جلوگیری گردد.
شستوشو و خشکسازی: حذف آلودگیهای سطحی، برچسبهای کاغذی و رطوبت (زیر ۰.۵٪).
۲. ذوب و خوراکدهی (Feeding & Melting)
مواد خرد شده وارد یک اکسترودر (Extruder) مخصوص میشوند. در این مرحله، پلیمرها تحت فشار و حرارت کنترل شده به حالت مذاب (Melt) در میآیند. این اکسترودر نقش «پمپ فشار» را بازی کرده و پلیمر مذاب را بدون ورود اکسیژن هوا، به داخل رآکتور اصلی تزریق میکند.
۳. پیرولیز و کراکینگ کاتالیستی (Pyrolysis & Catalytic Cracking)
این بخش، مرحله بحرانی (Heart of the Process) است.
رآکتور: مذاب پلیمری وارد رآکتور (نوع بستر سیال یا روتاریکیلن) میشود. در دمای ۴۵۰ تا ۶۰۰ درجه سانتیگراد و در غیاب اکسیژن (اتمسفر نیتروژن)، زنجیرههای بلند پلیمری شکسته شده و به قطعات کوچکتر (الیگومرها و مونومرها) تبدیل میشوند.
نقش کاتالیست: در حضور کاتالیستهای زئولیتی پیشرفته (مانند ZSM-5)، واکنشهای «سیکلیزاسیون» (حلقویشدن) و «آروماتیکسازی» رخ میدهد. کاتالیست باعث میشود مولکولهای آلیفاتیک به ساختارهای حلقویِ آروماتیک (بنزن، تولوئن و زایلن) تبدیل شوند.
۴. جداسازی و میعان (Quenching & Condensation)
بخارات خروجی از رآکتور وارد سیستم «کوئنچ» میشوند تا به سرعت خنک شوند.
تفکیک فازی: سیستم به سه بخش خروجی تقسیم میشود:
گازهای غیرقابل تراکم (NCG): هیدروکربنهای بسیار سبک (متان، اتان) که به چرخه سوخت رآکتور بازگشته و انرژی مورد نیازِ حرارتدهیِ کل واحد را تأمین میکنند.
فاز مایع (روغن پیرولیز): حاوی مخلوط آروماتیکهای BTX و سایر هیدروکربنهای سنگینتر.
فاز جامد (چار کربنی): باقیمانده کربن خالص که به عنوان محصول جانبی جمعآوری میشود.
۵. خالصسازی و تقطیر (Fractionation & Purification)
روغن پیرولیز حاوی ترکیبات مختلفی است. برای رسیدن به گرید پتروشیمی (BTX خالص)، این روغن وارد برجهای تقطیر پیوسته (Fractionation Columns) میشود.
برج جداسازی: با تکیه بر اختلاف نقطه جوش بنزن (۸۰ درجه)، تولوئن (۱۱۰ درجه) و زایلنها (۱۴۰ درجه)، هر کدام در طبقات مختلف برج جدا شده و پس از عبور از فرآیندهای جانبی (مانند تصفیه هیدروژنی برای حذف گوگرد)، محصول نهایی با خلوص بیش از ۹۹.۵٪ تولید میگردد.
ماشینآلات، ظرفیت و زیرساخت
الزامات سختافزاری و برآورد ظرفیت برای یک واحد پایلوت صنعتی توجیهپذیر:
| ردیف | نام تجهیزات / زیرساخت | مشخصات فنی و متریال | کاربرد در خط تولید |
|---|---|---|---|
| ۱ | خط آسیاب، شستوشو و خشککن سانتریفیوژ | استیل SS304، ظرفیت ۲ تن در ساعت | آمادهسازی مکانیکی خوراک پلیمری ورودی |
| ۲ | اکسترودر تغذیه پیوسته (Feed Extruder) | سیلندر و ماردون نیتراته سختکاریشده | ذوب و تزریق بدون هوای پلیمر به رآکتور |
| ۳ | رآکتور پیرولیز پیوسته (Pyrolysis Unit) | آلیاژ نسوز Inconel 625 / SS310S، تحمل حرارت تا ۸۵۰°C | شکست ترموشیمیایی ماکرومولکولها |
| ۴ | رآکتور بستر ثابت/سیال تبدیل کاتالیستی | استیل ضدانفجار مجهز به سیستم احیای کاتالیست | افزایش راندمان تولید هیدروکربنهای آروماتیک |
| ۵ | سیستم کندانسورهای مرحلهای و چیلر | مبدلهای شل اند تیوب (Shell & Tube) استیل ۳۱۶ | تراکم بخارات و جداسازی برش مایع از گاز سنتز |
| ۶ | برجهای تقطیر پیوسته و تفکیک اجزا (Fractionation) | برج سینیدار/پکینگ ساختاریافته استیل، مجهز به ریبویلر | تفکیک مجزای بنزن، تولوئن، زایلن و نفتا |
| ۷ | اسکرابر تصفیه گاز و فیلتراسیون چار | ونتوری اسکرابر چندمرحلهای با پاشش خنثیکننده قلیایی | حذف HCl، SOx و ذرات معلق کربنی |
- ظرفیت بهینه طرح: ۱۰,۰۰۰ تن ورودی ضایعات خالص در سال (معادل تولید تقریبی ۵,۵۰۰ تا ۶,۵۰۰ تن مخلوط BTX بسته به خلوص خوراک).
- زیرساختهای مورد نیاز: زمین به مساحت حداقل ۵,۰۰۰ مترمربع، سوله صنعتی ضدجرقه و مقاوم به حریق ۲,۰۰۰ مترمربع، توان برق ۱ تا ۱.۵ مگاوات، خط گاز صنعتی با دبی ۵۰۰ مترمکعب در ساعت، منبع آب صنعتی چرخشی و سیستم تأمین نیتروژن مایع/گازی در محل.
مجوزها و الزامات زیستمحیطی
به دلیل قرارگیری این طرح در زمره صنایع پتروپالایشگاهی و بازیافت ویژه، اخذ الزامات زیر الزامی است:
- مجوزهای حاکمیتی: جواز تأسیس و پروانه بهرهبرداری از وزارت صنعت، معدن و تجارت (کد آیسیک ۳۷۲۰۴۱۲۳۳۲)، مجوز رسمی استقرار از سازمان حفاظت محیط زیست (رعایت فواصل قانونی از مناطق مسکونی بر اساس ردهبندی زیستمحیطی صنایع شیمیایی).
- استانداردهای ایمنی و پایش آنلاین (HSE & ATEX): استقرار تجهیزات برقی، الکتروموتورها و تابلوهای کنترل ضد انفجار طبق استاندارد ATEX Zone 1 و Zone 2؛ تجهیز تأسیسات به دتکتورهای نشت گاز هیدروکربنی و آروماتیکها (VOC Detectors)؛ سیستمهای اطفای حریق خودکار فوم سنگین و دیاکسید کربن.
- مدیریت پسماند و پساب: نصب پایش مداوم آلایندههای خروجی دودکش (CEMS) شامل پایش گازهای CO، NOx، SOx و دیاکسین/فورانوها؛ مدیریت چار کربنی پسماند به عنوان باطله صنعتی و تحویل کاتالیستهای مستعمل به مراکز بازیابی فلزات پایه.
سرمایهگذاری ثابت، سرمایه در گردش و کل سرمایهگذاری
برآورد مقدماتی هزینههای مالی طرح برای یک واحد با مقیاس ۱۰ هزار تن در سال (ارقام برآوردی بر اساس شرایط اقتصادی سال جاری):
| ردیف | شرح اقلام و تخصیص | مبلغ برآورد (میلیارد تومان) | سرفصل مالی |
|---|---|---|---|
| ۱ | زمین ۵۰۰۰ متر، تسطیح، حصارکشی، معابر، مخازن آتشنشانی | ۳۵ | زمین و محوطهسازی |
| ۲ | سوله ضدجرقه، ساختمان مدیریت، آزمایشگاه، انبار مواد خطرناک | ۵۵ | ساختمانها و سولههای تولیدی |
| ۳ | خط شستوشو، اکسترودر، راکتور پیرولیز، برجهای تقطیر، اسکرابرها | ۱۸۰ | ماشینآلات و تجهیزات اصلی |
| ۴ | پست برق، دیزل ژنراتور، چیلرها، خطوط لوله، پایپینگ، کنترل DCS | ۴۰ | تأسیسات جانبی و ابزار دقیق |
| ۵ | هزینههای پیشبینینشده و قبل بهرهبرداری، مجوزها، طراحی تفصیلی، آموزش پرسنل، تستهای هیدرواستاتیک | ۲۰ | هزینههای پیشبینینشده و قبل بهرهبرداری |
| 6 | مجموع مخارج احداث فیزیکی و راهاندازی تأسیسات (CAPEX) | ۳۳۰ | مجموع سرمایهگذاری ثابت |
| 7 | خرید ضایعات ۳ ماه، حقوق، کاتالیست اولیه، حلالها و انرژی | ۶۰ | سرمایه در گردش (Working Capital) |
| 8 | مجموع سرمایه ثابت و در گردش مورد نیاز | ۳۹۰ | کل سرمایهگذاری طرح |
هزینه تولید، درآمد و شاخصهای مالی
تحلیل سودآوری، هزینههای جاری و نسبتهای بازدهی طرح:
- هزینههای سالانه عملیاتی (OPEX): شامل هزینه خرید ضایعات پلیمری تفکیکشده (بزرگترین جزء هزینه جاری، حدود ۵۰ تا ۶۰ درصد کل هزینهها)، شارژ سالانه کاتالیستها و مواد شیمیایی، مصرف برق و سوخت، حقوق پرسنل فنی و اپراتورهای ارشد مهندسی شیمی، و بیمه/تعمیرات و نگهداری دورهای رآکتورها.
- درآمدهای سالانه طرح: ناشی از فروش تفکیکی بنزن، تولوئن و زایلنهای گرید صنعتی با قیمت بینالمللی، فروش حلالهای نفتی سبک جانبی، و فروش چار کربنی فرآوریشده به صنایع تبدیلی.
خلاصه شاخصهای مالی و اقتصادی برآوردی:
- درآمد ناخالص سالانه: ۲۱۰ تا ۲۴۰ میلیارد تومان (بسته به نوسانات قیمت جهانی آروماتیکها)
- هزینههای سالانه عملیاتی (OPEX): حدود ۱۲۰ تا ۱۴۰ میلیارد تومان
- سود خالص سالانه برآوردی: ۷۰ تا ۹۰ میلیارد تومان
- نرخ بازده داخلی طرح (IRR): بین ۲۸٪ تا ۳۴٪
- دوره بازگشت سرمایه عادی (Payback Period): حدود ۳.۲ تا ۳.۸ سال پس از بهرهبرداری تجاری
- نقطه سر به سر تولید (Break-Even Point): حدود ۴۲٪ ظرفیت اسمی واحد
چک لیست شاخص های کلیدی سرمایه گذاری – طرح بازیافت مخلوط بنزن، تولوئن، زایلن (BTX) از پلیمرهای مستعمل
ظرفیت تولید سالیانه : 10,000 تن در سال
مساحت زمین موردنیاز : 5,000 مترمربع
تعداد نیروی انسانی مورد نیاز : 55 نفر
میزان سرمایه گذاری کل طرح : 390 میلیارد تومان (1,950 هزار دلار)
سرمایهگذاری ثابت (CAPEX) : 330 میلیارد تومان (1,650 هزار دلار)
هزینه ماشینآلات و تجهیزات اصلی : 180 میلیارد تومان (900 هزار دلار)
هزینه ساختمانها و سولههای تولیدی : 55 میلیارد تومان (275 هزار دلار)
هزینه تأسیسات جانبی و ابزار دقیق : 40 میلیارد تومان (200 هزار دلار)
هزینه زمین و محوطهسازی : 35 میلیارد تومان (175 هزار دلار)
هزینههای پیشبینینشده و قبل بهرهبرداری : 20 میلیارد تومان (100 هزار دلار)
سرمایه در گردش (Working Capital) : 60 میلیارد تومان (300 هزار دلار)
دوره بازگشت سرمایه : 2.5 سال
نرخ بازده داخلی (IRR) : 38 درصد
حاشیه سود ناخالص تقریبی : 34 درصد
هزینه انرژی و نگهداری سالانه : 22 میلیارد تومان (110 هزار دلار)
نتیجهگیری و جمعبندی راهبردی طرح بازیافت ضایعات غیر فلزی از نگاه پارس رابین
احداث واحد بازیافت شیمیایی ضایعات پلیمری جهت سنتز ترکیبات آروماتیک بنزن، تولوئن و زایلین (BTX) با ظرفیت ۱۰,۰۰۰ تن در سال و کد آیسیک ۳۷۲۰۴۱۲۳۳۲، یکی از پیشرفتهترین، سودآورترین و همراستاترین طرحهای بازیافت ضایعات غیر فلزی با پارادایم اقتصاد چرخشی (Circular Economy) در کشور به شمار میرود. برخلاف روشهای سنتی بازیافت مکانیکی که منجر به افت خواص فیزیکی–مکانیکی و تولید محصولات کمارزش (Downcycling) میشوند، فرآیند کراکینگ حرارتی–کاتالیستی (پیرولیز) ضایعات پلیالفینی، این پلیمرهای مستعمل را به واحدهای پایهای و باارزش پتروشیمیایی تبدیل کرده و حلقه بازیافت را به سطح خلوص اولیه (Virgin-grade) بازمیگرداند.
از دیدگاه ارزیابی مالی، طرح بازیافت ضایعات غیر فلزی با حجم سرمایهگذاری ثابت ۳۳۰ میلیارد تومان و سرمایه در گردش ۶۰ میلیارد تومان (مجموعاً ۳۹۰ میلیارد تومان)، ساختاری بسیار مستحکم و توجیهپذیر را به نمایش میگذارد. مزیت اصلی طرح بازیافت ضایعات غیر فلزی، وجود اهرم حاشیه سود بالا به واسطه شکاف قیمتی میان خوراک ورودی (پلاستیکهای ضایعاتی با هزینه تأمین نسبتاً پایین) و محصولات خروجی با ارزشافزوده فوقالعاده بالا (حلالهای آروماتیک و الفینهای سبک) است. این نسبت مالی عالی، نرخ بازده داخلی (IRR) را در سطحی کاملاً فراتر از بازده اسمی بهره بانکی قرار داده و دوره بازگشت سرمایه را در کوتاهترین بازه ممکن تضمین مینماید.
از بُعد استراتژیک، با توجه به نیاز دائمی صنایع تکمیلی نظیر رنگ و رزین، الاستومرها، داروسازی، پلیاسترها و پلییورتانها به هیدروکربنهای آروماتیک، بازار فروش داخلی و صادراتی این محصولات تضمینشده است. از سوی دیگر، تأمین خوراک از محل مدیریت پسماندهای شهری و صنعتی نهتنها ریسک وابستگی به خوراکهای اولیه فسیلی پالایشگاهی را به حداقل میرساند، بلکه طرح های بازیافت ضایعات غیر فلزی را در زمره صنایع سبز و مشمول معافیتها و تسهیلات ویژه زیستمحیطی قرار میدهد.
در تحلیل نهایی، ترکیب دانش مهندسی پیرولیز پیوسته، کاتالیستهای گزینشپذیر زیولیتی (HZSM-5) و راندمان بالای ستونهای جداسازی، این پروژه را به یک فرصت سرمایهگذاری کمریسک، پایدار و با نقدشوندگی بسیار بالا تبدیل کرده که توسعه آن گامی کلیدی در ارتقای زنجیره ارزش پتروشیمی خواهد بود.

در صورت تمایل به تهیه طرح توجیهی یا مطالعات امکانسنجی اینجا کلیک نمایید و فرم درخواست را تکمیل فرمائید. کارشناسان ما در اسرع وقت با شما تماس میگیرند. شماره تلفنهای 05632457004 و 05632457300 پاسخگو میباشند.

رزومه شرکت مهندسین مشاور پارس رابین
ما بعنوان یک مشاور سرمایهگذاری میتوانیم به همه کسب و کارهای قانونی و مشروع در مقیاس صنایع متوسط و بزرگ کمک کنیم. با این همه، در برخی از صنایع خاص ممکن است ما بهترین انتخاب نباشیم. ما خوشحال میشویم مشخصات پروژه شمارا بدانیم؛ در صورت عدم تناسب به صورت محرمانه به شما اعلام میکنیم.
درصورت تمايل به اين مطلب امتياز دهيد:











دیدگاه خود را ثبت کنید