
طرح تولید شیلنگ پلی آمید
- 20 اردیبهشت 1404
- 0
- بازدیدها: 1,489
- دسته بندی:
طرح تولید شیلنگ پلی آمید
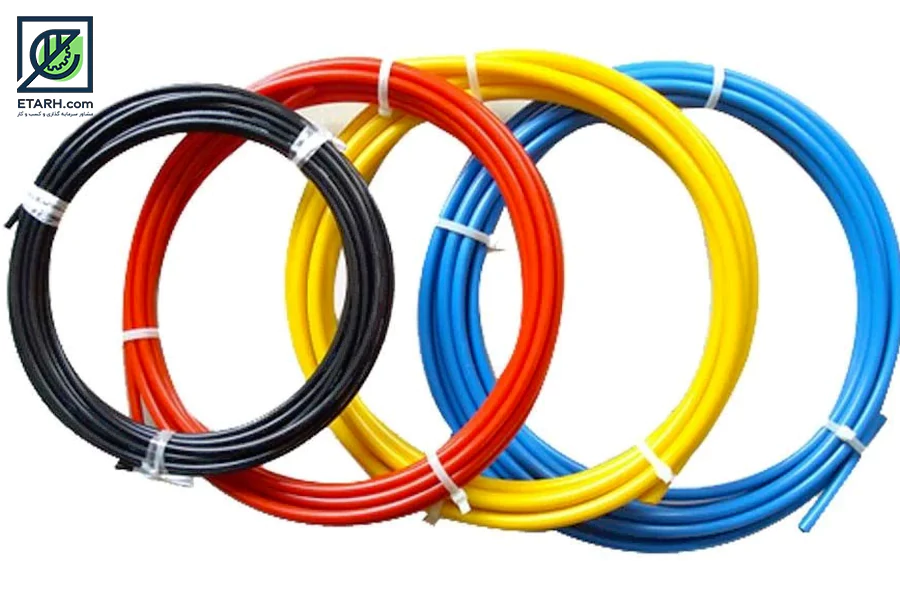
لوله و شیلنگ پلیآمید (Polyamide Pipe & Hose) از مهمترین قطعات مصرفی در بسیاری از صنایع نظیر خودروسازی، انتقال سیالات، سیستمهای پنوماتیک، کشاورزی و ابزار دقیق به شمار میروند. این محصولات به دلیل ویژگیهایی همچون استحکام بالا، مقاومت حرارتی، انعطافپذیری و پایداری در برابر مواد شیمیایی، جایگاه ویژهای در بازار دارند. با توسعه زیرساختهای صنعتی و کشاورزی در ایران، نیاز به این محصولات افزایش یافته و طرح تولید لوله پلی آمید و همچنین طرح تولید شیلنگ پلی آمید، یکی از گزینههای جذاب سرمایهگذاری برای بخش خصوصی به شمار میرود. تولید داخلی این قطعات میتواند ضمن کاهش واردات، به ارزآوری و اشتغال پایدار کمک کند.
انواع شیلنگ و لوله پلیآمید
- شیلنگ و لوله پلیآمید ساده(Standard Polyamide Hose): شیلنگهای پلیآمید ساده از نوع معمولی پلیآمید (Nylon) تولید میشوند و به دلیل خصوصیات مقاومتی که دارند، برای کاربردهای عمومی در صنایع مختلف مناسب هستند.
- شیلنگ پلیآمید تقویتشده (Reinforced Polyamide Hose): این شیلنگها با استفاده از الیاف تقویتکننده مانند نخ شیشهای یا رشتههای فلزی تقویت میشوند. این تقویتکنندهها باعث افزایش مقاومت در برابر فشارهای بالا و ضربهها میشوند.
- شیلنگ پلیآمید مقاوم به حرارت (High-Temperature Polyamide Hose): این شیلنگها به گونهای طراحی شدهاند که در برابر دماهای بالا مقاوم هستند. معمولاً از مواد پلیآمید با پایداری حرارتی بالا ساخته میشوند.
- شیلنگ پلیآمید ضد آتش (Fire-Resistant Polyamide Hose): این شیلنگها به گونهای طراحی شدهاند که در برابر شعله و حرارت شدید مقاوم باشند. اغلب این شیلنگها با پوششهای ضد آتش یا افزودنیهای ویژه ساخته میشوند.
- شیلنگ پلیآمید انعطافپذیر (Flexible Polyamide Hose): این نوع شیلنگها انعطافپذیری بالایی دارند و به راحتی در مسیرهای پیچیده و مکانهایی با محدودیت فضا قرار میگیرند.
- شیلنگ پلیآمید برای انتقال مواد شیمیایی (Chemical-Resistant Polyamide Hose): این نوع شیلنگها به گونهای طراحی میشوند که در برابر مواد شیمیایی خورنده مقاوم باشند. معمولاً از پلیآمیدهای خاص با پوششهای مقاوم در برابر شیمیاییها ساخته میشوند.
- شیلنگ پلیآمید ضد سایش (Abrasion-Resistant Polyamide Hose): این شیلنگها بهطور ویژه برای مقاومت در برابر سایش و آسیبهای مکانیکی طراحی شدهاند. معمولاً از مواد پلیآمید با خواص مقاوم در برابر سایش ساخته میشوند.
- لوله پلی آمید برای انتقال هوا (Air Polyamide Hose): این شیلنگها بهطور خاص برای انتقال هوای فشرده طراحی شدهاند و معمولاً در سایزها و فشارهای مختلف تولید میشوند.
- شیلنگ پلیآمید مقاوم به UV (UV-Resistant Polyamide Hose): این شیلنگها دارای افزودنیهای ویژهای هستند که آنها را در برابر پرتوهای مضر UV مقاوم میسازد و بهویژه در محیطهای خارجی و آفتابی کاربرد دارند.
- شیلنگ پلیآمید ضد استاتیک (Anti-Static Polyamide Hose): این شیلنگها بهگونهای طراحی شدهاند که از ایجاد بار الکتریکی ساکن جلوگیری کنند. آنها معمولاً با افزودن مواد ضد استاتیک تولید میشوند.
 جهت مشاهده طرح تولید شیلنگ های هیدرولیک اینجا کلیک نمایید.
معرفی کد آیسیک مرتبط با طرح تولید لوله و شیلنگ پلی آمید
کد آیسیک مخفف International Standard Industrial Classification (سیستم بین المللی طبقه بندی استاندارد صنایع) است. کد گذاری به عنوان روش ساده و دقیق برای تعیین هویت کالا، قطعات، مدارک و اموال، سالها است که در سطح شرکت ها و زنجیره های تأمین مورد استفاده قرار می گیرد. کد آیسیک تولید شیلنگ پلی آمید در زیر آمده است:
کد آیسیک شیلنگ از پلی آمید(شیلنگ از پلی آمید – Pa hose|polyamide hose): 2520412827
کد آیسیک شیلنگ پلی آمید مستحکم شده با فلز: 2520512828
کد آیسیک شیلنگ چند لایه از پلی آمید مستحکم شده با فلز: 2520612841
کد آیسیک شیلنگ تک لایه از پلی آمید مستحکم شده با فلز: 2520612842
تحلیل بازار لوله و شیلنگ پلیآمید در ایران
بر اساس گزارشهای موجود، بازار لولهها و شیلنگهای پلاستیکی در ایران در سال ۲۰۲۴ به ارزش تقریبی ۱.۲ میلیارد دلار رسید که نسبت به سال قبل کاهش ۰.۶ درصدی داشته است. در بخش خاص شیلنگهای تقویتشده با الیاف، بازار ایران در سال ۲۰۲۴ پس از دو سال کاهش، به ارزش ۶.۷ میلیون دلار رسید . شیلنگهای پلیآمید بهطور گسترده در صنایع خودروسازی، پنوماتیک، نفت و گاز، و کشاورزی مورد استفاده قرار میگیرند. با توجه به رشد صنایع خودروسازی و توسعه زیرساختهای صنعتی و کشاورزی در ایران، تقاضا برای این نوع شیلنگها در حال افزایش است. کشورهای همسایه مانند عراق، افغانستان، آذربایجان و ترکمنستان بهعنوان بازارهای هدف برای صادرات شیلنگهای پلیآمید محسوب میشوند. با توجه به نیاز این کشورها به تجهیزات صنعتی و کشاورزی، صادرات این محصول میتواند فرصت سودآوری مناسبی فراهم کند.
اهمیت استراتژیکی طرح تولید لوله و شیلنگ پلیآمید
1-سود آوری ،بازده و دوره برگشت مناسب سرمایه گذاری
2-توانمندی متقاضی از نظر سابقه صنعتی ،نیروهای متخصص و مجرب جهت اجرا و راه اندازی و همچنین توانمندی مالی به منظور تامین بموقع سهم آورده متقاضی و تسریع در اجرای پروژه
3-بازار مصرف رو به رشد بالقوه و بالفعل مطلوب داخلی و ایجاد شرایط مناسب برای صادرات
4-واردات بالای این ماده در سالهای اخیر باعث خروج ارز زیادی از کشور شده است که در صورت تولید و جوابگوئی نیاز داخلی از خروج ارز از کشور جلوگیری می شود.
فرآیند تولید لوله و شیلنگ پلی آمید
- آمادهسازی مواد اولیه: مواد اولیه (گرانول پلیآمید) در این مرحله خشک میشوند تا رطوبت آنها کاهش یابد و از تخریب ساختار پلیمری در حین فرآیند اکستروژن جلوگیری شود.
- فرآیند اکستروژن (Extrusion): گرانولها تحت حرارت و فشار در دستگاه اکسترودر ذوب میشوند و سپس از دای مخصوص با مقطع حلقوی عبور میکنند تا شکل اولیه شیلنگ ایجاد شود.
- کالیبراسیون و خنککاری (Calibration & Cooling): شیلنگ داغ وارد کالیبراتور میشود تا ابعاد دقیق و گردی حفظ شود، سپس وارد وان خنککننده برای تثبیت شکل و کاهش دمای شیلنگ میشود.
- تثبیت ابعادی و کشش (Pulling Unit): شیلنگ با استفاده از کشندهها به طول مورد نظر کشیده میشود و سرعت کشش برای تنظیم ضخامت و ابعاد شیلنگ کنترل میشود.
- برش (Cutting): شیلنگ به طولهای مورد نیاز (مثلاً 50 یا 100 متر) برش میخورد و در صورت نیاز، مشخصات فنی بر روی آن چاپ میشود.
- کنترل کیفیت (QC): شیلنگها از نظر کیفیت مانند قطر، یکنواختی سطح، مقاومت فشاری و کششی تست میشوند تا اطمینان حاصل شود که محصول نهایی استاندارد است.

جهت مشاهده طرح تولیدشیلنگ های لاستیکی خودرو اینجا کلیک نمایید.
ماشینآلات و تجهیزات مورد نیاز برای تولید لوله و شیلنگ پلیآمید
- دستگاه خشککن مواد (Dehumidifying Dryer): برای کاهش رطوبت گرانولهای پلیآمید قبل از فرآیند اکستروژن استفاده میشود. این مرحله بسیار مهم است زیرا پلیآمید رطوبتپذیر است و رطوبت زیاد باعث کاهش کیفیت و عملکرد نهایی شیلنگ خواهد شد.
- اکسترودر (Extruder): دستگاه اکسترودر مواد اولیه (گرانول پلیآمید) را تحت فشار و دماهای بالا ذوب کرده و از دای مخصوص عبور میدهد تا شیلنگ پلیآمید به شکل اولیه خود برسد. این دستگاه ممکن است تکمارپیچ یا دومارپیچ باشد و بسته به نیاز تولید انتخاب میشود.
- کالیبراتور (Calibration Tank): بعد از اکستروژن، شیلنگهای داغ وارد کالیبراتور میشوند تا ابعاد دقیق و گردی شیلنگ حفظ شود. این دستگاه اغلب از خلأ یا فشار برای تنظیم قطر شیلنگ استفاده میکند.
- تانک خنککننده (Cooling Tank): این تانک پر از آب سرد است و شیلنگهای تولید شده به آن وارد میشوند تا سریعاً خنک شوند و شکل نهاییشان تثبیت شود. خنکسازی سریع موجب حفظ ویژگیهای مکانیکی و ساختاری پلیآمید میشود.
- دستگاه کشش (Puller): شیلنگهای خنکشده با استفاده از دستگاه کشش به طولهای مورد نظر کشیده میشوند. این دستگاه با سرعت ثابت و فشار مناسب شیلنگ را کشیده و به تنظیم ضخامت و یکنواختی آن کمک میکند.
- دستگاه برش اتوماتیک (Cutter): این دستگاه شیلنگهای تولیدی را به طولهای مشخص (مانند 50 متر، 100 متر یا بیشتر) برش میدهد. همچنین، این دستگاه قادر است شیلنگها را بر اساس نیاز مشتری یا استانداردهای خاص برش دهد.
- دستگاه چاپ (Printing Machine): برای چاپ اطلاعات فنی، برند، و مشخصات دیگر روی سطح شیلنگها از دستگاههای چاپ مانند دستگاههای Inkjet یا دستگاههای چاپ پیوسته استفاده میشود. این مرحله در صورتی که نیاز به برندگذاری یا اطلاعات بیشتر روی شیلنگ باشد، ضروری است.
- سیستم کنترل کیفیت (Quality Control System): این سیستم شامل مجموعهای از تجهیزات تست برای بررسی ابعاد شیلنگ، یکنواختی سطح، مقاومت کششی و فشاری، و همچنین تستهای مقاومت به دما و مواد شیمیایی است. هدف این سیستم اطمینان از تولید محصول با کیفیت و استاندارد است.
- سیستم بستهبندی (Packaging System): بعد از تولید و برش شیلنگها، این سیستم شیلنگها را بستهبندی میکند. بستهبندی ممکن است بهصورت رول یا در طولهای مشخص (مثلاً 50 متر، 100 متر) انجام گیرد. این سیستم میتواند شامل دستگاههای بستهبندی و لیبلزن باشد.
- دستگاه اکسترودر مخصوص چندلایه (Multi-layer Extruder): در صورتی که شیلنگ پلیآمید نیاز به لایههای مختلف برای افزایش مقاومت یا ویژگیهای خاص داشته باشد، از این دستگاه برای اکستروژن لایههای متعدد استفاده میشود. این نوع شیلنگها معمولاً برای کاربردهای خاص مانند شیلنگهای مقاوم به مواد شیمیایی یا حرارت بالا تولید میشوند.
- دستگاه تولید شیلنگهای تقویتشده (Reinforced Hose Extruder): در برخی شیلنگها، تقویتکنندههایی مانند مفتول فلزی یا رشتههای الیافی برای افزایش استحکام و مقاومت به فشار اضافه میشود. این دستگاه این کار را با افزودن لایههای تقویتکننده در حین فرآیند اکستروژن انجام میدهد.
- سیستم کنترل دما و فشار (Temperature and Pressure Control System): این سیستمها برای تنظیم دقیق دما و فشار در مراحل مختلف تولید، به ویژه در مراحل اکستروژن و خنکسازی، مورد استفاده قرار میگیرند تا کیفیت و یکنواختی شیلنگ حفظ شود.
خلاصه بررسي فنی، مالی و بازار طرح تولید لوله و شیلنگ پلیآمید
پیش بیني ظرفیت و تركیب تولید: 1000 تن در سال
مساحت زمین: 8000 متر مربع
زیربنای ساختمان تولیدي: 3000 متر مربع
امکانات زیربنایی مورد نیاز طرح تولید لوله و شیلنگ پلیآمید
میزان آب مصرفی: 1500 مترمکعب
میزان برق مصرفی: 360000 کیلووات
میزان گاز مصرفی: 23100 متر مکعب
تعداد و ترکیب نیروی انساني طرح تولید شیلنگ پلی آمید: 19 نفر
ابعاد اقتصادي طرح تولید لوله و شیلنگ پلیآمید
قیمت ماشین الات و تجهیزات طرح تولید شیلنگ پلی آمید: 0.75 میلیون دلار
برآورد سرمایه گذاری کل: 1.6 میلیون دلار
برآورد سرمایه گذاري ثابت: 1.3 میلیون دلار
پیش بینی شاخص هاي اقتصادي طرح تولید لوله و شیلنگ پلیآمید
دوره برگشت سرمایه: 5/2 سال
نرخ بازده داخلی: 51 درصد


درصورت تمايل به اين مطلب امتياز دهيد:












دیدگاه خود را ثبت کنید