
تولید حلال پوشش داخل قوطی
- 1 مهر 1405
- 0
- بازدیدها: 6
- دسته بندی:
طرح تولید حلال پوشش داخل قوطی مواد غذایی، دارویی، بهداشتی
پیچیدگی فنی این محصول در این نکته نهفته است که لایه پلیمری نهتنها باید در برابر خورندگی شیمیایی مقاومت نشان دهد، بلکه باید دارای چسبندگی متالورژیکی استثنایی (Adhesion) و الاستیسیته فوقالعاده بالا باشد؛ چرا که در خطوط تولید قوطیهای دوتکه کششی عمیق (Drawn and Ironed – D&I) و درپوشهای آسانبازشو (Easy-Open Ends)، فلز همراه با لاک اعمالشده تحت عملیات کشش مکانیکی شدید، قالبگیری، پانچ و رولکردن لبهها با سرعت بیش از ۲۰۰۰ قطعه در دقیقه قرار میگیرد. هرگونه شکنندگی، ترکخوردگی یا ریزشکاف (Micro-cracking) در ساختار لاک سبب نفوذ اسید به زیر لایه و پوسته شدن آن (Delamination) خواهد شد. بنابراین، دستیابی به دانسیته شبکهای بهینه در فرآیند پخت حرارتی، پایداری رئولوژیکی و مقاومت سایشی، نیازمند کنترل استثنایی فرآیند پلیمریزاسیون در مقیاس صنعتی است.
طبقهبندی تخصصی سیستمهای رزینی، ساختار شیمیایی و کاربردها
فرمولاسیون لاکهای محافظ داخل قوطی بسته به نوع ماده غذایی، ماهیت شیمیایی محتوا، اسیدیته (pH)، میزان چربی، شرایط فرآوری حرارتی و روش ساخت قوطی (دوتکه یا سهتکه) به چهار خانواده رزینی اصلی تفکیک میشوند. مهندسی هر یک از این سیستمها بر پایه مکانیسمهای متفاوتی از پیوند متقاطع حرارتی (Thermosetting Cross-linking) و برهمکنشهای زنجیرههای پلیمری پایهریزی شده است:
| خانواده رزین | ساختار و مکانیسم شیمیایی | کاربرد اختصاصی در صنایع غذایی | مزایا و محدودیتهای مهندسی |
|---|---|---|---|
| اپوکسی-فنولیک (Epoxy-Phenolic) | پیوند میان رزین اپوکسی دیگلیسیدیل اتر بیسفنول A با رزینهای رزول فنولیک از طریق گروههای هیدروکسیل و اپوکساید | کنسروهای ماهی تن، گوشت، سبزیجات روغنی، حبوبات و غذاهای آماده غیر اسیدی | مقاومت فوقالعاده در برابر بخار آب فوقگرم اتوکلاو تا ۱۳۰°C؛ مقاومت عالی به خوردگی؛ شکنندگی نسبی در کششهای بسیار عمیق |
| پلیاستر ارتقایافته (BPA-NI / BPA-Free) | پلیاسترهای هیدروکسیلدار اشباع پختهشده با آمینوپلاستها یا ترکیبات ایزوسیانات مسدودشده بدون مونومر بیسفنول | قوطیهای رب گوجهفرنگی غلیظ، کمپوت میوهجات با اسیدیته بالا، نوشیدنیهای گازدار صادراتی | انطباق کامل با استاندارد FDA و اتحادیه اروپا بدون خطر اختلال هورمونی؛ نیازمند کنترل دقیق دما و زمان پخت در کوره |
| وینیل ارگانوسول (Vinyl Organosol) | دیسپرسیون ذرات پلیوینیل کلراید با وزن مولکولی بالا (PVC) در حلال همراه با اصلاحکنندههای اپوکسی و پلاستیسایزر | تولید دربهای آسانبازشو (Easy-Open Ends)، درپوشهای پیچی، قوطیهای کششی عمیق DRD | انعطافپذیری و چکشخواری بینظیر حین شکلدهی مکانیکی، عدم پارگی در لبههای پانچشده؛ هزینه تمامشده بالاتر مواد |
| آکریلیک ترموست (Thermoset Acrylic) | کوپلیمرهای آکریلات و متاکریلات حاوی عامل متقاطعکننده ملامین یا اپوکسی در ترکیب حلالی آلی یا بر پایه آب | پوشش پاششی داخلی (Internal Spray) قوطیهای آلومینیومی دوتکه نوشابههای گازدار، ماءالشعیر و آبمیوه | ایجاد فیلم کاملاً بیرنگ و شفاف، خنثی بودن کامل نسبت به عطر و طعم نوشیدنی، سرعت پخت بالا در کورههای القایی |
در سالهای اخیر، تحت تأثیر مقررات زیستمحیطی و بهداشتی بینالمللی، تحول بزرگی در گذار از سیستمهای سنتی اپوکسی به سیستمهای پیشرفته BPA-Non-Intent (فاقد بیسفنول A عمدی) شکل گرفته است. این تحول، نیازمند سنتز رزینهای پلیاستری با شاخه زنجیرهای هیبریدی و مقاومت حرارتی اصلاحشده با رزینهای ملامین فرمالدئید فاقد فرمالدئید آزاد است تا بتوان پایداری شیمیایی لاک را در برابر اسیدهای تهاجمی مانند اسید کلریدریک طبیعی و اسید استیک در زمان نگهداری تا ۳۶ ماه حفظ نمود. علاوه بر این، در لاکهای اپوکسی-فنولیک مخصوص مواد غذایی گوشتی، از افزودنی فعال اکسید روی (ZnO) با گرید نانو یا میکرونی تثبیتشده استفاده میشود. این ماده به عنوان یک گیرنده فداکار گوگرد عمل کرده و با واکنش با گاز هیدروژن سولفید آزادشده، ترکیب نامرئی و سفیدرنگ سولفید روی (ZnS) را تشکیل میدهد و از تشکیل لکههای سیاه سولفید آهن جلوگیری میکند.
فرآیند تولید، خطوط فرآیندی و مهندسی تجهیزات و ماشینآلات
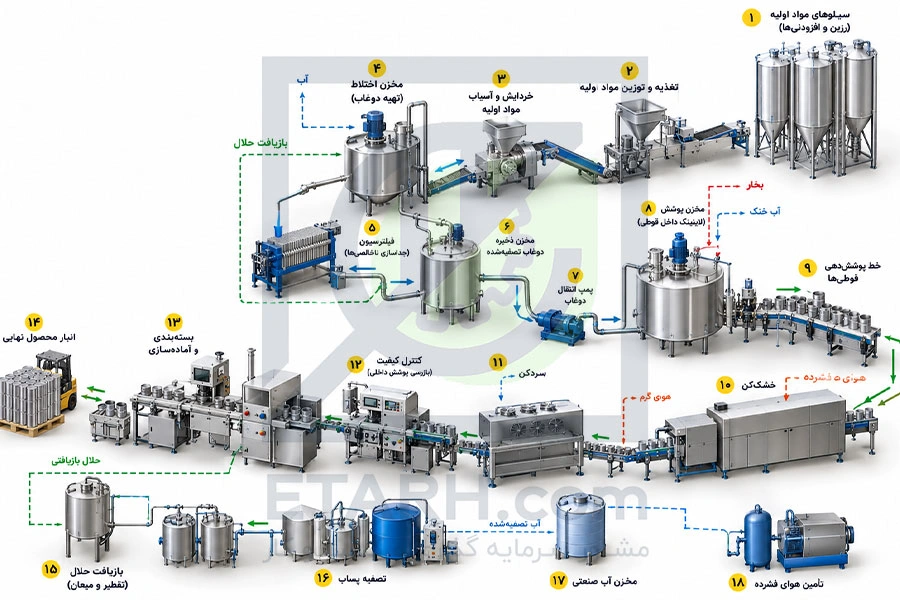
تولید صنعتی لاکهای داخل قوطی یک فرآیند مهندسی شیمی ناپیوسته (Batch Processing) با فناوری کنترل دقیق فرآیند است. به دلیل اشتعالپذیری حلالهای فرار و حساسیت شدید پلیمرها به اکسیژن هوا، تمامی مراحل تحت نظارت دقیق فشار، دما و اتمسفر محافظتی خنثی اجرا میگردد:
- واحد ذخیرهسازی، توزین و شارژ دقیق مواد: انتقال حلالهای ناقل آلی (متیل ایزوبوتیل کتون MIBK، زایلین، استات بوتیل، بوتیل گلیکول و حلالهای آروماتیک Solvesso 100/150) از مخازن تحت فشار توسط پمپهای دیافراگمی ضدجرقه استیل و لودسلهای خطی با دقت ۰.۱ کیلوگرم به راکتورهای اختلاط.
- حلسازی و پیشپلیمریزاسیون رزین پایه: شارژ رزینهای جامد اپوکسی یا گرانولهای پلیاستر به راکتورهای همزندار مجهز به متحرکساز توربینی دابل اکشن با دور متغیر (Inverter-Controlled) به منظور انحلال همگن رزینها در فاز حلال با کنترل دمایی دقیق بین ۵۰ تا ۷۵ درجه سانتیگراد.
- دیسپرسیون نهایی و آسیاب دانهای (Bead Milling): در تولید لاکهای اصلاحشده با اکسید روی یا تیتان، دوغاب اولیه به آسیابهای دانهای پرسرعت با گلولههای زیرکونیایی با چگالی بالا پمپاژ میشود تا اندازه ذرات فعال به زیر ۵ میکرون تقلیل یافته و هیچگونه کلوخه شدن در فاز رنگدانهای ایجاد نشود.
- سنتز نهایی و واکنش تشکیل پیوند در راکتور حرارتی: تزریق کاتالیزورهای اسیدی یا آمینی بلاکشده و انجام واکنش اختلاط تحت پتوی پیوسته گاز نیتروژن خنثی با خلوص ۹۹.۹۹۹٪ جهت ممانعت از اکسیداسیون رزین و جلوگیری از تشکیل مخلوطهای انفجاری حلال-اکسیژن در بالای مخزن.
- تعدیل ویسکوزیته و تراز حلالی (Solvent Balance Adjustment): افزودن حلالهای دیرفرار جهت دستیابی به ویسکوزیته دینامیکی دقیق بین ۶۰ تا ۱۲۰ ثانیه (با کاپ فورد ۴ در دمای ۲۵ درجه سانتیگراد) به منظور تضمین همپوشانی کامل و خروج یکنواخت حبابها در خطوط رولکوتینگ صنعتی.
- فیلتراسیون عمیق میکرونی چندمرحلهای: عبور مایع نهایی از فیلترهای بگ متوالی و کارتریجهای رزینی مطلق با مش ۱ تا ۵ میکرون جهت تصفیه هرگونه ذره ژل، ناخالصی کربنی یا ذرات پلیمری شبکهاینشده.
- کنترل کیفی بچ به بچ (Batch Quality Release): انجام آزمونهای تست ژلتایم، اندازهگیری ویسکوزیته با ویسکومتر بروکفیلد، اندازهگیری درصد جامد (Non-Volatile Content)، و تهیه فیلم آزمایشی روی ورق و پخت در آون و تست مقاومت در برابر سایش با حلال (MEK Rub Test بیش از ۱۰۰ بار دوطرفه).
- بستهبندی ایمن و خودکار: پرکنی با دستگاههای نیوماتیک ضدانفجار در بشکههای فلزی ۲۲۰ لیتری مجهز به لاینر داخلی اپوکسی و سیستم اتصال به زمین (Earthing) به همراه بستهبندی پلمپشده تحت گاز خنثی.
مشخصات فنی تجهیزات اختصاصی خط تولید
تحلیل عمیق بازار، محرکهای تقاضا، جایگزینی واردات و زنجیره ارزش
صنعت بستهبندی فلزی ایران و منطقه خاورمیانه به عنوان یکی از پویاترین صنایع مصرفکننده قوطیهای ETP و آلومینیومی به شمار میرود. ایران سالانه بیش از ۱.۲ میلیارد قوطی انواع کنسرو (رب گوجهفرنگی، تن ماهی، لوبیا، خاویار بادمجان، کمپوت و غیره) و بالغ بر ۸۰۰ میلیون قوطی نوشیدنیهای گازدار سبک و ماءالشعیر مصرف میکند. تمامی این قوطیها بدون استثنا نیازمند لایهنشانی لاک بهداشتی هستند. بر اساس بررسیهای میدانی، بیش از ۷۰ درصد از نیاز بازار داخلی به لاکهای پیشرفته و گرید صادراتی، از طریق واردات مستقیم از تولیدکنندگان اروپایی و آسیایی نظیر Valspar/Sherwin-Williams، PPG Industries، AkzoNobel، Metlac و Toyo Ink تأمین میگردد که این امر سالانه میلیونها دلار خروج ارز را به دنبال دارد.
محرکهای کلیدی تقاضا در افق پنج سال آینده:
- رشد صادرات فرآوردههای غذایی و آبزیان: جهش صادرات کنسرو رب گوجهفرنگی و تن ماهی ایران به کشورهای عضو اتحادیه اوراسیا (روسیه، قزاقستان، ارمنستان)، عراق و کشورهای حوزه خلیجفارس، کارخانجات بستهبندی را ملزم به استفاده از لاکهای باکیفیت استاندارد و بدون مهاجرت یون کرده است تا از برگشت محمولهها جلوگیری شود.
- توسعه خطوط قوطیسازی دوتکه آلومینیومی (Beverage Cans): با راهاندازی کارخانجات جدید تولید قوطیهای نوشابه آلومینیومی با تکنولوژی کشش عمیق، تقاضا برای لاکهای اسپری داخلی آکریلیک و وینیل به شدت افزایش یافته است.
- ریسکهای ارزی و تحریمی زنجیره تأمین: تأخیرهای طولانی در ترخیص گمرکی، نوسانات نرخ ارز و محدودیتهای انتقال پول، شرکتهای بزرگ قوطیسازی (نظیر کنساز، قوطی تبریز، صنایع چاپ و قوطی البرز و…) را به شدت مشتاق به تأمین پایدار، باکیفیت و ریالی از تولیدکنندگان معتبر داخلی نموده است.
از منظر زنجیره ارزش در طرح تولید حلال پوشش داخل قوطی، مواد اولیه اصلی شامل حلالها (نظیر زایلین، ایزوبوتیل کتون و حلالهای آروماتیک) و بخشی از رزینهای اپوکسی مایع به صورت مستقیم از طریق بورس کالای ایران و مجتمعهای پتروشیمی داخلی (نظیر پتروشیمی خوزستان، بوعلی و اصفهان) قابل تأمین است که این مزیت بومیسازی سبب کاهش هزینههای حملونقل بینالمللی و کاهش بهای تمامشده تولید به میزان ۲۰ تا ۳۰ درصد در مقایسه با نمونههای وارداتی میگردد.
تجهیزات خط تولید
| ردیف | نام دستگاه / تجهیزات | نقش تخصصی در خط تولید | مشخصات کلیدی مهندسی |
|---|---|---|---|
| ۱ | راکتور پلیمریزاسیون و اختلاط (Polymerization Reactor) | انحلال رزینهای اپوکسی و پلیاستر، انجام واکنش کراسلینک حرارتی و همگنسازی یکنواخت حلالها | ظرفیت ۱۰,۰۰۰ لیتر، بدنه تمام استیل SS-316L فودگرید، ژاکت روغن داغ ۳ بار و موتور ضدانفجار ATEX Ex-d |
| ۲ | آسیاب نانو مهرهای افقی (Horizontal Bead Mill) | دیسپرسیون نانومتری اکسید روی (ZnO) و پیگمنتهای تخصصی جهت ایجاد مقاومت در برابر سولفور گوشت و ماهی | محفظه ۶۰ لیتر با ساچمههای زیرکونیا اکسید ۰.۸ تا ۱.۲ میلیمتر، شفت تیتانیومی و دبی ۲۰۰ لیتر در ساعت |
| ۳ | سامانه تزریق و پایپینگ حلال (Solvent Dosing & Piping) | شارژ بسته و اتوماتیک حلالهای آلی (MIBK، بوتیل گلیکول و زایلین) جهت جلوگیری از تبخیر و بو در سالن | پمپ دیافراگمی ضدجرقه پنوماتیک ۲ اینچ، فلومتر کوریولیس با دقت ۰.۲٪ و لاینهای استنلس استیل ۳۰۴ |
| ۴ | ژنراتور گاز نیتروژن صنعتی (PSA Nitrogen Generator) | تولید گاز خنثی جهت بلنکتینگ مخازن و راکتورها با هدف حذف اکسیژن و مهار ریسک انفجار و ژلشدن رزین | ظرفیت خروجی ۵۰ مترمکعب بر ساعت با خلوص ۹۹.۹۹۹٪، مجهز به غربال مولکولی کربن (CMS) و بافر ۳۰۰۰ لیتری |
| ۵ | واحد فیلتراسیون میکرونی (Cartridge Filtration Unit) | پالایش ذرات معلق، ژلها و ناخالصیهای فیزیکی برای حذف کامل عیب پینهول (Pinhole) در فیلم نهایی | هاوزینگ چند کارتریجه SS-316L با فیلترهای پلیپروپیلن فودگرید مطلق ۱ تا ۵ میکرون تحت فشار ۶ بار |
| ۶ | دستگاه پرکن اتوماتیک بشکه (Automatic Drum Filler) | پرکنی دقیق و وزنی محصول در بشکههای ۲۲۰ لیتری بدون تشکیل کف، ریزش و تولید الکتریسیته ساکن | نازل غوطهور شونده استیل ۳۱۶ با سیستم ارت خودکار ضدجرقه (Earthing Interlock) و لودسل دیجیتال ±۵۰ گرم |
| ۷ | سامانه اکسیداسیون حرارتی (RTO Emission Control) | اکسیداسیون حرارتی و سوزاندن بخارات حلالهای فرار (VOCs) خروجی خط و بازیافت انرژی حرارتی به فرآیند | دو بستره سرامیکی نسوز تا دمای احتراق ۸۵۰ درجه سانتیگراد با راندمان تخریب آلایندگی بالای ۹۹ درصد |
| ۸ | تجهیزات آزمایشگاه کنترل کیفی (QC & Testing Equipment) | کنترل ویسکوزیته، آزمون مقاومت اسیدی و سولفوری، سنجش چسبندگی کراسکات و آزمون تخلخل سنجی قوطی | شامل ویسکومتر بروکفیلد، دستگاه Enamel Rater، تستر ضربه و چسبندگی و کوره پخت آزمایشگاهی استانداردهای ASTM |
استانداردهای بینالمللی، ضوابط بهداشتی، الزامات رگولاتوری و HSE
به دلیل تماس مستقیم و طولانیمدت لاکهای داخل قوطی با مواد خوراکی مصرفی انسان، الزامات رگولاتوری در طرح تولید حلال پوشش داخل قوطی فوقالعاده سختگیرانه بوده و در رده صنایع بهداشتی-دارویی طبقهبندی میشود. راهاندازی و بهرهبرداری از این خط تولید نیازمند اخذ گواهینامهها و تطابق با استانداردهای زیر است:
- دستورالعمل سازمان غذا و داروی ایران (سیب سلامت و پروانه ساخت بهداشتی): انجام منظم آزمونهای مهاجرت کلی (Overall Migration Limit – OML) و مهاجرت اختصاصی مونومرها و ترکیبات آلی (Specific Migration Limit – SML) به داخل حلالهای شبیهساز ماده غذایی (شامل آب مقطر، اسید استیک ۳٪، اتانول ۱۵٪ و ایزواکتان) بر طبق ضابطه ملی و اطمینان از مقدار مهاجرت کمتر از ۱۰ میلیگرم بر دسیمتر مربع سطح قوطی.
- استانداردهای ملی ایران (INSO):• استاندارد INSO 1881: ویژگیها و روشهای آزمون قوطیهای گرد فلزی برای مواد خوراکی.• استاندارد INSO 3140: پوششهای پلیمری سطوح داخلی قوطیهای فلزی در تماس مستقیم با مواد غذایی.• استاندارد INSO 7693: روشهای آزمون تعیین مقاومت لاک در برابر پخت در اتوکلاو و بخار آب اشباع.
- استانداردهای مرجع بینالمللی:• ایالات متحده (FDA 21 CFR 175.300): ضوابط پوششهای رزینی و پلیمری برای تماس مستقیم مکرر و پیوسته با مواد خوراکی.• اتحادیه اروپا (Commission Regulation EU No 10/2011 & EC 1935/2004): مواد و مقالات پلاستیکی و پلیمری در تماس با غذا و حدود مجاز بیسفنولها و فتالاتها.
- الزامات ایمنی صنعتی، بهداشت شغلی و محیط زیست (HSE):• مجهزسازی کامل سالنهای تولید، انبار حلال و اتاق شارژ به سیستمهای تهویه ضدانفجار با حداقل ۱۵ بار تعویض هوا در ساعت (Air Changes per Hour).• نصب سیستمهای ابزار دقیق نشتیاب گازهای هیدروکربنی (Gas Detectors) متصل به سیستم اعلام و اطفای حریق اتوماتیک گاز دیاکسید کربن (CO2 Flooding System) و فوم سنگین.• تعبیه سیستم کاتالیستی سوزاننده حرارتی گازهای فرار (Regenerative Thermal Oxidizer – RTO) جهت به صفر رساندن انتشار ترکیبات آلی فرار (VOCs) در اتمسفر مطابق با قوانین سازمان حفاظت محیط زیست.
چک لیست شاخص های کلیدی سرمایه گذاری – طرح تولید قوطی های سبک و ایزوله
ظرفیت تولید سالیانه : 5,000,000 عدد قوطی سبک و ایزوله
مساحت زمین موردنیاز : 2,500 مترمربع
تعداد نیروی انسانی مورد نیاز : 35 نفر
میزان سرمایه گذاری ثابت : 160 میلیارد تومان (800 هزار دلار)
هزینه تجهیزات و ماشینآلات : 102 میلیارد تومان (510 هزار دلار)
هزینه زمین و زیرساخت : 40 میلیارد تومان (200 هزار دلار)
سرمایه در گردش اولیه : 38 میلیارد تومان (190 هزار دلار)
کل سرمایهگذاری پروژه : 198 میلیارد تومان (990 هزار دلار)
دوره بازگشت سرمایه : 3 سال
نرخ بازده داخلی (IRR) : 39 درصد
حاشیه سود تقریبی : 28.5 درصد
نقطه سر به سر تولید : 28.5 درصد ظرفیت اسمی
ارزش خالص فعلی طرح (NPV) : 290 میلیارد تومان (1,450 هزار دلار)
هزینه انرژی و نگهداری سالانه : 12 میلیارد تومان (60 هزار دلار)
نتیجهگیری و جمعبندی نهایی طرح تولید قوطی های سبک و ایزوله از نگاه پارس رابین
طرح تولید حلال پوشش داخل قوطی با هدف راهاندازی خط تولید پیشرفته «لاک و پوششهای محافظ داخل قوطیهای فلزی بستهبندی مواد غذایی و شیمیایی» (کد آیسیک ۲۴۲۲۵۱۲۵۴۷)، از سه بعد فنی، اقتصادی و رگولاتوری مورد ارزیابی جامع قرار گرفت. در بخش فنی و مهندسی، انتخاب فناوری راکتورهای استنلس استیل ۳۱۶L مجهز به سامانههای پلیمریزاسیون دقیق حرارتی، آسیابهای نانومتری نوین جهت توزیع اکسید روی ضدسولفور، سیستمهای ایزوله پایپینگ حلال و پوشش گاز نیتروژن صنعتی (PSA)، محصولی کاملاً استاندارد و بدون عیب پینهول را تضمین میکند. استفاده از سامانه اکسیداسیون حرارتی RTO نیز علاوه بر کاهش انتشار آلایندههای فرار آلی (VOCs) به زیر حدود استاندارد، الزامات زیستمحیطی را با بازیافت انرژی حرارتی پوشش میدهد.
از منظر مالی و شاخصهای اقتصادی تولید حلال پوشش داخل قوطی، سرمایهگذاری کل به ارزش تقریبی ۹۹۴ هزار دلار با دستیابی به نرخ بازده داخلی (IRR) معادل 39 درصد و دوره بازگشت سرمایه 3 ساله، حاکی از جذابیت کمنظیر و ریسک سرمایهگذاری بسیار پایین پروژه است. بازار قوطیهای فلزی دو و سهتکه کنسروی و نوشیدنی به دلیل گسترش صنایع غذایی با تقاضای پایداری مواجه است و تولید داخلی این پوششها نهتنها از خروج سالانه میلیونها دلار ارز جلوگیری میکند، بلکه وابستگی صنایع بستهبندی به واردات گریدهای تخصصی اپوکسی فنولیک و پلیاستر را پایان میدهد.
از بعد استانداردهای سلامت و رگولاتوری، انطباق فرمولاسیون با الزامات FDA 21 CFR 175.300، استاندارد ملی INSO 1881 و محدودیتهای مهاجرت کلی (OML)، ایمنی غذایی محصول نهایی را در بالاترین سطح تضمین مینماید. در مجموع، همافزایی دانش فنی سنتز پلیمر، فناوری پیشرفته تولید ضدانفجار (ATEX) و توجیه مالی بالا، اجرای فوری تولید حلال پوشش داخل قوطی را بهعنوان گزینهای کاملاً سودآور، پایدار و استراتژیک برای صنعت کشور اثبات میکند.

در صورت تمایل به تهیه طرح توجیهی یا مطالعات امکانسنجی اینجا کلیک نمایید و فرم درخواست را تکمیل فرمائید. کارشناسان ما در اسرع وقت با شما تماس میگیرند. شماره تلفنهای 05632457004 و 05632457300 پاسخگو میباشند.

رزومه شرکت مهندسین مشاور پارس رابین
ما بعنوان یک مشاور سرمایهگذاری میتوانیم به همه کسب و کارهای قانونی و مشروع در مقیاس صنایع متوسط و بزرگ کمک کنیم. با این همه، در برخی از صنایع خاص ممکن است ما بهترین انتخاب نباشیم. ما خوشحال میشویم مشخصات پروژه شمارا بدانیم؛ در صورت عدم تناسب به صورت محرمانه به شما اعلام میکنیم.
درصورت تمايل به اين مطلب امتياز دهيد:












دیدگاه خود را ثبت کنید