
طرح توليد پوشاك زمستانی
- 27 اردیبهشت 1399
- 0
- بازدیدها: 1,030
- دسته بندی:
طرح توليد پوشاك زمستانی
البسه مورد استفاده در مناطق سردسير بهعنوان لباس رو، نظير ژاكت، پوليور، مانتو، شال و كلاه از چند نظر متنوع هستند. جنس و نمره نخ مورد استفاده، ضخيم و ظريف بودن بافت و طرح لباس دوخته شده ، پارامترهاي اساسي هستند كه در كيفيت و قيمت تمام شده نقش مؤثري دارند.
كالاهاي جايگزيني پوشاک زمستانی
امروزه محصولات توليد شده توسط ماشينهاي تخت باف، بيشترين كاربرد را بهعنوان پوشاك زمستانی دارند و تقريباً بدون رقيب هستند. با اين وجود در برخي موارد از ما شينهاي حلقوي گردباف نيز براي اين منظور استفاده ميشود كه محدوديتهاي زيادي به لحاظ سايزبندي و تنوع رنگپذيري دارند و استفاده از آنها، عمومي نشده است. جايگزين ديگري كه براي محصولات ماشينهاي تخت باف مطرح است، استفاده از پارچه هاي دو لايه است كه لايه داخلي آن بيبافت و لايه رويي تاري ـ پودي است. اين محصول بيشتر به عنوان پالتو و كاپشن مورد استفاده ميشود و نميتواند جايگزين مناسبي براي پوليور باشد.
موارد مصرف و کاربرد پوشاک زمستانی
ماشین بافندگی حلقوی تخت امروزی، قابلیت استفاده همزمان از نخهای مختلف، طرحها، سایزها و نقشه های مختلف را دارند. بنابراین امکان تولید البسه متنوعی را فراهم میکنند که از آنها میتوان به موارد ذیل اشاره نمود :
پولیور زنانه، مردانه و بچه گانه
بلوز و پیراهن زنانه
مانتو و شلوار
شنل
کلاه و شال
ژاکت زنانه، مردانه و بچه گانه

کد آیسیک مرتبط با صنعت توليد پوشاک زمستانی
کد آیسیک مخفف International Standard Industrial Classification (سیستم بین المللی طبقه بندی استاندارد صنایع) است. کد گذاری به عنوان روش ساده و دقیق برای تعیین هویت کالا، قطعات ، مدارک و اموال ، سالها است که در سطه شرکت هاو زنجیره های تأمین مورد استفاده قرار می گیرد.
لباس رو، مردانه و پسرانه، تاری پودی، دوخته شده 1810412447
کد تعرفه گمرکی مرتبط با صنعت توليد پوشاک زمستانی
تعرفه یا به عبارت دیگری(TARIFF) یک نوع معیار رقمی و یا عددی می باشد برای شناسی و تعیین جایگاه کالا در ترخیص کالا .
تعرفه گمرکی میزان حقوق ورودی قابل پرداخت برای ورود کالا می باشد.تعرفه گمرکی در بستر تاریخ مبتنی بر سیستم و روش های خاصی از قبیل اداره گمرک،آمار،حمل و نقل،بیمه و غیره طراحی و مورد استفاده قرار می گیرد.
پالتو، نیمپالتو و مانتو (Manteau)، ردا (Cloak)، شنل و شنل باشلقدار (Cape)، آنوراک (Anorak) (از جلمه ژاکت اسکی)، بادگیر و ژاکتهای بادگیر و اشیای همانند، زنانه یا دخترانه، کشباف یا قلابباف، به استثنای اشیای مشمول شماره ۰۴ ۶۱. ۶۱۰۲
پالتو و نیمپالتو، ردا (Cloak)، شنل و شنل باشلقدار (Cape)، آنوراک (Anorak) (از جمله ژاکت اسکی)، بادگیر، ژاکتهایبادگیر و اشیای همانند، مردانه یا پسرانه، کشباف یا قلابباف، به استثنای اشیای مشمول شماره ۰۳ ۶۱. ۶۱۰۱
الیاف سنتتیک یا مصنوعی 61103000
کشورهای عمده تولید کننده و مصرف کننده پوشاک زمستانی
کشورهای عمده تولیدکننده پوشاک زمستانی
ترکیه – چین – ایتالیا – آلمان
المان – قزاقستان – عراق – ارمنستان – آذربایجان- افغانستان – گرجستان – فرانسه -هلند -جمهوری چک
شرکتهای داخلی عمده تولید کننده پوشاک زمستانی
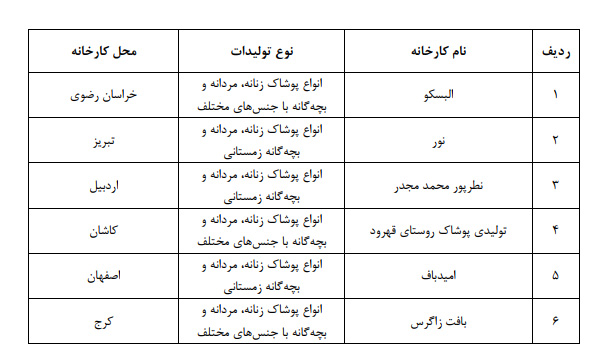
بررسی تکنولوژی و روش های تولید پوشاک زمستانی
فرآیند تولید انواع پولیور شامل؛ طراحی لباس، انتخاب مواد اولیه، آماده سازی نخ، بافت، دوخت و بسته بندی است که در ادامه بهطور مختصر پرداخته میشود. لازم به ذکر است در هر مرحله، نیاز به کنترل کیفیت به شدت احساس میشود و لازم است به دقت پارامترهای مؤثر به طور مرتب بررسی شود .
طراحی
طراحی لباس براساس تجهیزات و امکانات موجود، قیمت تمام شده و سلیقه مشتری انجام میشود که در ماشینهای تخت باف امروزی، بهوسیله نرمافزار منحصر به فرد شرکت تولیدکننده دستگاه، انجام میگیرد .
انتخاب نخ مورد نیاز
پارامترهای مهمی که در انتخاب نخ، مهم است، نوع و جنس نخ، رنگ، نمره نخ، یکنواختی جرمی و رنگرزی و قیمت آن است. این مرحله از تولید پولیور، نقش زیادی در کیفیت و ظاهری پوشاک تولید شده دارد .
آماده سازی نخ
در سیستم بافندگی حلقوی، نخها توسط سوزن به شکل حلقه در میآیند و در داخل ساختمان منسوج قرار میگیرند. بنابراین درگیری بین نخها و سوزنها بسیار زیاد است. برای جلوگیری از فرسایش سوزنها، پارگی نخها و صحت عملیت بافت، لازم است بسته نخ تغذیه شده به ماشین بافندگی، بدون عیب و پارگی بوده و برای کاهش اصطکاک، سطح آن به پارافین آغشته شود. این عمل در واحدهای تولید البسه زمستانی با استفاده از یک دستگاه بوبینپیچی در کنار ماشین تختباف و قبل از تغذیه نخ انجام می شود.
بافت
مناسبترین ماشین برای بافت پولیور، ماشین تخت باف است. امتیاز ساخت اولین ماشین تختباف در سال 1865 به یک آمریکایی به نام لمب داده شد. در سال 1867 در نمایشگاه ماشین آلات پاریس، از اسم لمب توسط دوبید برای ماشین تخت باف ساخت خود استفاده کرد و مشابه با آن در سال 1873 یک مهندس آلمانی به نام اشتول شروع به ساخت ماشینهای لمب (تخت باف) نمود. در اواخر سال 1890 او نه تنها سازنده ماشینهای تخت باف از نوع ریب بود، بلکه ماشین های دوبله سیلندر (پرل) تختباف را نیز میساخت. این دو کارخانه سازنده به نام های دوبید و اشتول نقش مهمی در تحول و پیشرفت ماشینهای تختباف داشته اند .
ماشین آلات تولید پوشاک زمستانی
در اوایل سال 1960 شخصی به نام مکویین سعی کرد ماشین تخت بافی بسازد که مجهز به سوزن مرکب و کنترل کامپیوتری باشد، اما موفق نشد. ایده او، تولید بافت به صورت قواره بافی فرمدار بود و اتصال قواره های بافته شده با نخ جداکننده انجام میگرفت. همچنین وارد عمل شدن بادامک بالا برنده پایه سوزن میتوانست از طریق مغناطیس انجام شود و از نوارکنترل به منظور انتخاب سوزن برای ایجاد طرح و قواره بافت استفاده شود و حداکثر تا شش ماشین توسط کامپیوتر کنترل گردد. اگرچه او نتوانست در آن زمان به اهداف خود برسد، اما امروزه با استفاده از میکروالکترونیک و قطعات مختلف بر روی ماشینهای تخت باف، بخشی از آرزوهای وی تحقق یافته است .
ماشین آلات تولید پوشاک زمستانی
معمولاً گیج ماشینهای تخت باف براساس تعداد سوزنها در یک اینچ تعیین میشود (سیستم انگلیسی) اما از سیستم متریک نیز برای تعیین گیج سوزنها استفاده میشود. در سیستم متریک، گیج فاصله مرکز یک سوزن از مرکز سوزن مجاور خود برحسب میلیمتر، میباشد. در این روش برای گیجهای بزرگتر از نخ ضخیمتر استفاده میگردد، در حالیکه در سیستم انگلیسی هرچه گیج بیشتر باشد، نخ ظریفتر به کار میرود؛ بهطور مثال، در صورتی که گیج ماشینی در سیستم انگلیسی 10 سوزن در یک اینچ باشد، فاصله دو سوزن مجاور هم، برابر 2/5 میلیمتر است که معادل گیج 25 در سیستم متریک خواهد بود .
غالباً گیج ماشینهای تخت باف از 5 تا 12 سوزن در اینچ است، اما ماشینهایی با گیج ، 2/5 ، 14 و 16 نیز ساخته شده است. عرض صفحه سوزنها در ماشینهای تختباف نواربافی از 14 تا 50 سانتیمتر و در ماشینهای دستی از 80 تا 120 سانتیمتر است، در حالیکه ماشینهای برقی اتوماتیک دارای عرض صفحه از 66 تا بیش از 200 م سانتی تر میباشند. در سالهای اخیر ماشینهای با عرض زیاد مورد توجه بیشتری قرار گرفته اند .
بر روی ماشینهای تختباف، دو صفحه سوزن نسبت به هم به دو حالت قرار میگیرند. چنانچه زاویه دو صفحه نسبت به هم 90 تا 104 درجه باشد شکل “v “مانند خواهند داشت. ماشینهای تخت باف پرل و یا لینکس ـ لینکس دارای دو صفحه سوزن با زاویه 180 درجه نسبت به هم میباشند که مقابل یکدیگر قرار گرفته اند. این نوع ماشینهای مجهز به یک سری سوزن دو سر زبانهدار بوده که هریک از سوزنها با یکی از دو قلاب خود در یک صفحه عمل بافت انجام میدهند و قلاب دیگر، مانند پایهای برای سوزن میباشد که توسط عامل انتقال دهنده کنترل میگردد. درون شیارهای هر صفحه، یک سری انتقال دهنده وجود دارد که پایه هریک از آنها از بادامک داخل روکش فرمان میگیرد .
ماشینهای تختباف جدید، از لحاظ اقتصادی به صرفه هستند و در آنها سعی شده است با اضافه کردن قابلیتهای متعددی، میزان مصرف نخ را کاهش و قدرت طراحی را افزایش دهند. یکی از این قابلیت ها، اضافه کردن نخبرهای ایتارسیا به ماشین تختباف است. ماشین های تختباف اینتارسیا که بافت ناحیه ای تولید می نند، غالباً دارای دو صفحه سوزن میباشند که از یک صفحه برای عملیات بافت ساده همراه با نقوش رنگی استفاده میشود و از صفحه دیگر برای بافت کشباف ریب در هنگام قواره بافی و یا بافتهای دیگری که بر روی دو سری سوزن بافته میشوند، استفاده میشود. تولیدات “بافت ناحیه ای” معمولاً گرانتر بوده و تقاضا برای این نوع بافتها بستگی به مد دارد .
دوخت
دوخت پوشاک، از مهمترین مراحل تولید است و امکان رفع بخشی از عیوب قسمت های قبل را دارد. این مرحله شامل چندین فرآیند جداگانه است که به اختصار عبارتند از :
افت گیری: در این فرآیند، پارچه، تحت عملیات بخار قرار میگیرد تا حداکثر جمعشدگی در آن اتفاق بیفتد و ثبات آن افزایش یابد. با انجام صحیح مرحله افتگیری، ابعاد پارچه در مرحله دوزندگی و بعد از آن تغییر نمی کند.
برش : بریدن قسمت های مختلف پولیور شامل آستین، پیش، پشت و یقه طبق الگوی طراحی در این فرآیند انجام میشود
دانه گیری: این فرآیند عبارت از وصل کردن قسمت یقه به پیش و پشت برش خورده است .
دوخت تنه و آستین ها: در این مرحله تنه و آستین دوخته شده به یکدیگر متصل میشوند .
نخ کشی: در این مرحله، نخ های اضافی حاصل از مرحله بافت و دوخت مهار میشود تا دررفتگی در پوشاک به وجود نیاید
اطو: در این مرحله لباس دوخته شده، توسط تخت بخار، اطو میشود تا به فرم مطلوب برسد .
بسته بندی : در این مرحله مطابق نیاز مشتری و با در نظر گرفتن هزینه آن، لباسهای آماده به صورت تکی، جین یا تعداد بیشتر، در نایلکس قرار داده میشود و در انتها در کارتنهای بزرگ بسته بندی میشود .
وضعیت واحد های فعال تولید پوشاک زمستانی
در نمودار زیر تعداد و ظرفیت واحدهای توليد پوشاك زمستانی در کشور به تفکیک استان آمده است.

وضعیت واردات و صادرات پوشاک زمستانی
نمودار واردات و صادرات پوشاك زمستانی در کشور به تفکیک سال در شکل زیر آمده است.

اهميت استراتژيكي كالا در دنياي امروز
پوشاك زمستانی، سهم قابل ملاحظهاي از پوشاك مورد نياز انسان را شامل م يشود و در سلامتي انسان و كيفيت زندگي شخص در هواي سرد، نقش بسزايي بر عهده دارد. بنابراين پرداختن به مسائل فني توليد، قيمت تمام شده و سليقه افراد مختلف، در توليد يك محصول مطلوب از اهميت بالايي برخوردار است . نكته مهم ديگر، سهم بالاي تجارت پوشاك در جهان امروز است.
به طوريكه بررسيها نشان ميدهد؛ ميزان گردش مالي تجارت پوشاك، برابر با گردش مالي كل صنعت نساجي (شامل توليد الياف، ريسندگي، بافندگي، چاپ و تكميل و … ) است. بنابراين مديريت بر فرآيند توليد پوشاك، نيازمند توجه بسياري است و سهم خواهي از بازار آن، لازم و ضروري است .
خلاصه بررسی فنی، مالی و بازار طرح توليد
ظرفیت تولید سالیانه :
نرخ برابری دلار : 16000 تومان
مساحت زمین موردنیاز : 1200 مترمربع
زیربنای کل : 450 مترمربع
تعداد نیروی انسانی مورد نیاز : 30 نفر
میزان سرمایه گذاری ثابت :.1.5میلیارد تومان
ارزش ماشين آلات و تجهيزات : 170میلیون تومان
نرخ بازده داخلی : 38 درصد
خلاصه بررسی فنی، مالی و بازار طرح تولید پوشاک زمستانی
ظرفیت تولید سالیانه : 45 تن در سال
نرخ برابری دلار : 18000 تومان
مساحت زمین موردنیاز : 1200 هزار مترمربع
زیربنای کل : 450 مترمربع
تعداد نیروی انسانی مورد نیاز : 30 نفر
میزان سرمایه گذاری ثابت : 1.5 میلیارد تومان
ارزش ماشين آلات و تجهيزات : 170 میلیون تومان
نرخ بازده داخلی : 38 درصد











دیدگاه خود را ثبت کنید