
طرح تولید انواع قالب های صنایع پلاستیک و انواع کفش
- 27 اردیبهشت 1399
- 0
- بازدیدها: 1,584
- دسته بندی:
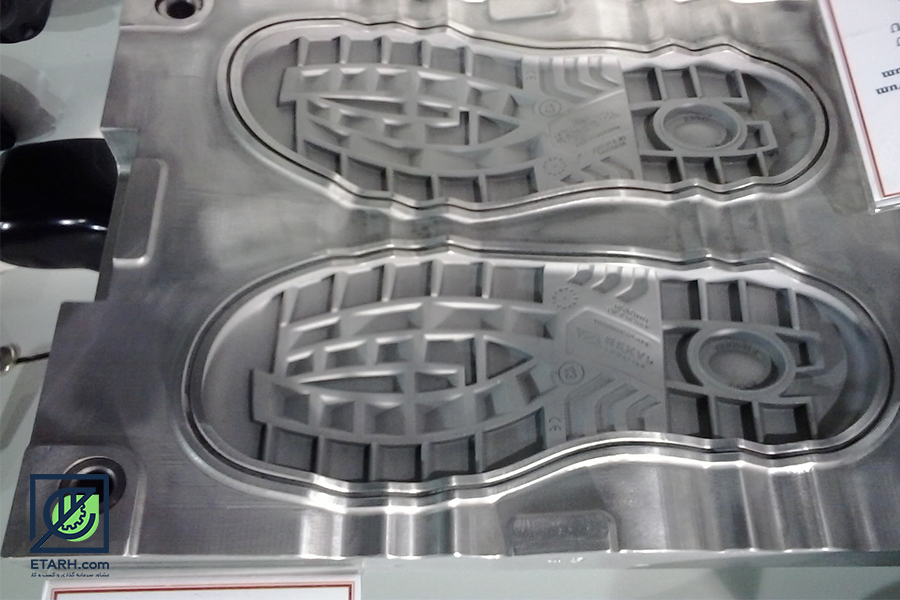
طرح تولید انواع قالب های صنایع پلاستیک و انواع کفش
صنعت قالبسازی را میتوان یك صنعت پنهان دانست زیرا صنعت قالبسازي را مي رسد اما آثار تلاش قالبسازان به رویت و دید مصرف كننده نمي رسد . اما به عنوان یک کالای سرمایه ای نقشی بی دلیل در تولید محصولات صنعتی دارد. در بازار ر قابتي امروز هدف تمام تولید کننده ها و صاحبان صنایع تولید محصولات ر کوتاه ترین زمان و بالا تعرین کیفیت با هزینه تولید پایین می باشد . همانطور که مي دانید تعداد زیادي از قطعات مورد استفاده در صنایع توسط انواع قالب ها تولید می شوند .
پس میتوان از صنعت قالب سازي به عنوان یك صنعت مادر یاد كرد .
صنعتی که با سپری شدن سال های متمادي و پشت سر گزاردن موانع و مشکلات پیش رو اکنون به مرحله ای از بلوغ و توانایی رسیده که باعث ترقی و رشد در صنعت کشور در بسیاری از زمینه ها شده است .
انواع روش های قالبگیری
قالبگیری فشاری
قالبگیری فشاری (به انگلیسی: Compression molding) یکی از روشهای قالبگیری که در آن بهطور کلی ابتدا مواد مورد نظر پیش گرم شده و سپس درون حفره قالب قرار داده میشوند. فک بالایی قالب همراه با فشار زیاد بسته میشود، این فشار مواد را مجبور میکند تا با همه سطح قالب در تماس باشند. همچنین ترکیب گرما و فشار همزمان کمک میکند تا مواد به آرامی سرد شده و کیفیت محصول خروجی بهتر باشد. در این فرایند معمولاً از رزینهای ترموست به صورت پودر، لایهای، ساچمه یا پیش فرم استفاده میشود.
ریختهگری فشاری یک روش حجم بالا و فشار بالایی است که مناسب برای ریختهگریهای پیچیده و همچنین بهبود فایبرگلاسهای استحکام بالاست. همچنین کامپوزیتهای پیشرفته ترموپلاستیک نیز میتوانند به صورت نوار نوار شده، پارچههای بافته شده یا رشتههای قطعه قطعه شده به روش فشاری ریختهگری شوند، البته در اکثر مواقع از این روش برای مواد ترموست استفاده میشود. از مزایای این روش میتوان به توانایی ریختهگری قطعات بزرگ اشاره کرد همچنین نسبت به روشهای ریختهگری تزریقی و ریختهگری انتقالی قیمت پایینتری دارد. از دیگر مزایای این روش اتلاف ماده مصرفی بعد از قالب ریزی است که این مزیت وقتی ماده ریختهگری شده گران باشد اهمیت خود را نشان میدهد.
اگرچه روش ریختهگری فشاری مواد با استحکام پایین تولید میکند ، کنترل مقدار اضافات در آن دشوار است و برای موارد خاصی مناسب است، خط جوش کمتر در محصول نهایی در مقایسه با روش تزریقی قابل توجه میباشد. جنس اغلب موادی که با این روش قالب ریزی میشوند شامل: سیستمهای رزین فایبرگلاس پلی استر (SMC/BMC)، تورلون، وسپل، پلی (پی_پلینین سولفاید) (PPS)و بسیاری از مواد Polyether ether keton
ریختهگری فشاری در ابتدا برای قالب ریزی قطعات کامپوزیتی جایگزین فلز طراحی و توسعه پیدا کرد. این روش بهطور معمول برای ریختهگری صفحات بزرگ یا قطعات نسبتن خمیده مورد استفاده قرار داده میشود. از این روش به صورت گسترده در تولید قطعات خودرو مانند کاپوتهای ماشین، گلگیرها و همچنین قطعات کوچکتر و پیچیدهتر استفاده میشود. به این صورت که مواد داخل قالب قرار میگیرند، صفحات گرم قالب توسط جکهای هیدرولیکی بسته میشوند (در دو گونه صفحهای و حجمی) مواد توسط فشار و گرما تغییر شکل داده و شکل قالب را به خود میگیرند، در آخر بخشهای اضافی مانند پلیسهها بعد از مرحله خنک شدن بریده شده و قطعه نهایی آماده میشود.
در روش ریختهگری فشاری ۶ ملاحظه مهم وجود دارد که یک مهندس باید در نظر داشته باشد:
اندازهگیری مقدار مناسب مواد
اندازهگیری کمترین مقدار انرژی برای گرم کردن مواد
اندازهگیری کمترین زمان مورد نیاز برای گرم کردن مواد
پیدا کردن روش گرمایش مناسب
پیشبینی نیروها و نیروی مورد نیاز برای پخش مواد در کل قالب
طراحی سیستم خنککننده سریع در قالب پس از قالب گیری

قالبگیری انتقالی
قالبگیری انتقالی (به انگلیسی: Transfer molding) نوعی فرایند سخت است که در آن، مواد ریختهگری با فشار به داخل قالب وارد میشود. قالبگیری انتقالی با ریختهگری تحت فشار متفاوت است و در آن قالب محدود تر است، ضمن آن که دقت ابعادی بیشتر و تماس با محیط کمتر است. در مقایسه با قالبگیری تزریقی، قالبگیری انتقالی برای پر کردن یکنواخت حفرههای قالب نیازمند فشار بیشتری است. این کار، اجازه میدهد که نیروی بیشتری به تار و پود الیاف داده شود تا کاملاً به وسیله رزین پر شود. علاوه بر این، بر خلاف قالب گیری تزریقی، حالت اولیه مواد مورد استفاده در این روش باید جامد باشد. این نکته موجب شدهاست که هزینه تجهیزات مورد استفاده و وابستگی فرایند به زمان کمتر شود، اما زمان پر شدن قالب در فرایند انتقالی ممکن است بیشتر از فرایند تزریقی شود.
ریختهگری انتقالی یک روش ریختهگری است که در آن مواد در حالت تقریبن جامد توسط فشار مجبور میشوند شکل قالب را بگیرند. تفاوت ریختهگری انتقالی و ریختهگری فشاری در این است که در حالت فشاری دو کفه قالب باز و حفره قالب محصور نیست ولی در حالت انتقالی حقره قالب محصور شده و مواد به داخل حفره فشار داده میشوند؛ که این عمل باعث باعث میشوند تا تلورانس ابعادی محصول نهایی کمتر باشد. در مقایسه با ریختهگری تزریقی این روش نیاز به فشار بالاتری دارد و همین ویژگی باعث میشود دیوارهها راحتتر توسط رزین پر شود. علاوه بر این برخلاف ریختهگری تزریقی مواد اولیه در حالت ابتدایی به صورت جامد میباشند و این باعث میشود که تجهیزات لازم برای این فرایند هزینه کمتری را نسبت به دیگر فرایندها بخواهند؛ و بهطور کلی زمان این فرایند نسبت به فرایند تزریقی بیشتر و آرامتر است.
قالب گیری تزریقی
«قالبگیری تزریقی» (Injection moulding) نوعی قالبسازی است که برای قالبگیری سریع مواد «گرمانرم یا ترموپلاستیک» (Thermoplastic) استفاده میشود. ترموپلاستیک به پلیمرهایی گفته میشود که با افزایش دما بدون تغییر شیمیایی ذوب میشوند. اصول کار بدین صورت است که ترموپلاستیک مذاب به قالب تزریق و فشار بالایی روی آن اعمال میگردد. بدین ترتیب شکل قالب مورد نظر به دست میآید. در این فرایند برای دستیابی به فشار بالا، «سیستم پیستونی» (Plunger system) مورد استفاده قرار میگیرد.
در این روش، موادی را که برای قالبگیری استفاده میشوند به داخل قیف بارگیری میکنند. گرمایش این ناحیه در محدوده دمایی ۱۵۰ تا ۳۷۰ درجه سانتیگراد برقرار میگردد. ماده ذوب و توسط یک پیستون از طریق نازل در قالب محصور تحت فشار قرار میگیرد. دو نوع قالب تزریق وجود دارد که در ادامه بررسی میشوند.
این نوع سیستم قالبگیری تزریقی دارای دو واحد تزریق و فشار است. در بعضی موارد این واحدها ممکن است جدا باشند تا قالب نهایی به راحتی جدا گردد. ابتدا قیف را از پلاستیک «گرماسخت یا ترموست» (thermosetting plastic) مورد نظر پر میکنند. پلاستیک ترموست به پلیمرهایی گفته میشود که در اثر اعمال حرارت در آنها پیوندهای عرضی با واکنشهای شیمیایی ایجاد میشود. در نتیجه اعمال حرارت، وزن مولکولی متوسط آنها بالا میرود و به حالت یکپارچه صلب درمیآیند. سپس ماده ترموست را به قسمت گرمایش میبرند؛ جایی که در آن پلاستیک ذوب میشود و فشار افزایش مییابد. مواد گرم و ذوبشده، تحت فشار تزریق میشوند. این عمل باعث میگردد تا مواد از طریق نازل در حفره قالب پر شوند و شکل مورد نیاز پلاستیک به دست آید. در این نوع سیستم قالبگیری تزریقی، از آب به عنوان خنککننده استفاده میشود.واحد تزریق از قیف، پیچ و بخش گرمایش تشکیل میگردد. حفرههای قالب در واحد فشار هستند. در این نوع ماشین قالبگیری، قزصهای خوراک در ابتدا به قیف، خوراکدهی میشوند. رزینها همراه با «پیچ تناوب» (reciprocating screw) در شرایط گرم، تحت فشار قرار میگیرند. پیچ به جلو حرکت میکند تا مواد پلاستیکی به قالب، تزریق شوند. پس از آن پیچ به سمت عقب حرکت میکند و اجازه میدهد مواد کافی برای پر کردن قالب وارد شوند. حرکت محوری پیچ باعث پر شدن قالب میگردد.
مزایای فرآیند قالبگیری تزریقی را میتوان در این موارد برشمرد :
1- تعداد تولید بالا.
2- امکان کاشت قطعات فلزی و غیر فلزی در پلاستیک.
3- امکان تولید قطعات کوچک با فرمهای پیچیده و تلرانسهای ابعادی دقیق.
4- امکان استفاده از بیش از یک نوع ماده پلاستیکی در یک قطعه.
5- عدم نیاز اغلب قطعات تولیدی به عملیات تکمیلی.
6- امکان استفاده مجدد از ضایعات پلاستیکی تولیدی.
7- امکان تولید قطعات سازهای از فوم به روش قالبگیری تزریقی واکنشی.
8- قابلیت اتوماسیون کامل فرآیند.
همچنین معایب قالبگیری تزریقی به شرح زیر میباشد :
1- هزینه ی سربار بالا برای تولید قطعات با تیراژ کم.
2- ماشینهای تزریق گران هستند.
3- رقابت در این عرصه تولید زیاد است.
4- فرآیند ساخت قالب و تولید ، پیچیده است.
قالبگیری بادی
قالبگیری بادی (به انگلیسی: Blow molding) یک فرایند تولید است که در تولید قطعات پلاستیکی توخالی مانند بطریهای پلاستیکی به کار میرود. قالبگیری بادی به سه صورت انجام میشود: قالبگیری بادی اکستروژن، قالبگیری بادی تزریقی، قالبگیری بادی تزریق کششی.
فرایند قالبگیری بادی با گرم کردن پلاستیک و ایجاد لقمه اولیه آغاز میشود، لقمه اولیه به صورت یه استوانه یک سر آزاد دارای روزنه است که هوا میتواند از آن عبور کند، سپس لقمه داخل قالب قرار میگیرد و باد در آن دمیده میشود، فشار باد پلاستیک را هل داده و به دیواره قالب میچسباند، پس از خنک شدن پلاستیک و سرد شدن آن قالب باز شده و قطعه خارج میشود. در دو روش دیگر لقمه از تزریق در قالب مخصوص ایجاد میشود در مرحله دمیده شدن روش آخر یعنی قالبگیری بادی تزریقی کششی یک میله لقمه گرم شده را میکشد و در همین حال هوا در آن دمیده میشود.

کد آیسیک مرتبط با صنعت تولید انواع قالب های صنایع پلاستیک و انواع کفش
کد آیسیک مخفف International Standard Industrial Classification (سیستم بین المللی طبقه بندی استاندارد صنایع) است. کد گذاری به عنوان روش ساده و دقیق برای تعیین هویت کالا، قطعات ، مدارک و اموال ، سالها است که در سطه شرکت هاو زنجیره های تأمین مورد استفاده قرار می گیرد.
کد آیسیک قالب کفش 2029412321 / 2520512726
کد آیسیک قطعات استاندارد قالب تزریق 2929512626
کد تعرفه گمرکی مرتبط با صنعت تولید انواع قالب های صنایع پلاستیک و انواع کفش
با جستجو در اطلاعات گمرک تا امروز تعرفه گمرکی اختصاصی به این محصول اختصاص نیافته لذا میزان واردات و صادرات آن نا مشخص میباشد.
فرآیند تولید
فرآیند تزریق پلاستیک بسیار کوتاه و معمولاً در حدود ۲ ثانیه تا ۲ دقیقه به طول میانجامد. این فرآیند شامل مراحل زیر میباشد:
بستن
پیش از تزریق مواد به داخل قالب، ابتدا دو نیمهی قالب میبایست توسط واحد گیره به یکدیگر قفل شوند. هر دو نیمهی قالب به دستگاه متصلاند ولی تنها یکی از آن دو میتواند از قابلیت حرکت برخوردار باشد. واحد گیره با اتکا به نیروی هیدرولیکی، دو نیمهی قالب را به یکدیگر فشرده و با اِعمال فشار کافی آنها را در طی روند تزریق ثابت و بیحرکت نگاه میدارد. زمان مورد نیاز جهت بستن و فشردن دو نیمهی قالب بسته به دستگاه مورداستفاده متغیر است: دستگاههای بزرگ (آنهایی که از نیروی گیرهی بالاتری برخوردارند) زمان بیشتری نیاز خواهند داشت. این زمان را میتوان با توجه به زمان چرخهی بیبارِ دستگاه مورد ارزیابی قرار داد.
تزریق
مواد پلاستیکی خام معمولاً به شکل تکههای پلاستیک به دستگاه وارد و توسط واحد تزریق به سمت قالب رانده میشود. در حین این فرآیند، مواد بواسطه اِعمال حرارت و فشار ذوب و سریعاً به داخل قالب تزریق وارد میگردد. تجمع فشار پشت مواد، تراکم هرچهبیشتر آن در فضای داخلی قالب را در پی خواهد داشت. مقدار مواد لازم جهت پر نمودن کامل فضای قالب اصطلاحاً شات نامیده میشود. به دلیل جریان پیچیده و متغیر مواد در قالب، عموماً محاسبه و تخمین زمان تزریق دشوار میباشد. با این حال، این زمان میتواند با لحاظ نمودن حجم شات موردنیاز، فشار و قدرت تزریق، مورد ارزیابی قرار گیرد.
خنککاری
مواد مذاب درون قالب به محض تماس با سطح داخلی آن، حرارت خود را به تدریج از دست خواهد داد. همزمان با این خنکشدن، مواد شکل و حالت قطعه موردنظر را به خود خواهد گرفت. اگرچه، در این مدت ممکن است پدیدهی کوچکشدن قطعه نیز به قوع پیوندد. تجمع و جریان بیشتر مواد به قالب در مرحله تزریق، میتواند مقدار کوچکشدنِ قابل مشاهده را کاهش دهد. قالب تا پایان مدتزمان خنککاری به صورت قفل و بیحرکت باقی میماند. همچنین، زمان خنککاری با در نظر گرفتن خواص ترمودینامیک پلاستیک و نیز حداکثر ضخامت قطعه قابل تخمین خواهد بود.
خروج قطعه
پس از گذشتن زمان کافی، قطعه سردشده میتواند توسط سیستم پرانِ تعبیه شده در نیمهی پشتی قالب، از درون آن خارج گردد. هنگامی که قالب باز میگردد، مکانیزمی خاص با اِعمال فشار برای بیرون راندن قطعه وارد عمل میشود. نیاز به این اِعمال فشار بدان جهت است که قطعه در حین سرد شدن کوچکتر و به هستهی اصلی قالب جذب میشود. جهت تسهیل بیرون راندن قطعه، گاهاً پیش از عملیات تزریق، از اسپری کردن عنصری کمکی به فضای داخلی کویتهی قالب استفاده میگردد. زمان موردنیاز جهت باز شدن قالب و نیز بیرون راندن کامل قطعه میتواند از زمان چرخهی بیبارِ دستگاه تخمین زده شود. پس از بیرون راندن قطعه، قالب مجدداً قفل و برای تزریق شات بعدی آماده میگردد.
اهمیت استراتژیکی کالا در دنیای امروز
از آنجایی که از بخش های مهم صنعت تولید پلاستیک، تولید قالب های آن است . هر چه توان مجموعه صنعت کشور و یا منطقه ای در این زمینه بالا باشد به دنبال آن صنایع استفاده کننده از این محصول از راندمان و عملکرد بهتری بهره مند خواهند شد که به توسعه صنعت پلاستیک کمک زیادی می کند.
برای ایران به عنوان کشوری که صنایع پایین دستی پتروشیمی مورد توجه قرار دارندو گارگاه ها و کارخانه های زیای در این صنعت فعال اند .
حضور واحد های خدماتی این صنایع همچون قالب سازی که نسبت به صنایع شبیه خود از قدرت رقابت بالایی برخوردار است ، برای رشد و توسعه این بخش از صنعت کشور ضروری است
وضعیت واحد های فعال تولید انواع قالب های صنایع پلاستیک و انواع کفش
در نمودار زیر تعداد و ظرفیت واحدهای تولید انواع قالب های صنایع پلاستیک و انواع کفش در کشور به تفکیک استان آمده است .

وضعیت واردات و صادرات انواع قالب های صنایع پلاستیک و انواع کفش
نمودار واردات و صادرات قالب های صنایع پلاستیک و انواع کفش در کشور به تفکیک سال در شکل زیر آمده است.

خلاصه بررسی فنی، مالی و بازار طرح تولید انواع قالب های صنایع پلاستیک و انواع کفش
ظرفیت تولید سالیانه : 10 تن قالب
نرخ برابری دلار : 16000 تومان
مساحت زمین موردنیاز : 500 مترمربع
سطح زیربنا : 400 مترمربع
تعداد نیروی انسانی مورد نیاز : 7 نفر
میزان سرمایه گذاری ثابت : 1 میلیارد تومان
ارزش ماشين آلات و تجهيزات : 500 میلیون تومان
نرخ بازده داخلی : 42 درصد











دیدگاه خود را ثبت کنید