طرح تولید انواع قرقره فلزی
- 4 اردیبهشت 1400
- 0
- بازدیدها: 1,411
- دسته بندی:
طرح تولید انواع قرقره فلزی
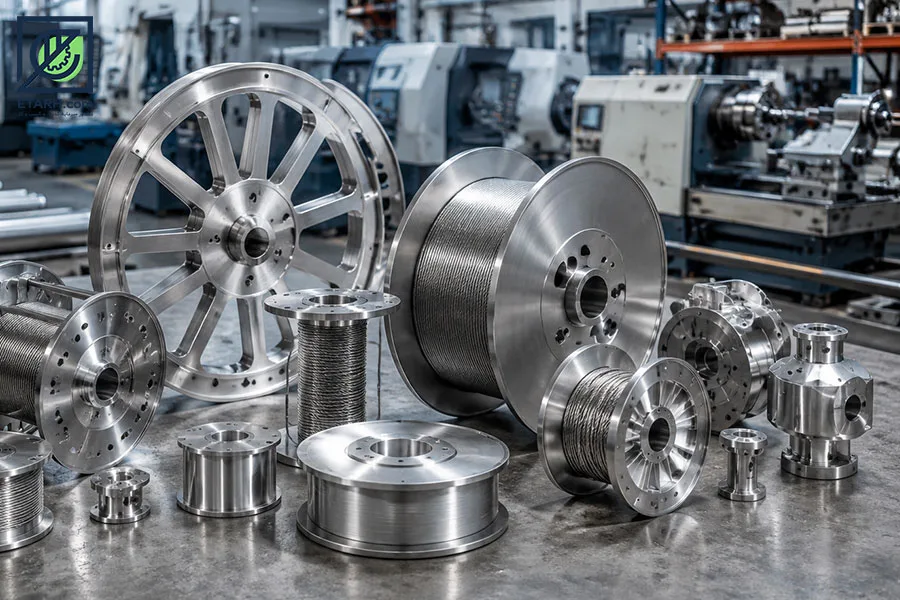
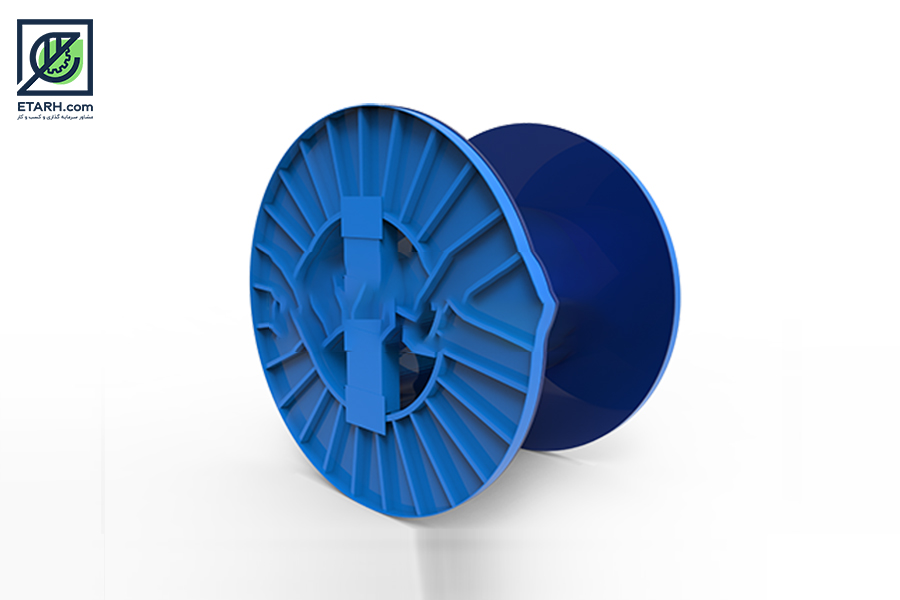
قرقره فلزی یکی از مصنوعات فلزی صنعتی می باشد و ابزاری گرد است که در دو طرف آن دیواره قرار دارد. این دیواره سطح بین قطر داخلی و خارجی قرقره را در بر میگیرد. این دیوارهها از طریق شکل دادن ورق های فلزی به صورت کروگیت تهیه شده اند.
قرقره ها در رنگ های سبز و زرد تولید میشوند که در کارخانههای سیم و کابل مورد استفاده قرار میگیرند. تولید قرقرهها از زمانی آغاز گردیده که کارخانه شرکت های تولیدی سیم و کابل راه اندازی شدهاند و تا سالیان قبل از قرقره های چوبی استفاده میکردند ولی چون قرقره های چوبی کیفیت مطلوب را نداشتند به فکر تهیه قرقره فلزی افتادهاند که مقاومت و عمر آن نسبت به قرقره های چوبی بیشتر است.
قرقره نمونهای از یک ماشین ساده (simple machine) است. لازم به ذکر است که در علوم مهندسی به قسمت فلزی قرقره که طناب روی آن قرار میگیرد «block» و به طناب یا سیم فلزی قرقره، «tackle» میگویند.
کاربرد قرقره فلزی
قرقره های فلزی به منظور نگهداری کابل های مخابراتی و صنعتی و همچنین برای آسان بودن حمل و نقل کابل ها از کارخانههای تولید سیم و کابل برق صنعتی و مخابراتی به محل های مصرف مورد استفاده قرار میگیرند .
انواع سیستم قرقره
ثابت
یک قرقره ثابت یا کلاس 1 دارای یک محور ثابت است.
این محور ثابت در حقیقت تکیه گاه آن است.
در این سیستم از یک قرقره ثابت که حول محور خود می چرخد، برای هدایت نیرو در طناب استفاده می شود.
ویژگی های قرقره ثابت عبارتند از:
امکان تغییر جهت
مستقل بودن قرقره نسبت به حرکت طناب یا کابل
مزیت مکانیکی کامل
قرقره ثابت
متحرک
قرقره متحرک یا کلاس 2 دارای محور آزاد است.
یعنی محور قرقره برای حرکت در فضا آزاد است.
در این سیستم، یک سر کابل آزاد بوده و انتهای دیگر آن متصل و ثابت است.
ایت سیستم برای تبدیل نیروها استفاده می شود.
اگر یک انتهای طناب به عنوان تکیه گاه در نظر گرفته شود، با کشیدن انتهای دیگر طناب، یک نیروی مضاعف روی جسم متصل به قرقره اعمال خواهد شد (مزیت مکانیکی 2)
ویژگی های قرقره متحرک عبارتند از:
افزایش نیرو
امکان تبدیل نیرو
مزیت مکانیکی کامل
قرقره متحرک
مرکب
یک قرقره مرکب ترکیبی از نوع ثابت و متحرک است.
این سیستم می تواند تعدادی قرقره با محور ثابت و متحرک داشته باشد.
این ویژگی این سیستم بر قابلیت های آن می افزاید.
کد آیسیک مرتبط با صنعت تولید انواع قرقره فلزی
کد آیسیک مخفف International Standard Industrial Classification (سیستم بین المللی طبقه بندی استاندارد صنایع) است. کد گذاری به عنوان روش ساده و دقیق برای تعیین هویت کالا، قطعات ، مدارک و اموال ، سالها است که در سطح شرکت هاو زنجیره های تأمین مورد استفاده قرار می گیرد.
کد آیسیک انواع قرقره فلزی: 2899412435
فرآیند تولید قرقره فلزی
فرآیند تولید قرقرههای فلزی را میتوان بشرح موارد ذیل طراحی و طبقه بندی و تشریح نمود.
برشکاری
در این قسمت مواد اولیه به پای دستگاه گیوتین هیدرولیکی انتقال مییابد و پس از اندازه گذاری برش میخورند در این مرحله ورقها سه دسته اول ورقها که برای پارل (ورقه گرد شده قطر داخلی قرقره ) به پای دستگاه نورد انتقال مییابند و دسته دوم و رقهایی که برای ساخت طوقه برش میخورد و به پای دستگاهنورد انتقال مییابند دسته سوم ورقهایی هستند که برای دیواره قرقره (ورق کروگیت) به پای دستگاه پرس انتقال مییابند.
شکل دادن
درمرحله شکل دادن ورقهابه صورت مختلفی شکل داده میشوند که عبارتند از :
۱ ـ کروگیت
۲ ـ خمکاری
۳ ـ نورد کاری
کروگیت (شکل دادن ورق ، به طریق که از پهلوگرد میشوند)
ورقهای برش خورده برای کروگیت به پای دستگاه شکل دادن کروگیت انتقال مییابد. این دستگاه یک پرس هیدرولیکی است که قالبهای کروگیت به صورت سنبه ماتریس روی آن نصب شده است که ورق را در زیر دستگاه قرار داده و با پایین آمدن سنبه یکی از شیارهای کروگیت زده میشود که با تکرار متناوب آن یک ورق به کروگیت تبدیل میشود که نیم دایره است وبه همین ترتیب بقیه ورقها را به صورت کروگیت شکل میدهند .
ضمنا” کروگیت ورقی است که فاصله بین قطر داخلی و خارجی (دیواره) قرقره به کار میرود و معمولا” برای هر قرقره چهار نیم دایره کروگیت به کار میرود .
رول
در این بخش ورقهای اندازه شده برای بارل یا ورقی که قطر داخلی قرقره را تشکیل میدهد گرد میشود و به صورت تانک در میآیند و در این مرحله تسمه های قطر خارجی قرقره که عرض ۵۰ میلیمتر و ضخامت ۱۰ میلیمتر دارند نورد شده و به اندازه قطر خارجی قرقره رول میشوند و همچنین ورقهایی که برای طوقه قرقره یا گرده ورقی که کروگیت را به بارل یا تانک مرکزی قرقره وصل می کند در این مرحله نورد میشوند و معمولا قطر این طوقهها کمتر از قطر بارل است تا درهم جفت شوند
خمکاری
برای خم کردن ورق به صورت ناودانی به این صورت عمل میکنند که ورقهای اندازه شده به پای دستگاه انتقال داده و پس از اندازه گذاری در طول و دو طرف آن دو خم ۹۰ درجه میخورد و به ناودانی تبدیل میشود. البته خمکن در این مرحله خمکن دستی نیست بلکه خمکن به صورت سنبه ماتریس بوده و از طریق پرس هیدولیکی انجام میشود.
سوراخکاری
در این مرحله ناودانیهای طوقه قرقره سوراخ شده که هر کدام از این ناودانها دو عدد سوراخ میخورد که یکی قطر ۵۰ میلیمتری و دیگری قطر مرکزی قرقره هست که در حدود ۱۵۰ میلیمتر به بالا میباشد که نسبت به سایز های مختلف فرق میکند و در این مرحله تسمه های قطر خارجی قرقره سوراخ میشود کهتمام این سوراخ ها با پرس ضربهای بوده و توسط سنبه و ماتریس انجام شود.
کنترل کیفیت
در این مرحله اندازهها و فاصله سوراخها و همچنین اندازه کروگیت پس از شکل دادن و قطر تسمهها و بارلهای نورد شده تعداد سوراخها کنترل شده و به مرحله بعد انتقال مییابد و در صورت مشاهده عیب یا خطایی در قطعه مراحل را از اول کنترل میکنند و اگر عیبی نداشته باشد به مرحله بعد میرود.
تهیه طوقه قرقره
در این مرحله ورقه طوقه قرقره که با دستگاه نورد رول شده است در قالب قید و بند فیکسچر قرار گرفته و ناودانی را در جای خود قرار داده و بعد از اینکه ناودانی را به ورقه طوقه جوش دادند برشهای ناودانی در جای خود قرار میگیرد و توسط جوش برق خال جوش میزنند و به مرحله بعد منتقل میکنند.
مونتاژ
در این بخش تمام نیم ساختههایی که در مرحلهی قبل تهیه شده جمع میشود و در صفحه قید و بند جفت شده و شکل اصلی قرقره را به خود میگیرد بدینصورت که پارل یا ورق گرد شده قطر داخلی را با طوقه در هم جفت کرده و تنظیم میکنند و بر روی صفحه مونتاژ میبندند و بعد کروگیت را در قالب و در طرف پارل قرار داده و دو سر آن را تنظیم کرده و خال جوش میزنند و بعد تسمه نورد شده قطر خارجی قرقره در قالب کروگیت قرار گرفته و به کروگیت جوش میخورد در این قسمت قرقره را کامل جوش نمیدهند و طرف دیگر قرقره را به همین صورت مونتاژ کرده بعد از تمام شدن این مراحل قرقره از روی قالب باز میشود و به مرحله بعد انتقال مییابد.
جوشکاری
قرقره شکل اصلی را به خود گرفته و به این واحد انتقال مییابد در این واحد قرقره را با جوشکاری محکم میکنند بدین صورت که دور تا دور قرقره در محل اتصال تسمه و کروگیت جوشکاری میشود و محل اتصال کروگیت یا طوقه قرقره که مرغک نام دارد جوشکاری میشود و بعد از داخل قرقره طوقه را به پارل جوش میدهند که هر ۲۰ سانتیمتر ۱۰ سانتیمتر جوشکاری میشوند عمل جوشکاری توسط دستگاه قوس الکتریکی بوده و با جریان متفاوت کار میکند و معمولا”برای جوشکاری قرقرهها از آمپر۱۰۰ استفاده میکنند و الکترود مورد مصرف آنها الکترود قطر ۳ سانتی متر میباشد در این واحد متعلقات دیگری به قرقره افزوده میشود مانند پلاک که در دو طرف قرقره قرار میگیرد و میگردد که در دو طرف قرقره به کار میرود و اندازه و تعداد آن نسبت به سایز قرقره فرق میکند در این واحد بعد از تمام شدن کار جوش کنترل شده و تاب قرقره گرفته میشود و به مرحله بعد انتقال مییابد .
سنگ کاری
در این واحد پلیسه و برآمدگی جوشها را توسط ماشین سنگ فرز از بین برده وصاف میکنند و به مرحله بعد انتقال مییابد .
رنگ آمیزی
در این قسمت قرقره از هر گونه چربی و گرد و خاک پاک میشود و توسط کمپرسور هوا رنگ میشود. رنگ را با درصدی از بنزین مخلوط کرده و با فشار هوا باپیستوله به سطح قرقره پاشیده میشود و بعد از چند ساعت خشک میشود. که در این واحد رنگهای زرد مخصوص قرقره هایی هست که کابل نوری روی آنهاپیچیده میشود و رنگ سبز برای قرقرههایی هست که کابل مسی روی آنها پیچیده میشود و بعد از خشک شدن پلاک شرکت تولیدی رومی قرقره نصبمیشود که معمولا” روی ناودانی قرقره قرار میگیرد .
انبار محصول
در اینجا پس از کنترل کمی و کیفی قرقرهها آنها را به انبار هدایت کنند که سطح روباز بوده و نیاز به سطح سرپوشیده ندارد چون قرقرهها مدت زیادی در داخلکارخانه نمیمانند .
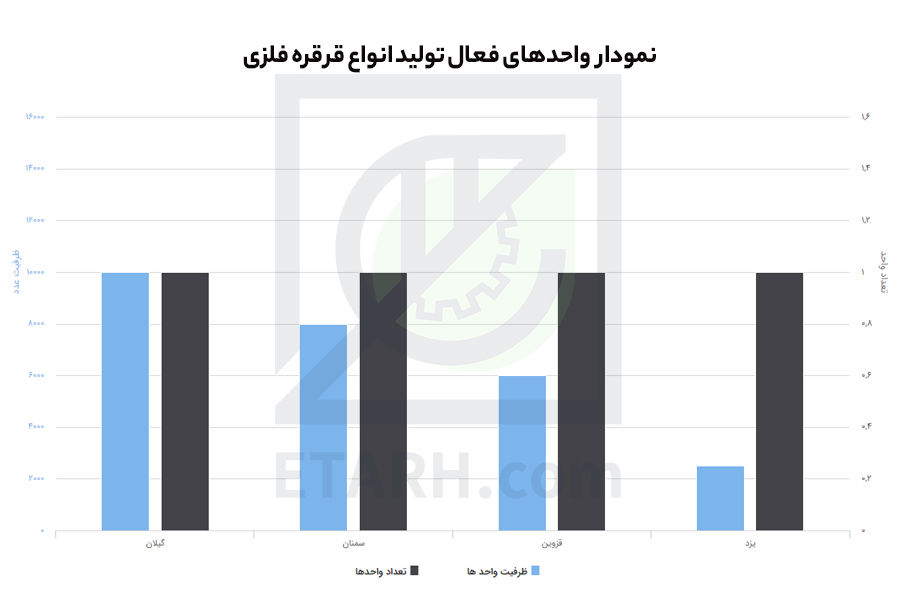
وضعیت واحد های فعال تولید انواع قرقره فلزی
در نمودار زیر تعداد و ظرفیت واحدهای انواع قرقره فلزی در کشور به تفکیک استان آمده است .
وضعیت واردات و صادرات انواع قرقره فلزی
نمودار واردات و صادرات انواع قرقره فلزی در کشور به تفکیک سال در شکل زیر آمده است.

چک لیست شاخص های کلیدی سرمایه گذاری – طرح تولید انواع قرقره فلزی
ظرفیت تولید سالیانه : 6,500 عدد
مساحت زمین موردنیاز : 3,000 مترمربع
زیربنای کل : 950 مترمربع
تعداد نیروی انسانی مورد نیاز : 28 نفر
میزان سرمایه گذاری کل : 37 میلیارد تومان (185 هزار دلار)
هزینه تجهیزات و ماشینآلات : 13.6 میلیارد تومان (68 هزار دلار)
هزینه زمین و زیرساخت : 15 میلیارد تومان (75 هزار دلار)
سرمایه در گردش : 5 میلیارد تومان (25 هزار دلار)
میزان سرمایه گذاری ثابت : 32 میلیارد تومان (160 هزار دلار)
دوره بازگشت سرمایه : 2.6 سال
نرخ بازده داخلی (IRR) : 33 درصد
حاشیه سود تقریبی : 25 درصد
هزینه انرژی و نگهداری سالانه : 2.4 میلیارد تومان (12 هزار دلار)
سطح فناوری و اتوماسیون : متوسط
نتیچه گیری نهایی طرح تولید انواع قرقره فلزی از نگاه پارس رابین
طرح تولید انواع قرقره فلزی با ظرفیت ۶۵۰۰ عدد در سال، با توجه به مصرف مستمر در صنایع کابلسازی، سیم و مفتول، بستهبندی صنعتی، تجهیزات کارگاهی و زنجیرههای تامین تولید، از منظر بازار دارای تقاضای پایدار و امکان توسعه فروش B2B است. از نظر فنی، فرآیند ساخت شامل برشکاری، فرمدهی، جوشکاری/مونتاژ، ماشینکاری، پرداخت و رنگ/پوشش بوده و با استقرار کنترل کیفیت ابعادی و تستهای استحکام، امکان تولید محصول استاندارد و قابل رقابت فراهم میشود. از منظر مالی، سودآوری طرح به مدیریت قیمت و تامین ورق/پروفیل، کاهش پرت و دوبارهکاری، بهرهگیری از ظرفیت واقعی خطوط و قراردادهای فروش سازمانی وابسته است. همچنین تنوع در سایز و طراحی (قرقره کابل، قرقره سیم، مدلهای سفارشی) مزیت رقابتی ایجاد کرده و ریسک وابستگی به یک مشتری را کاهش میدهد. در مجموع، با انتخاب تجهیزات مناسب، برنامهریزی تولید منعطف و تمرکز بر فروش صنعتی، این طرح گزینهای منطقی برای سرمایهگذاری میانمدت بوده و میتواند به ایجاد ارزش افزوده، اشتغال مستقیم و تقویت تولید داخل منجر شود.

در صورت تمایل به تهیه طرح توجیهی یا مطالعات امکانسنجی اینجا کلیک نمایید و فرم درخواست را تکمیل فرمائید. کارشناسان ما در اسرع وقت با شما تماس میگیرند. شماره تلفنهای 05632457004 و 05632457300 پاسخگو میباشند.

رزومه شرکت مهندسین مشاور پارس رابین
ما بعنوان یک مشاور سرمایهگذاری میتوانیم به همه کسب و کارهای قانونی و مشروع در مقیاس صنایع متوسط و بزرگ کمک کنیم. با این همه، در برخی از صنایع خاص ممکن است ما بهترین انتخاب نباشیم. ما خوشحال میشویم مشخصات پروژه شمارا بدانیم؛ در صورت عدم تناسب به صورت محرمانه به شما اعلام میکنیم.
درصورت تمايل به اين مطلب امتياز دهيد:












دیدگاه خود را ثبت کنید