طرح تولید لوله های اسپیرال
- 10 آذر 1399
- 0
- بازدیدها: 1,025
- دسته بندی:
طرح تولید لوله های اسپیرال
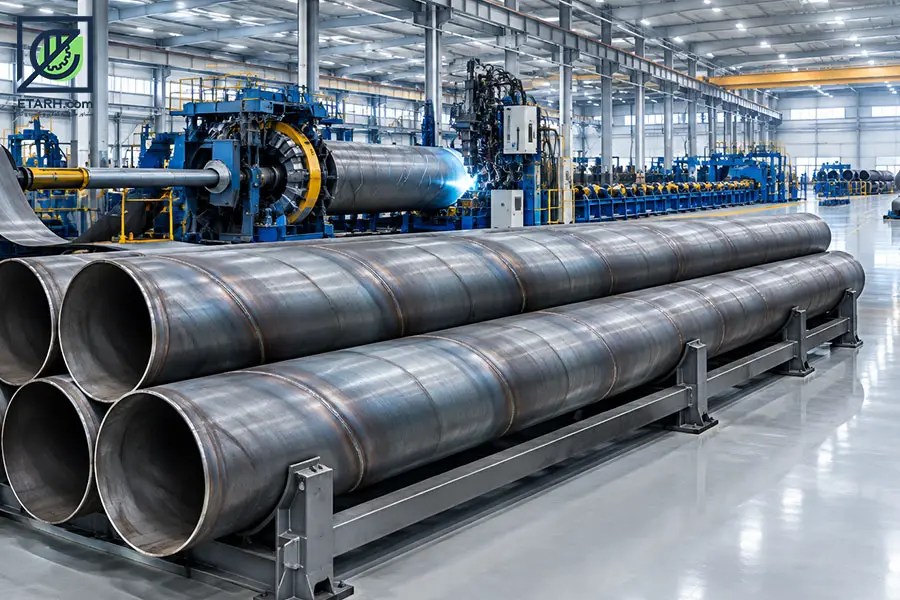
ورقهای ویژه ی ساخت لوله، به تناسب كاربرد نهایی آن ها با انواع آسیب های شیمیایی و مكانیكی مواجه می باشند. این آسیبها به عوامل محیطی و اقلیمی، شرایط پیشبینی نشده و شرایط مهندسی طراحی نظیر فشارهای بالا، درجه حرارتهای بالا و پایین و تماس با محیط های خورنده در داخل و خارج لوله مرتبط میباشند. لولههای درزجوش مارپیچی، از جمله تكنولوژیهای مطرح در این زمینه میباشد كه در زیر توضیحاتی راجع به ویژگیها و مزایای آن ارائه شده است: فرآیند ساخت لوله درزجوش مارپیچی یك فرآیند انعطافپذیر است. بدین معنی كه با استفاده از ورقی با پهنای ثابت، می توان لوله هایی با قطرهای متفاوت ساخت و یا با استفاده از ورقهایی با پهنای مختلف، لولههایی با قطر یكسان و برابر تولید نمود. در حالی كه نیازی برای بهكارگیری از ابزارهای شكل دهی اضافی وجود ندارد. علاوه براین، با افزایش زاویه شكل دهی، سرعت خروجی تولید لوله بیشتر میشود كه اثر مهمی در اقتصادیبودن این فرآیند دارد. لوله های درزجوش مارپیچی به علت امتداد و جهات مناسب نورد ورق و درزجوش آن نسبت به جهت تنشهای اصلی، قابلیت تحمل تنشهای زیادی را دارند. این نوع لوله ها مشخصات مطلوب و مورد نیاز مشتری را از برخی لحاظ بهتر از لوله های درزجوش طولی تامین می كنند، لذا كاربرد گسترده ای در سطح دنیا برای انتقال سیالات دارند.
کاربرد لوله اسپیرال
این لوله ها عموما جهت مصارف آبرسانی و گازرسانی با استانداردهای مختص همان سیال تولید میگردد . لوله های اسپیرال فولادی در شاخه های ۶ الی ۱۲ متری و در ضخامتهای تعریف شده برای هر سایز جهت مصارف ذکر شده استفاده میگردد .
روش فرم دهی اسپیرال
تولید لوله به روش اسپیرال یکی دیگر از روش های استاندارد تولید لوله در جهان است .
در این روش، ورق با گذشتن از یک سری غلتک ها با درزی حلزونی ( اسپیرال ) به شکل لوله در خواهد آمد . برخلاف لولۀ درز مستقیم که قطر لوله بستگی به پهنای ورق دارد، در این روش قطر لوله با تغییر زاویۀ تغذیۀ اولیۀ ورق تغییر خواهد نمود . با تغییر زاویۀ تغذیه، لوله با قطرهای مختلف تولید می شود، در حالی که در روش درز مستقیم باید کل قالب های خط تولید تعویض شوند . از این رو در روش اسپیرال، لوله با قطرهای مختلف را می توان با هزینۀ کمتری نسبت به درز مستقیم تولید کرد .لوله های اسپیرال به دو روش یک مرحله ای ودو مرحله ای تولید می شوند.
۱- لولۀ اسپیرال یک مرحله ای:
این روش یکی از متداول ترین روش های تولید لوله در جهان و شکل اولیۀ تولید لولۀ اسپیرال است . مراحل تولید در این روش عبارتند از: آماده سازی ورق، شکل دهی ورق و جوشکاری زیرپودری داخل و خارج.
در مرحلۀ آماده سازی ورق، سر ورق ها به یکدیگر جوش داده می شوند و لبۀ ورق پخ زده شده و صاف می شود . اگر عملیات شکل دهی را کامل انجام دهند باید لبۀ ورق پیش خم شود تا از ایجاد برآمدگی های غیر قابل پرس جلوگیری شود. برای جوشکاری درز اسپیرال، ابتدا درز داخلی در موقعیت ساعت ۶ توسط دستگاه جوش زیرپودری جوش داده خواهد شد . پاس خارجی نیز در موقعیت ساعت ۱۲ جوش داده خواهد شد . تنظیم مشعل جوشکاری به صورت اتوماتیک انجام می گیرد . پس از جوشکاری درز، لوله برش خورده و به مراحل بعدی منتقل خواهد شد .سرعت تولید در این روش بر اساس سرعت جوشکاری زیرپودری تعیین می شود. سرعت جوشکاری زیرپودری در حدود۱ الی ۲٫۵متر بر دقیقه است، گاهی تا ۳ متر بر دقیقه هم می رسد. از آنجا که سرعت جوشکاری زیرپودری محدود است، سرعت تولید در این روش کند است.
۲- لولۀ اسپیرال دو مرحله ای:
تولید لولۀ اسپیرال دو مرحله ای مانند روش یک مرحله ای است، با این تفاوت که در این روش در حین شکل دهی ورق، درز بوسیلۀ GMAW جوشکاری می شود. این جوش پاس ریشه را تشکیل می دهد. در مراحل بعدی، درز از داخل و خارج چند دستگاه جوش زیرپودری پر می شود. این فرایند چهار مرحلۀ اساسی دارد :آماده سازی ورق ، شکل دهی ورق ، جوش با GMAW وجوش زیرپودری داخلی وخارجی.
در روش دو مرحله ای علاوه بر راندمان تولید بالا ( به دلیل شکل دهی سریع) ، یک مزیت تکنیکی به لحاظ جدا بودن مرحلۀ شکل دهی و جوش نهایی از یکدیگر وجود دارد. در ایستگاه شکل دهی در حین شکل دهی پای ریشه با روش GMAW جوش داده می شود. سرعت این دستگاه با سیستم گاز محافظ گاز کربنیک در حدود ۱۲ متر بر دقیقه است. این جوش در موقعیت ساعت ۶ ایجاد می شود.
واحدهای تولیدکننده محصول
این محصول تا انتهای سال ۱۳۹۷ دارای ۱۴ واحد فعال بوده است. استان های تهران، اصفهان دارای بیشترین واحد تولیدکننده این محصول هستند.
کاربردهای محصول
از لولههای اسپیرال جهت انتقال سیالات در صنایع نفت و گاز و جهت انتقال آب در صنایع آب و فاضلاب مورد استفاده قرار میگیرد.
کد آسیک مرتبط با صنعت تولید لوله های اسپیرال
کد آیسیک مخفف International Standard Industrial Classification (سیستم بین المللی طبقه بندی استاندارد صنایع) است. کد گذاری به عنوان روش ساده و دقیق برای تعیین هویت کالا، قطعات ، مدارک و اموال ، سالها است که در سطح شرکت هاو زنجیره های تأمین مورد استفاده قرار می گیرد.
کد ایسیک لوله دو جداره (اسپیرال) فاضلاب از پلی اتیلن : 2520512847
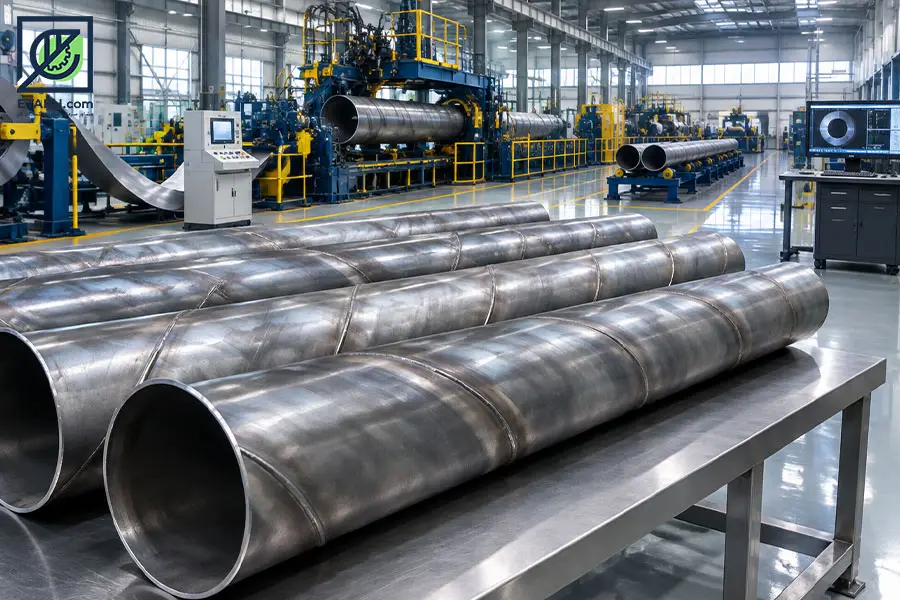
فرآیند تولید لوله اسپیرال
– رول ورق توسط غلطک های مسطح کننده که در فاصله های معینی قرار گرفته اند بصورت صاف و مسطح در می آید .
– لبه های دو طرف ورق بعلت خرابی , له شدگی , ترک های نا خواسته در این بخش از خط تولید بریده شده و بصورت ضایعات فولادی از خط خارج می شود .
خطوط تولید
قسمت ورودی ورق :
در ابتدای خط تولید این قسمت ورق را به سمت خط تولید هدایت می کند که شامل:
آورنده کویل به داخل ماشین
نگه دارنده کویل
صاف کننده ورق
قسمت برش و جوش ابتدا و انتهای کلاف :
برش و آماده سازی انتهای کویل تولید شده و ابتدای کویل جدید و جوش ین دو لبه به یکدیگر توسط جوش زیر پودری (SAW)
قسمت مسطح ساز :
ابتدا و انتهای کلاف تحت غلطک های مسطح ساز صاف می شوند.
قسمت برش لبه و جمع آوری ضایعات :
لبه های ورق به وسیله دیسک های گردان در قسمت برش لبه ، بریده می شود و ضایعات جمع آوری می گردد.
قسمت روله های هدایتگر کناری :
نگه داشتن وتنظیم ورق در مرکز خط اسپیرال
زاویه ساز لبه ورق:
برای اصلاح و رسیدن به شرایط مورد نیاز ورق در زاویه مورد نیاز ، در دو طرف ورق زاویه سازی انجام می گیرد.
قسمت موتور کشنده اصلی :
نیرو های لازم جهت باز کردن کویل ، حرکت ورق در کلیه قسمت های خط و شکل دهی لوله بوسیله این قسمت تامین می شود.
جک فرم دهنده :
هنگامی که ورق ها از بین غلطک های مختلف عبور می کند شکل لوله می گیرد. این غلطک ها برای سایزهای مختلف قابل تنظیم است.
قسمت جوش داخل و خارج :
لبه ها بعد از لوله شدن و رسیدن به یکدیگر به روش جوش زیر پودری ابتدا داخل و سپس خلرج آنها جوش می شوند.
قسمت تست آلتراسونیک :
انجام تست آلتراسونیک درز جوش به صورت پیوسته .
قسمت هدایت کننده لوله :
یکی از قسمت های فرعی شکل دهی که لوله را از ۳ موقعیت نگه می دارد و شرایط پایدار برای ساخت و جوش فراهم را می سازد.
قسمت برش لوله :
لوله در طول های مختلف مطابق درخواست مشتری بوسیله برش پلاسما بریده می شود.
قسمت تنظیم کننده لبه :
سیستم تنظیم کننده لبه برای تنظیم فاصله بین دو لبه در خلال ساخت لوله استفاده می شود.
قسمت خروجی :
بعد از برش ، لوله از قسمت خروجی خط خارج می شود.
قسمت شماره زنی لوله :
شماره لوله در انتهای لوله مارک می شودکه شامل موارد ذیل است :
تولید کننده
اندازه
ضخامت و گرید فولاد
شماره لوله
سال/هفته/روز تولید
قسمت تخلیه پودر از داخل لوله :
به وسیله این ماشین پودر جمع شده در خلال پروسه جوش از داخل لوله خارج می شود.
قسمت پخ زدن دو سر لوله :
تمامی سر های لوله ها به صورت زیر پخ داده می شوند :
زاویه ۳۰º + ۵°
ریشه ۰٫۸-۲٫۴mm
قسمت تست هیدرو استاتیک :
انجام تست هیدرواستاتیک مطابق با شرایط استاندارد در آخرین مرحله . به مرور زمان با گسترش شهر نشيني سهم لولههاي فولادي در انتقال سيالات از جمله گاز و پسابهاي خانگي و صنعتي وسعت پيدا کرد، قريب به ۷۵% منابع انرژي در مناطق دور از بازار مصرف واقع ميباشد. لولهها و شبكههاي پر فشار انتقال نفت و گاز اقتصاديترين و امنترين راه جهت انتقال منابع انرژي از سايت توليد به مصرفكننده نهايي است. در طرح حاضر به بررسی میزان تولید انواع لولههای فولادی و همچنین به ارائه آمار واردات و صادرات محصول، بررسی های فنی، تجزیه تحلیل مالی و نسبت های سودآوری و… پرداخته میشود.
بازار محصول لوله اسپیرال
در زمینه تولید محصولات فولادی مثل لولههای اسپیرال صادراتی به دلیل امتیازات موجود در کشور برای تولید کالای انرژی بر (سوخت ارزان، کارگر ارزان، مواد اولیه داخلی و نزدیکی به بازارهای مصرف سهل الوصول) محدودیتی برای احداث کارخانه جدید بر مبنای صد در صد صادرات تولید وجود ندارد. چنانچه سرمایهگذار جدیدی علاقه مند به سرمایهگذاری در زمینه انواع این لولهها با قطر بالا از گروه محصولات تولیدی باشد میبایستی حتماً دارای تکنولوژی و ماشینآلات اروپایی یا حداقل چینی باشد تا بتواند محصول با کیفیت تولید نماید. تا بتواند بازار مناسبی داشته باشد.
چک لیست شاخص های کلیدی سرمایه گذاری – خلاصه بررسی فنی، مالی و بازار لوله های اسپیرال
ظرفیت تولید سالیانه : 120 هزار تن
مساحت زمین موردنیاز : 90,000 مترمربع
زیربنای کل : 70,000 مترمربع
تعداد نیروی انسانی مورد نیاز : 165 نفر
میزان سرمایه گذاری ثابت : 4,060 میلیارد تومان (20300 هزار دلار)
ارزش ماشین آلات و تجهیزات : 2,380 میلیارد تومان (11900 هزار دلار)
هزینه زمین و زیرساخت : 980 میلیارد تومان (4900 هزار دلار)
سرمایه در گردش : 580 میلیارد تومان (2900 هزار دلار)
دوره بازگشت سرمایه : 2.8 سال
نرخ بازده داخلی (IRR) : 24 درصد
حاشیه سود تقریبی : 18 درصد
ارزش افزوده تولید : 32 درصد
سهم بازار هدف (داخلی) : 11 درصد
میزان اشتغال زایی مستقیم و غیرمستقیم : 165 نفر
نتیجه گیری نهایی طرح تولید لولههای اسپیرال از نگاه پارس رابین
طرح تولید لولههای اسپیرال از منظر فنی، مالی و بازار، یک پروژه صنعتی بزرگمقیاس و راهبردی محسوب میشود که بهدلیل نیاز گسترده بخش آب، فاضلاب، انتقال سیالات، زیرساخت شهری و پروژههای عمرانی، از تقاضای پایدار و قابل اتکا برخوردار است. ظرفیت تولید سالیانه 120 هزار تن نشان میدهد که طرح در مقیاس قابل توجهی طراحی شده و میتواند سهم مؤثری در تأمین نیاز بازار داخلی داشته باشد. سطح سرمایهگذاری ثابت، هزینه تجهیزات و زیرساخت، و همچنین نیاز به نیروی انسانی تخصصی، این پروژه را در زمره طرحهای سرمایهبر اما دارای توجیه صنعتی مناسب قرار میدهد. نرخ بازده داخلی 24 درصد در کنار دوره بازگشت سرمایه قابل قبول، نشانهای از جذابیت اقتصادی طرح است. با توجه به وابستگی محدود به فناوریهای پیچیده، امکان بومیسازی بخشی از فرآیند و ارزش افزوده مناسب محصول، اجرای این طرح میتواند برای سرمایهگذاران صنعتی، گزینهای جدی و آیندهدار باشد. تمرکز بر کیفیت تولید، استانداردهای فنی، تأمین پایدار مواد اولیه و شبکه فروش مؤثر، کلید موفقیت و سودآوری پایدار این واحد خواهد بود.

در صورت تمایل به تهیه طرح توجیهی یا مطالعات امکانسنجی اینجا کلیک نمایید و فرم درخواست را تکمیل فرمائید. کارشناسان ما در اسرع وقت با شما تماس میگیرند. شماره تلفنهای 05632457004 و 05632457300 پاسخگو میباشند.

رزومه شرکت مهندسین مشاور پارس رابین
ما بعنوان یک مشاور سرمایهگذاری میتوانیم به همه کسب و کارهای قانونی و مشروع در مقیاس صنایع متوسط و بزرگ کمک کنیم. با این همه، در برخی از صنایع خاص ممکن است ما بهترین انتخاب نباشیم. ما خوشحال میشویم مشخصات پروژه شمارا بدانیم؛ در صورت عدم تناسب به صورت محرمانه به شما اعلام میکنیم.
درصورت تمايل به اين مطلب امتياز دهيد:











دیدگاه خود را ثبت کنید