
طرح ریخته گری لاست فوم
- 25 مرداد 1400
- 0
- بازدیدها: 1,350
- دسته بندی:
طرح ریخته گری لاست فوم
ریخته گری به روش لاست فوم (به انگلسیس: Lost-foam casting) روشی جدید در تولید قطعات ریخته است که از سال ۱۹۶۰ در حال گسترش است. اگرچه استفاده از این روش در دیگر بخشهای ریختهگری به عنوان یک فناوری کامل به یک رؤیا شبیه است اما از این روش در ریختهگری آلومینیومی، چدن خاکستری و داکتیل استفاده میشود.
روش ریختهگری با مدل فومی یکبار مصرف، گونهای از فرآیندهای ریخته گری با مدلهای تبخیر شونده است. این روش بسیار شبیه به روشریخته گری دقیق است، با این تفاوت که در آن به جای موم از فوم استفاده میشود. برتری اصلی این روش نسبت به ریختهگری دقیق (با موم) حذف مرحله ذوب و خارج کردن موم از قالب است. این کار با بهرهگیری از دمای ذوب و چگالی بسیار پایین فوم میسر میشود.
این روش بسیار شبیه به روش ریخته گری دقیق Investment Casting است، با این تفاوت که در آن به جای موم از فوم استفاده میشود. برتری اصلی این روش نسبت به ریختهگری دقیق (با موم) حذف مرحله ذوب و خارج کردن موم از قالب است. این کار با بهرهگیری از دمای ذوب و چگالی بسیار پایین فوم میسر میشود.
تاریخچه لاست فوم
روش ریختهگری با فوم تبخیرشونده در اوایل دهه پنجاه میلادی توسط مجسمهساز کانادایی، آرماند ویلنکورت (به انگلیسی: Armand Vaillancourt) اختراع شدهاست. مزایای این روش در اواسط دهه ۱۹۸۰ میلادی توسط جنرال موتورز به عموم شناسانده شد؛ هنگامیکه اعلام شد از این روش در خط تولید خودروی جدید آن، ساترن استفاده خواهد شد. نخستینبار جنرال موتورز از این روش برای تولید تمام بلوک سیلندرها، سرسیلندرها، میل لنگها، دیفرانسیلها، و جعبه های انتقال قدرت استفاده میکرده است.
مزایای لاست فوم
این فرآیند برای ریخته گری های بسیار پیچیده که معمولاً به ماهیچه نیازمندند، بسیار سودمند است. این روش همچنین از لحاظ ابعادی بسیار دقیق است. به دلیل پایین آوردن سرعت سرد شدن و تاب برداشتن، ترکهای سطحی نیز کم می شود. صافی سطحی عالی را حفظ میکند و قابلیت تولید قطعات با شیب منفی را دارا می باشد. ساخت قطعات پیچیده که به صورت یک تکه قابل ساخت نیستند به وسیله این روش امکان پذیر می شود به این دلیل که می توان قسمتهای مختلف یک شکل و راه گاه های آن را به صورت جدا ساخته و سپس به وسیله چسب آنها را سرهم کرد.
دیگر مزایای این روش شامل حذف سطح جدایش کاهش اتلاف مواد اولیه و سریع و ارزان بودن مدل فومی است. برای ساخت قطعات با تعداد بالا می توان آن ها را به صورت خوشه هایی سرهمبندی کرد که این کار به کم کردن مراحل پوشش دهی و قالبگیری و افزایش بازده میانجامد. یکی از مزایای اصلی این روش استفاده از ماسه بدون چسب است. این ماسه به راحتی قابل بازیافت بوده از کانالهای قطعه به راحتی خارج شده و میزان آلودگی محیط زیست را نیز کاهش می دهد.
این روش به دلیل داشتن مراحل کمتر نسبت به ریخته گری دقیق از لحاظ اقتصادی به صرفه تر است و لذا قیمت تمام شده محصولات پایین تر خواهد بود.
کاربردهای لاست فوم
بدلیل امکان تولید قطعات حجیم، پیچیده و سبک لاست فوم در صنایع خودروسازی، کشتی سازی، قطعه سازی و هوا و فضا کاربرد دارد و کاربرد آن رو به فزونی است.
کد آیسیک مرتبط با صنعت تولید لاست فوم
کد آیسیک مخفف International Standard Industrial Classification (سیستم بین المللی طبقه بندی استاندارد صنایع) است. کد گذاری به عنوان روش ساده و دقیق برای تعیین هویت کالا، قطعات ، مدارک و اموال ، سالها است که در سطح شرکت هاو زنجیره های تأمین مورد استفاده قرار می گیرد.
ریخته گری لاست فوم 2731512308
کد تعرفه گمرکی مرتبط با صنعت تولید لاست فوم
تعرفه یا به عبارت دیگری(TARIFF) یک نوع معیار رقمی و یا عددی می باشد برای شناسی و تعیین جایگاه کالا در ترخیص کالا .
تعرفه گمرکی میزان حقوق ورودی قابل پرداخت برای ورود کالا می باشد.تعرفه گمرکی در بستر تاریخ مبتنی بر سیستم و روش های خاصی از قبیل اداره گمرک،آمار،حمل و نقل،بیمه و غیره طراحی و مورد استفاده قرار می گیرد.

فرایند ریختهگری لاست فوم
1.قالب فلزی
معمولا قالب فلزی یک قالب آلومینیومی تراش خورده میباشد که در این روش از قالب ماده استفاده میشود و الگوی فوم توسط آن تولید می شود. این تجهیزات کاملاً تخصصی هستند و باید توسط تولیدکنندگان باتجربه و آشنا به تجهیزات و نیازهای تولیدکنندگان فوم و ریخته گران تولید و ساخته شوند. بیشتر تجهیزات الگوهای لاست فوم با ابزارهای قالبگیری دائمی و قالب های تحت فشار مقایسه می شوند. برای مثال انتظار میرود که یک قالب فلزی لاست فوم، 3 تا 4 برابر چرخه عمر ابزارهای قالبگیری دائمی یا تحت فشار، مورد استفاده قرار گیرد.
2.مدل سازی
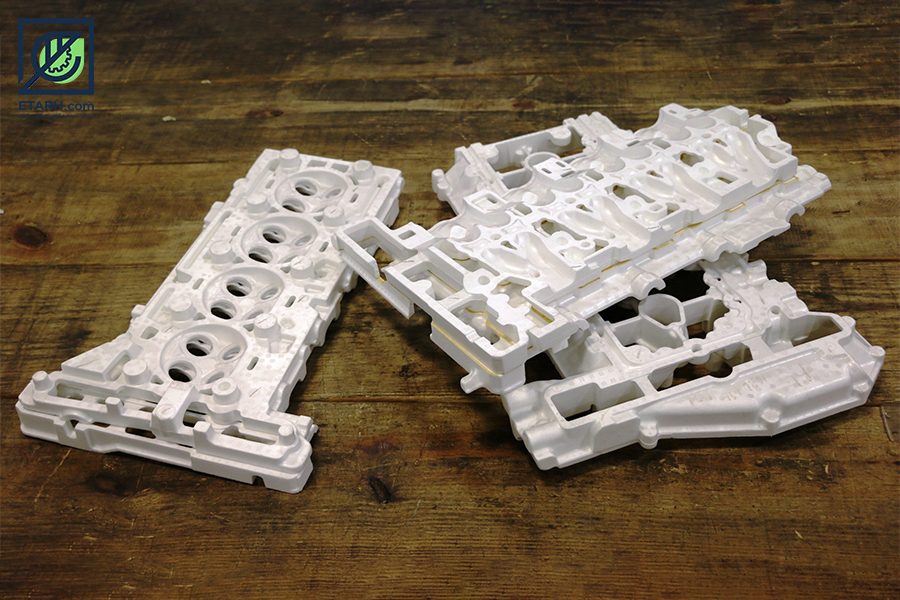
اولین مرحله تولید الگوی فوم و سیستم ورودی می باشد. روند ساخت الگو وابسته به تعداد قطعات تولید شده، می تواند متفاوت باشد. در بیشتر موارد، این الگو از جنس پلی استایرن (2.5٪ پلی استایرن و 97.5٪ هوا) در قالب بسته ساخته می شود. این الگو را می توان با رایزرها و راهگاهی که از قبل در جای خود قرار گرفته، قالب بندی کرد و یا می توان آن را به صورت مونتاژ (قسمت های مختلف چسبانده شده بهم) تولید کرد. در روند ساخت الگو، دقت بسیار زیادی مورد نیاز است زیرا کیفیت و قابلیت اطمینان محصول نهایی را این مرحله تعیین می کند. تکنیک های ساخت الگوها عبارتند از: قالب تحت فشار بسته، تهییه الگو از طریق مونتاژ قسمت های مختلف و ماشینکاری الگو ساخته شده از قطعه جامد پلی استایرن.
3.پوشش
سیستم ورودی و الگو (قالب یکپارچه یا از قسمت های مختلف مونتاژ شده) به هم چسبانده می شوند که خوشه نامیده می شود. این خوشه اکنون با یک پوشش نسوز با قابلیت نفوذ پذیری پوشانده شده و در شرایط بسیار کنترل شده خشک می شود. پوسته ای سخت و توده خارجی برای محافظت در اطراف الگو شکل می گیرد. این پوشش بسیار شبیه به همان چیزی است که در ریخته گری موم از دست رفته دیده می شود. تولید کنندگان بسته به نیازهای خود برای محصول نهایی و به ویژه پوشش مورد نظر، از مواد مختلف پوششی استفاده می کنند.
4.ماسه
خوشه خشک و پوشش داده شده اکنون در یک جریان از شن و ماسه قرار داده میشود که به منظور ایجاد تراکم مناسب، مرتباً لرزانده میشود تا الگویی را در شن از خود به جا بگذارد.
5.ذوب ریزی
اکنون فلز مذاب از راهگاه ریخته می شود، که این سیستم وظیفه هدایت فلز مذاب را به سمت خوشه دارد. فلز مذاب باعث می شود الگوی ساخته شده در مرحله اول بلافاصله بخار شود و از بین برود. ریختن تا زمان پر شدن قالب ادامه خواهد داشت و در مواردی که از رایزر استفاده نمی شود، نهایت دقت در ریختن مقدار صحیح و مناسب مذاب باید صورت گیرد.
پس از پر شدن قالب، به آن زمان می دهیم تا مواد مذاب، جامد شوند. پس از انجماد، قالب شنی شکسته می شود، و رایزر و سیستم ورودی برداشته و خارج می شوند و برای ریخته گری یا تولید بعدی کنار گذاشته و استفاده میشوند.
6.پس-فرآیندها
سپس محصول نهایی در صورت لزوم تحت عملیات حرارتی قرار میگیرد و یا عملیات های اصلاحی دیگری مانند آنچه در سایر فرآیندهای ریخته گری مشاهده و انجام می شود، بر روی آن انجام خواهد شد.
وضعیت واردات و صادرات لاست فوم
با جستجو در اطلاعات گمرک تا امروز تعرفه گمرکی اختصاصی به این محصول اختصاص نیافته لذا میزان واردات و صادرات آن نا مشخص میباشد.
پیش بینی وضعیت سرمایه گذاری طرح ریخته گری لاست فوم
ظرفیت تولید سالیانه : 10 هزار مترمکعب
نرخ برابری دلار : 25000 تومان
مساحت زمین موردنیاز : 3500 مترمربع
مساحت زیر بنا : 1100 مترمربع
تعداد نیروی انسانی مورد نیاز : 25 نفر
میزان سرمایه گذاری ثابت : 11.5 میلیارد تومان (بدون احتساب هزینه زمین)
ارزش ماشين آلات و تجهيزات : 6 میلیارد تومان
نرخ بازده داخلی در سال مبنا : 28 درصد
درصورت تمايل به اين مطلب امتياز دهيد:











دیدگاه خود را ثبت کنید