طرح احداث کارخانه اسید شویی ورق های فولادی
- 26 مهر 1405
- 0
- بازدیدها: 6
- دسته بندی:
معرفی طرح توجیهی احداث کارخانه اسیدشویی ورقهای فولادی
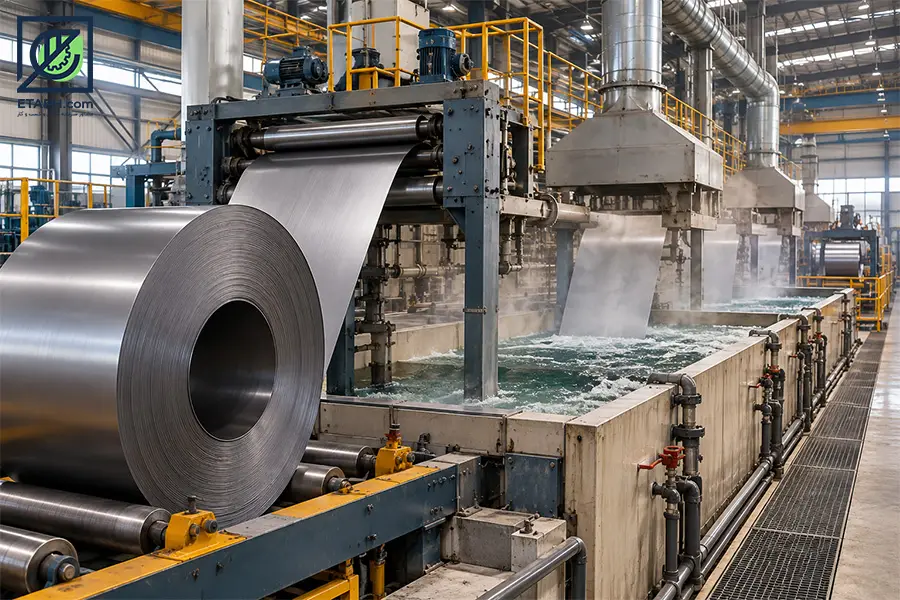
طرح احداث کارخانه اسیدشویی ورقهای فولادی با هدف ایجاد واحدی صنعتی برای پاکسازی سطح ورقهای فولادی از پوستههای اکسیدی، زنگزدگی و آلودگیهای ناشی از فرآیند تولید و نورد گرم اجرا میشود. در این فرآیند، سطح ورق با استفاده از محلولهای اسیدی کنترلشده مورد عملیات شیمیایی قرار میگیرد تا لایههای اکسیدی از بین بروند و محصول برای انجام فرآیندهای بعدی آماده شود. اسیدشویی یکی از مراحل مهم آمادهسازی سطح در زنجیره فرآوری فولاد محسوب میشود و نقش مؤثری در بهبود کیفیت سطحی و افزایش قابلیت استفاده از ورق در صنایع پاییندستی دارد.
کارخانه اسیدشویی ورقهای فولادی میتواند با هدف ارائه خدمات فرآوری به تولیدکنندگان و مصرفکنندگان فولاد یا با رویکرد خرید ورق خام، انجام عملیات اسیدشویی و عرضه محصول نهایی فعالیت کند. انتخاب نوع فعالیت، ظرفیت تولید، فناوری خط اسیدشویی و سطح اتوماسیون تجهیزات، از عوامل تعیینکننده در طراحی فنی و ساختار اقتصادی این واحد صنعتی هستند. محصولات تولیدی این کارخانه قابلیت استفاده در صنایع خودروسازی، تولید لوله و پروفیل، ساخت قطعات فلزی، تجهیزات صنعتی و سایر بخشهایی را دارند که به ورق فولادی با سطح تمیز و آماده فرآوری نیازمندند.
اجرای این طرح مستلزم تأمین تجهیزات تخصصی، زیرساختهای مناسب صنعتی، مواد شیمیایی مصرفی و نیروی انسانی آموزشدیده است. همچنین طراحی سیستمهای کنترل فرآیند، تهویه و جمعآوری بخارات اسیدی، تصفیه پساب و مدیریت پسماندهای شیمیایی باید متناسب با ظرفیت کارخانه انجام شود. بررسی بازار مصرف، دسترسی به مواد اولیه، هزینههای سرمایهگذاری و بهرهبرداری و رعایت الزامات زیستمحیطی و ایمنی، از محورهای اصلی ارزیابی امکانپذیری احداث کارخانه اسیدشویی ورقهای فولادی به شمار میروند.
بررسی بازار صنعت فولاد و ورقهای فولادی ایران
بر اساس گزارش انجمن جهانی فولاد (World Steel Association)، ایران در سال ۲۰۲۵ حدود ۳۱٫۸ میلیون تن فولاد خام تولید کرده است؛ درحالیکه تولید فولاد خام کشور در سال ۲۰۲۴ حدود ۳۱٫۴ میلیون تن گزارش شده بود. بنابراین، تولید فولاد خام ایران در سال ۲۰۲۵ نسبت به سال قبل حدود ۱٫۴ درصد افزایش داشته است. این آمار نشاندهنده مقیاس قابلتوجه صنعت فولاد کشور است، اما برای تعیین تقاضای واقعی خدمات اسیدشویی باید ترکیب محصولات تولیدی و سهم ورقهای گرم قابلفرآوری نیز بررسی شود.
تحلیل بازار هدف کارخانه
با توجه به حجم تولید فولاد خام ایران، بازار بالقوه این طرح باید در بخش محصولات تخت فولادی و بهویژه ورق گرم قابل اسیدشویی بررسی شود. مشتریان اصلی بالقوه عبارتاند از:
- کارخانههای نورد سرد که به ورق گرم اسیدشوییشده نیاز دارند.
- تولیدکنندگان لوله و پروفیل و قطعات فولادی.
- واحدهای شکلدهی ورق و تولید تجهیزات صنعتی.
- شرکتهای بازرگانی و توزیعکنندگان ورقهای فولادی.
برای تعیین اندازه واقعی بازار به تن در سال، باید آمار اختصاصی تولید ورق گرم، تجارت خارجی ورقهای تخت فولادی و ظرفیت خطوط اسیدشویی فعال استخراج شود. ارقام تولید فولاد خام بهتنهایی برای اعلام میزان تقاضای بازار یا توجیه ظرفیت یک کارخانه جدید کافی نیستند.
مواد اولیه و ملزومات مصرفی کارخانه اسیدشویی ورقهای فولادی
ماده اولیه اصلی در کارخانه اسیدشویی، ورق فولادی گرم یا ورق سیاه است که برای حذف پوستههای اکسیدی سطح آن تحت عملیات شیمیایی قرار میگیرد. انتخاب نوع ورق ورودی به مشخصات فنی محصول، ضخامت، عرض، گرید فولاد و نیاز مشتریان بستگی دارد. در واحدهایی که خدمات اسیدشویی ارائه میکنند، ورق متعلق به مشتری وارد خط فرآوری میشود؛ اما در کارخانههایی که محصول نهایی را به فروش میرسانند، تأمین ورق خام بخش مهمی از هزینه مواد اولیه و سرمایه در گردش را تشکیل میدهد.
محلول اسیدی از مهمترین مواد مصرفی این فرآیند است. اسید کلریدریک و اسید سولفوریک از مواد شیمیایی مورد استفاده در اسیدشویی فولاد هستند و انتخاب میان آنها به طراحی خط، شرایط عملیاتی، کیفیت مورد انتظار و هزینههای تأمین و بازیافت بستگی دارد. غلظت محلول، دمای عملیاتی، مدت تماس با سطح ورق و میزان آلودگی محلول باید کنترل شود تا پوستههای اکسیدی بهخوبی حذف شوند و از خوردگی بیش از حد فلز پایه جلوگیری شود. در خطوط صنعتی، تجهیزات کنترل غلظت و دما و سامانههای گردش محلول به مدیریت مصرف اسید کمک میکنند.
آب صنعتی برای آبکشی ورقها و شستوشوی تجهیزات، مواد خنثیکننده برای تصفیه جریانهای اسیدی و مواد کمکی موردنیاز سیستمهای تصفیه پساب نیز در فهرست ملزومات بهرهبرداری قرار میگیرند. بسته به مشخصات محصول و شرایط نگهداری، ممکن است از روغن محافظ سطحی برای کاهش احتمال زنگزدگی پس از اسیدشویی استفاده شود. همچنین مواد مصرفی تجهیزات، قطعات مقاوم در برابر خوردگی، مواد موردنیاز نگهداری و تعمیرات و اقلام ایمنی کارکنان باید در برنامه تأمین کارخانه لحاظ شوند. مقدار مصرف هر یک از این اقلام به ظرفیت خط، فناوری انتخابشده، کیفیت ورق ورودی و میزان بازیافت مواد شیمیایی وابسته است.
فرآیند تولید و مراحل عملیاتی اسیدشویی ورقهای فولادی
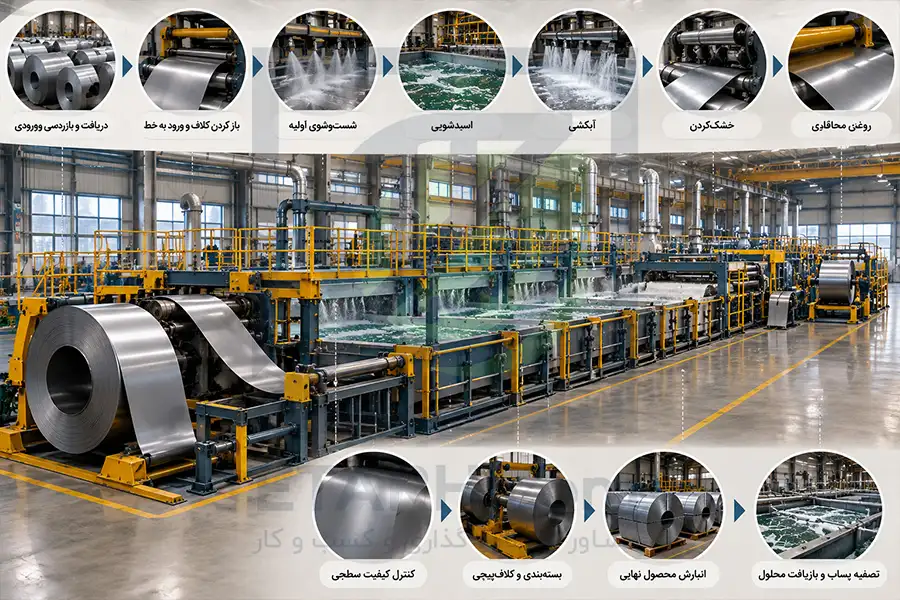
فرآیند اسیدشویی ورقهای فولادی با دریافت و بازرسی ورقهای ورودی آغاز میشود. در این مرحله، مشخصات ورق شامل ضخامت، عرض، نوع فولاد و وضعیت سطحی بررسی میشود تا شرایط مناسب برای ورود به خط فرآوری تعیین شود. در خطوط پیوسته، ورق بهصورت نوار از بخشهای مختلف تجهیزات عبور میکند و در خطوط ناپیوسته، ورقها یا دستههای ورق بهصورت مرحلهای تحت عملیات قرار میگیرند. طراحی خط و تجهیزات انتقال باید بهگونهای باشد که جابهجایی ورقها با حداقل آسیب سطحی و توقف عملیاتی انجام شود.
در مرحله اصلی، ورق فولادی با محلول اسیدی کنترلشده تماس پیدا میکند تا پوستههای اکسیدی و لایههای ناخواسته سطحی حل شده و از سطح فلز جدا شوند. نوع اسید، غلظت محلول، دمای فرآیند و مدت تماس با ورق بر اساس مشخصات فولاد و فناوری خط تنظیم میشود. در این مرحله، کنترل شرایط عملیاتی اهمیت زیادی دارد؛ زیرا اسیدشویی ناکافی میتواند موجب باقیماندن پوستههای اکسیدی شود و تماس بیش از حد با محلول اسیدی نیز ممکن است به سطح فلز آسیب برساند. برای افزایش یکنواختی فرآیند، گردش محلول و پایش مستمر پارامترهای عملیاتی در نظر گرفته میشود.
پس از پایان عملیات اسیدشویی، ورق وارد مرحله آبکشی میشود تا باقیمانده اسید و محصولات واکنش از سطح آن حذف شوند. سپس، ورق بر اساس طراحی خط خشک شده و در صورت نیاز، یک لایه روغن محافظ روی آن اعمال میشود تا احتمال زنگزدگی در زمان انبارداری و حملونقل کاهش یابد. در ادامه، کنترل کیفیت سطحی انجام میشود و محصول از نظر یکنواختی پاکسازی، وجود لکه، خوردگی موضعی و انطباق با مشخصات سفارش بررسی میشود. در نهایت، ورقها یا کلافهای فرآوریشده برای بستهبندی، انبارش و ارسال به مشتری آماده میشوند. همزمان با این مراحل، محلولهای مصرفشده، آب شستوشو و جریانهای حاوی اسید و فلز باید در سامانههای مناسب جمعآوری و تصفیه یا بازیافت شوند.
ماشینآلات و تجهیزات موردنیاز کارخانه اسیدشویی ورقهای فولادی
1. سیستم بازکننده کلاف (Uncoiler): برای بازکردن کلافهای فولادی و ورود نوار ورق به خط اسیدشویی.
2. سیستم جمعکننده کلاف (Recoiler): برای جمعآوری مجدد ورق فرآوریشده و آمادهسازی آن جهت بستهبندی و حمل.
3. غلتکهای هدایت و انتقال ورق: برای هدایت یکنواخت ورق در طول خط و کنترل مسیر حرکت آن.
4. مخازن اسیدشویی: برای تماس کنترلشده ورق فولادی با محلول اسیدی و حذف پوستههای اکسیدی سطح.
5. پمپهای انتقال و گردش اسید: برای انتقال محلول اسیدی و ایجاد گردش مناسب در مخازن فرآیندی.
6. لولهها، شیرآلات و اتصالات مقاوم به خوردگی: برای انتقال ایمن اسید و سایر محلولهای مورد استفاده در خط.
7. سیستم کنترل غلظت و دمای اسید: برای پایش و تنظیم شرایط عملیاتی و حفظ کیفیت اسیدشویی.
8. واحد آبکشی ورق: برای حذف باقیمانده اسید و محصولات واکنش از سطح فولاد پس از اسیدشویی.
9. واحد خشککن ورق: برای حذف رطوبت سطحی پیش از روغنکاری یا بستهبندی.
10. سیستم روغنکاری محافظ: برای ایجاد لایه محافظ روی ورق و کاهش احتمال زنگزدگی در زمان انبارداری و حملونقل.
11. سیستم بازیافت یا احیای اسید: برای بازیابی محلول اسیدی مصرفشده، در صورت توجیه فنی و اقتصادی.
12. تجهیزات حملونقل داخلی: شامل جرثقیل سقفی و لیفتراک برای جابهجایی کلافهای فولادی و مواد اولیه.
13. تجهیزات کنترل کیفیت: شامل ابزارهای بررسی کیفیت سطحی، ضخامتسنج و تجهیزات اندازهگیری موردنیاز برای ارزیابی محصول.
14. سیستم تهویه و جمعآوری بخارات اسیدی: برای کنترل بخارات ناشی از مخازن و بهبود شرایط ایمنی محیط کار.
15. تجهیزات تصفیه پساب صنعتی: برای تصفیه آب شستوشو و جریانهای آلوده به اسید و فلزات پیش از دفع یا استفاده مجدد.
16. تجهیزات آزمایشگاهی و کنترل محلول: برای بررسی غلظت اسید، شرایط محلول و پارامترهای مؤثر بر کیفیت فرآیند.
17. تجهیزات تعمیرات و نگهداری: شامل ابزارهای فنی، قطعات یدکی و ملزومات تعمیر و سرویس دورهای ماشینآلات.
18. تجهیزات انبارداری و بستهبندی: برای نگهداری کلافهای ورودی و خروجی، آمادهسازی سفارشها و محافظت از محصولات نهایی.
ساختمانها و فضاهای موردنیاز کارخانه اسیدشویی ورقهای فولادی
ساختمانها و فضاهای موردنیاز کارخانه اسیدشویی ورقهای فولادی باید متناسب با ظرفیت تولید، ابعاد تجهیزات، مسیر حرکت کلافها و الزامات ایمنی و زیستمحیطی طراحی شوند. بخش اصلی مجموعه به سالن تولید اختصاص دارد که خط اسیدشویی، تجهیزات انتقال ورق، مخازن فرآیندی و سامانههای آبکشی و خشککردن را در خود جای میدهد. در کنار سالن تولید، انبارش کلافهای ورودی و محصولات نهایی، انبار مواد شیمیایی، بخش نگهداری و تعمیرات و تأسیسات زیربنایی نیز باید پیشبینی شود.
انبار مواد شیمیایی باید با در نظر گرفتن الزامات نگهداری اسیدها، تهویه مناسب، کف مقاوم در برابر خوردگی و تجهیزات کنترل نشت طراحی شود. همچنین، فضای اختصاصی برای تصفیه پساب صنعتی و مدیریت پسماندهای حاصل از فرآیند ضروری است. جانمایی این بخشها باید بهگونهای باشد که انتقال مواد شیمیایی، جمعآوری پساب و دسترسی به تجهیزات تعمیراتی بدون ایجاد تداخل با مسیر جابهجایی ورقهای فولادی انجام شود.
بخش اداری و رفاهی کارخانه نیز شامل دفتر مدیریت، واحدهای مالی و اداری، اتاق کنترل خط، آزمایشگاه کنترل کیفیت، رختکن، سرویسهای بهداشتی و فضای استراحت کارکنان خواهد بود. علاوه بر این، محوطهسازی صنعتی، مسیرهای تردد خودروهای سنگین، محل بارگیری و تخلیه کلافها، شبکه جمعآوری آبهای سطحی و فضای مناسب برای توسعه احتمالی آینده باید در طرح جانمایی لحاظ شوند. مساحت نهایی هر بخش پس از تعیین ظرفیت اسمی، نوع خط اسیدشویی، تعداد شیفتهای کاری و مشخصات فنی تجهیزات قابل محاسبه خواهد بود.
تأسیسات و زیرساختهای کارخانه اسیدشویی ورقهای فولادی باید متناسب با ظرفیت تولید و مشخصات فنی خط طراحی شوند. برق صنعتی، آب موردنیاز فرآیند، تهویه و کنترل بخارات اسیدی، تصفیه پساب و مدیریت مواد شیمیایی از مهمترین بخشهای زیرساختی این واحد هستند. طراحی مناسب این بخشها به حفظ کیفیت تولید، افزایش ایمنی کارکنان و کاهش هزینههای بهرهبرداری کمک میکند.
| عنوان | مساحت (مترمربع) | توضیحات |
|---|---|---|
| سالن تولید و ماشینکاری | ۸۰۰ | کف بتن سخت صنعتی و سقف ۱۰ متر |
| بخش مونتاژ مکانیکی، برقی و هیدرولیک | ۴۵۰ | محیط تمیز با پوشش اپوکسی آنتیاستاتیک |
| آزمایشگاه کنترل کیفیت و کالیبراسیون | ۱۵۰ | کنترل دما و جلوگیری از ارتعاش |
| انبار قطعات و محصولات | ۴۰۰ | قفسهبندی استاندارد و دسترسی به بارانداز |
| ساختمان اداری، مهندسی و رفاهی | ۳۰۰ | ساختمان دوطبقه با اسکلت بتنی یا فلزی |
| مجموع زیربنای مسقف | ۲٬۱۰۰ | مساحت کل زمین: ۳٬۵۰۰ مترمربع، شامل محوطهسازی و مسیر تردد |
ظرفیت و مشخصات فنی تأسیسات باید بر اساس ظرفیت اسمی خط، میزان مصرف آب و انرژی، نوع اسید مصرفی و الزامات زیستمحیطی تعیین شود. همچنین، استفاده از تجهیزات مقاوم به خوردگی و پیشبینی امکانات کنترل نشت و شرایط اضطراری در طراحی کارخانه ضروری است.
کنترل کیفیت و استانداردهای محصول در کارخانه اسیدشویی ورقهای فولادی
کنترل کیفیت در کارخانه اسیدشویی ورقهای فولادی با هدف اطمینان از حذف مناسب پوستههای اکسیدی، حفظ سلامت سطح فلز پایه و انطباق محصول با مشخصات فنی مشتریان انجام میشود. کیفیت محصول نهایی به عواملی مانند وضعیت اولیه ورق، نوع و غلظت محلول اسیدی، دمای فرآیند، مدت تماس با اسید و عملکرد مراحل آبکشی و خشککردن وابسته است. تنظیم صحیح این پارامترها به تولید ورقهایی با سطح یکنواخت و آماده برای فرآیندهای بعدی کمک میکند.
در بخش کنترل کیفیت، ورقهای اسیدشوییشده از نظر وجود پوستههای باقیمانده، لکههای سطحی، خوردگی موضعی، تغییر رنگ و آثار ناشی از شستوشوی نامناسب بررسی میشوند. همچنین، در صورت نیاز مشتری یا الزامات فنی محصول، مشخصاتی مانند ضخامت ورق، عرض نوار، وضعیت سطح و میزان روغن محافظ کنترل میشود. پایش غلظت و دمای محلول اسیدی و بررسی کیفیت آب شستوشو نیز از اقدامات مهم برای جلوگیری از افت کیفیت و کاهش ضایعات تولیدی است.
برای اجرای مؤثر برنامه کنترل کیفیت، کارخانه باید به تجهیزات اندازهگیری مناسب، دستورالعملهای بازرسی، روشهای ثبت نتایج و نیروی انسانی آموزشدیده مجهز باشد. معیارهای پذیرش محصول باید بر اساس سفارش مشتری، مشخصات فنی ورق و استانداردهای مرتبط تعیین شوند. ثبت اطلاعات هر محموله، ردیابی شرایط فرآیند و بررسی علل بروز عیوب نیز به بهبود مستمر کیفیت، کاهش دوبارهکاری و افزایش رضایت مشتریان کمک میکند.
الزامات ایمنی، بهداشت و محیطزیست کارخانه اسیدشویی ورقهای فولادی
واحد اسیدشویی ورقهای فولادی به دلیل استفاده از اسیدهای خورنده، تولید مه اسیدی و ایجاد پساب حاوی ترکیبات فلزی، به سیستمهای کنترلی مشخص در بخش ایمنی و محیطزیست نیاز دارد. در صورت استفاده از اسید سولفوریک، سازمان ایمنی و بهداشت شغلی آمریکا (OSHA) حد مجاز مواجهه میانگین وزنی ۸ ساعته را ۱ میلیگرم بر مترمکعب هوا تعیین کرده است. مؤسسه ملی ایمنی و بهداشت شغلی آمریکا (NIOSH) نیز همین مقدار را بهعنوان حد مواجهه توصیهشده اعلام کرده و غلظت ۱۵ میلیگرم بر مترمکعب را بهعنوان سطح خطر فوری برای جان یا سلامت (IDLH) گزارش میکند. این مقادیر مرجع فنی بینالمللی هستند و جایگزین بررسی حدود قانونی لازمالاجرا در ایران نمیشوند.
در بخش پساب، استاندارد خروجی فاضلاب سازمان حفاظت محیطزیست ایران با شماره ابلاغیه ۱۵۲۷-۳۲ بهعنوان مرجع قانونی مطرح است. مقادیر متداول گزارششده برای تخلیه به آبهای سطحی شامل pH بین ۶٫۵ تا ۸٫۵، آهن حداکثر ۳ میلیگرم بر لیتر، مواد جامد معلق (TSS) حداکثر ۴۰ میلیگرم بر لیتر، BOD₅ حداکثر ۳۰ میلیگرم بر لیتر و COD حداکثر ۶۰ میلیگرم بر لیتر است. این اعداد باید هنگام طراحی نهایی با آخرین ضوابط قابل اعمال، نوع آب پذیرنده و مجوز محیطزیستی محل پروژه تطبیق داده شوند.
| پارامتر کنترلی | حد مرجع | واحد |
|---|---|---|
| pH پساب خروجی | ۶٫۵ تا ۸٫۵ | بدون واحد |
| آهن (Fe) | حداکثر ۳ | میلیگرم بر لیتر |
| مواد جامد معلق (TSS) | حداکثر ۴۰ | میلیگرم بر لیتر |
| اکسیژنخواهی بیوشیمیایی (BOD₅) | حداکثر ۳۰ | میلیگرم بر لیتر |
| اکسیژنخواهی شیمیایی (COD) | حداکثر ۶۰ | میلیگرم بر لیتر |
برای کارخانه اسیدشویی، صرفاً کنترل pH کافی نیست؛ زیرا پساب میتواند علاوه بر اسید باقیمانده، حاوی آهن محلول و ذرات اکسیدی باشد. به همین دلیل، طراحی تصفیهخانه باید بر مبنای دبی پساب، غلظت واقعی آلایندهها و آزمونهای نمونه پساب انجام شود. مراحل متداول تصفیه شامل متعادلسازی جریان، خنثیسازی کنترلشده، رسوبدهی فلزات، جداسازی لجن و پایش کیفیت پساب خروجی است. لجن تولیدشده نیز باید از نظر ویژگیهای شیمیایی و طبقهبندی پسماند بررسی و مطابق ضوابط مربوط مدیریت شود.
در بخش ایمنی شغلی نیز لازم است مواجهه کارکنان با مه اسیدی با نمونهبرداری هوا و ارزیابی بهداشت حرفهای پایش شود. برای اسید سولفوریک، حد مواجهه ۸ ساعته OSHA برابر ۱ میلیگرم بر مترمکعب و مقدار IDLH برابر ۱۵ میلیگرم بر مترمکعب است. این ارقام معیارهای مرجع بینالمللیاند و باید در کنار حدود قانونی ایران و ارزیابی ریسک اختصاصی کارخانه استفاده شوند.
مکانیابی و معیارهای انتخاب محل احداث کارخانه اسیدشویی ورقهای فولادی
انتخاب محل احداث کارخانه اسیدشویی ورقهای فولادی باید بر اساس دسترسی به مواد اولیه، نزدیکی به صنایع مصرفکننده، زیرساختهای صنعتی و امکان رعایت الزامات ایمنی و محیطزیست انجام شود. از آنجا که ورقهای فولادی بهصورت کلافهای سنگین حمل میشوند، استقرار کارخانه در شهرکهای صنعتی یا نواحی صنعتی مجهز به مسیرهای مناسب حمل بار میتواند هزینههای لجستیکی را کاهش دهد. نزدیکی به کارخانههای فولادسازی، نورد گرم، نورد سرد و تولیدکنندگان لوله و پروفیل نیز در تأمین ورق خام و دسترسی به مشتریان بالقوه اهمیت دارد.
تأمین برق صنعتی پایدار، دسترسی کافی به آب، امکان دفع یا تصفیه پساب صنعتی و برخورداری از زیرساختهای مناسب برای نگهداری مواد شیمیایی از دیگر معیارهای انتخاب زمین هستند. به دلیل استفاده از اسیدهای خورنده و احتمال ایجاد بخارات اسیدی، محل احداث باید امکان استقرار سیستم تهویه و کنترل آلایندهها، تصفیهخانه پساب، فضای ایمن نگهداری مواد شیمیایی و تجهیزات مقابله با نشت را فراهم کند. همچنین، فاصله مناسب از کاربریهای حساس و سکونتگاهها باید مطابق ضوابط مکانیابی صنعتی و الزامات مرجع محیطزیست تعیین شود.
از نظر اقتصادی، قیمت زمین، هزینه آمادهسازی محوطه، دسترسی به نیروی انسانی متخصص، هزینه حملونقل ورقهای ورودی و خروجی و امکان توسعه آتی کارخانه باید در ارزیابی گزینههای مکانی لحاظ شوند. پیش از نهاییکردن محل پروژه، لازم است ظرفیت زیرساختهای منطقه، امکان تأمین انشعابات، محدودیتهای کاربری زمین و شرایط دریافت مجوزهای صنعتی و محیطزیستی بررسی شود. انتخاب زمین مناسب میتواند ضمن کاهش هزینههای سرمایهگذاری و بهرهبرداری، ریسکهای اجرایی و محدودیتهای توسعه کارخانه را کاهش دهد.
مجوزها و الزامات قانونی احداث کارخانه اسیدشویی ورقهای فولادی
احداث کارخانه اسیدشویی ورقهای فولادی در ایران مستلزم دریافت مجوزهای صنعتی، رعایت ضوابط استقرار واحدهای تولیدی و تأمین الزامات ایمنی و محیطزیست است. در مرحله نخست، متقاضی باید وضعیت مجاز بودن فعالیت در زمین انتخابشده و شرایط استقرار واحد را بررسی کند. مطابق آییننامه ضوابط و معیارهای استقرار واحدها و فعالیتهای صنعتی و تولیدی مصوب ۸ خرداد ۱۳۹۰، استقرار صنایع با توجه به نوع فعالیت و رده زیستمحیطی آنها انجام میشود؛ بنابراین، ردهبندی دقیق کارخانه اسیدشویی باید با توجه به فرآیند، ظرفیت و نظر مرجع ذیصلاح تعیین شود.
مهمترین مجوزهای موردنیاز طرح شامل جواز تأسیس صنعتی، مجوزها و تأییدیههای زیستمحیطی متناسب با رده فعالیت، مجوز ساختوساز و انشعابات زیرساختی و پروانه بهرهبرداری است. جواز تأسیس از مرجع مسئول صدور مجوزهای صنعتی دریافت میشود و پس از آمادهسازی ساختمانها، نصب تجهیزات و فراهمشدن شرایط بهرهبرداری، مراحل قانونی دریافت پروانه بهرهبرداری پیگیری خواهد شد. الزامات دقیق هر مجوز به محل اجرای طرح، نوع مالکیت زمین، ظرفیت تولید و مقررات جاری دستگاههای صادرکننده بستگی دارد؛ ازاینرو، باید پیش از شروع عملیات اجرایی بررسی شوند.
از نظر زیستمحیطی، کارخانه باید ضوابط مربوط به انتشار آلایندههای هوا، تخلیه پساب صنعتی، آلودگی خاک و مدیریت پسماندهای حاصل از فرآیند را رعایت کند. مطابق آییننامه ارزیابی اثرات زیستمحیطی طرحها و پروژههای بزرگ تولیدی، خدماتی و عمرانی، طرحهایی که مشمول ارزیابی زیستمحیطی هستند باید در مرحله امکانسنجی و مکانیابی، گزارش مربوط را برای بررسی و تأیید به مرجع تعیینشده ارائه کنند. همچنین، استانداردهای خروجی فاضلاب سازمان حفاظت محیطزیست و الزامات پایش آلایندگی باید در طراحی سیستم تصفیه پساب و تجهیزات کنترل بخارات اسیدی لحاظ شوند.
شاخصهای اقتصادی طرح احداث واحد اسیدشویی ورق فولادی
نوع فعالیت : اسیدشویی و آمادهسازی سطح ورق فولادی
ظرفیت اسمی فرآوری : 50,000 تن در سال
میزان سرمایهگذاری کل : 350 میلیارد تومان (1,346,154 دلار)
هزینه زمین، ساختمان و محوطهسازی : 55 میلیارد تومان (212,000 دلار)
هزینه ماشینآلات و تجهیزات خط : 180 میلیارد تومان (700,000 دلار)
هزینه تصفیه پساب و کنترل آلایندگی : 25 میلیارد تومان (97,000 دلار)
سرمایه در گردش موردنیاز : 65 میلیارد تومان (250,000 دلار)
هزینه نصب، راهاندازی و مهندسی : 25 میلیارد تومان (96,154 دلار)
دوره بازگشت سرمایه : 4.5 سال
نرخ بازده داخلی (IRR) : 27.5 درصد
حاشیه سود خالص : 10 درصد
جمعبندی طرح احداث واحد اسیدشویی ورق فولادی
طرح احداث واحد اسیدشویی ورق فولادی با ظرفیت اسمی ۵۰ هزار تن در سال و سرمایهگذاری کل برآوردی ۳۵۰ میلیارد تومان (۱٬۳۴۶٬۱۵۴ دلار)، با هدف آمادهسازی سطح ورقهای فولادی و تأمین نیاز صنایع پاییندستی قابل بررسی است. بخش عمده سرمایهگذاری به تأمین ماشینآلات و تجهیزات خط اختصاص دارد و هزینههای زمین، ساختمان، تصفیه پساب، نصب و راهاندازی و سرمایه در گردش نیز در برآورد اولیه لحاظ شدهاند.
با فرض تحقق شرایط پیشبینیشده برای تولید و فروش، دوره بازگشت سرمایه ۴٫۵ سال، نرخ بازده داخلی ۲۷٫۵ درصد و حاشیه سود خالص ۱۰ درصد بهعنوان شاخصهای اولیه طرح در نظر گرفته شدهاند. تحقق این شاخصها به عواملی مانند ظرفیت بهرهبرداری، هزینه اسید و انرژی، قیمت خدمات اسیدشویی، هزینه مدیریت پسماند و میزان تقاضای بازار وابسته است.
در مجموع، اجرای طرح مستلزم بررسی دقیق بازار هدف، دریافت استعلام قیمت تجهیزات، تعیین هزینههای واقعی بهرهبرداری و تدوین جریان نقدی سالانه است تا امکانپذیری اقتصادی پروژه و میزان سودآوری آن با اطمینان بیشتری ارزیابی شود.

در صورت تمایل به تهیه طرح توجیهی یا مطالعات امکانسنجی اینجا کلیک نمایید و فرم درخواست را تکمیل فرمائید. کارشناسان ما در اسرع وقت با شما تماس میگیرند. شماره تلفنهای 05632457004 و 05632457300 پاسخگو میباشند.

رزومه شرکت مهندسین مشاور پارس رابین
ما بعنوان یک مشاور سرمایهگذاری میتوانیم به همه کسب و کارهای قانونی و مشروع در مقیاس صنایع متوسط و بزرگ کمک کنیم. با این همه، در برخی از صنایع خاص ممکن است ما بهترین انتخاب نباشیم. ما خوشحال میشویم مشخصات پروژه شمارا بدانیم؛ در صورت عدم تناسب به صورت محرمانه به شما اعلام میکنیم.
درصورت تمايل به اين مطلب امتياز دهيد:










دیدگاه خود را ثبت کنید