
طرح تولید لوله پلی پروپیلن
- 12 مرداد 1400
- 0
- بازدیدها: 1,294
- دسته بندی:
طرح تولید لوله پلی پروپیلن
لوله های پلی پروپیلن ( Polypropylene ) یا لوله PP در دو رنگ سبز و سفید در بازار وجود دارند و هر کدام از این لوله ها می توانند در اتصالات فرعی و لوله کشی ساختمان به کار روند.آنچه که PP را از سایر پلاستیک ها جدا می کند وجود خاصیت انعطاف پذیری در دما های خاص می باشد.به لوله های پلی پروپیلن می توان موادی را اضافه نمود تا خواص آن ها متمایز و پر رنگ گردد. به طور مثال برای انعطاف پذیری بیشتر لوله های PP مواد معدنی به آن اضافه می کنند. این مواد به لوله ی PP اجازه می دهد تا به صورت یک ورق مصنوعی در آید و به راحتی برش خورد. راحتی در برش پلی پروپیلن در تولید لوله ها با اندازه های مختلف تاثیر خوبی خواهد گذاشت.از آنجا که باز و بسته کردن لوله ها برای برنامه های اجرایی اهمیت زیادی دارد لوله های پلی پروپیلن بیشتر از سایر مواد استفاده می شوند زیرا به راحتی می توان آن ها را چندین بار باز و بسته کرد بدون آنکه آسیب یا فرسایشی در آن ها به وجود آید.
ویژگیهای لوله PP
نیمه سخت
نیمه شفاف
مقاومت شیمیایی بالا
مقاومت خوب در برابر سایش
مقاومت در برابر حرارت
انواع لوله پلی پروپیلن
این یکی از کاربردی ترین نوع لوله های پلاستیکی می باشد که در سال 2007 در بازارهای جهانی بیش از 45 میلیون تن از آن به فروش رفته و ارزش آن به 65 میلیارد دلار می رسد . پلیمرها از نظر طبقه بندی به سه گروه R,B,H تقسیم بندی می شود .که در زیر به طور مختصری درباره آنها توضیح داده می شود.
نوع 1- پلی پروپیلن (PP+H هموپلیمر)
این نوع دارای خواص مکانیکی خوبی بوده مقاوم در برابر مواد شیمیایی می باشد که در صنایع از آن استفاده می شود.
نوع 2- کوپلیمر ضربه ای (PP+B)
این نوع به دلیل استحکام زیاد, مقاومت بالا در برابر ضربه و عمر طولانی و پایداری در مقابل مواد شیمیایی سبب شده که استفاده های وسیعی در فاضلابهای فشار پایین از آن شود .
نوع 3- کوپلیمراندم(PP+R)
استفاده از این نوع پلیمر به دلیل عمر زیاد و پایداری در مقابل مواد شیمیایی و مکانیکی آن در دما و فشار بالا سبب شده تا در سیستم لوله کشی آب سرد و گرم خانگی از آن به وفور استفاده شود.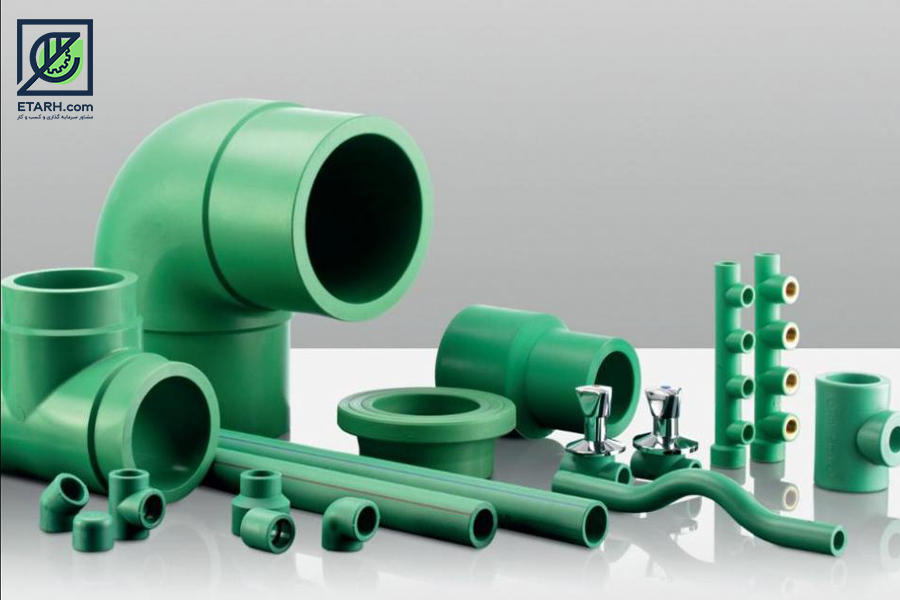
کاربردهای لوله پلی پروپیلن PP
-شبکه های آب سرد و گرم منازل و ساختمان ها
-لوله کشی تأسیسات شوفاژ، حرارت مرکزی و تهویه مطبوع
-شبکه های آب رسانی شهری
-صنایع غذایی – شیمیایی و بهداشتی
-شبکه های هوا رسان
مزایای لوله پلی پروپیلن PP
-قابلیت تحمل فشار 20 اتمسفر جهت آب سرد 20 درجه سانتیگراد و 10 اتمسفر جهت آب گرم 70 درجه سانتیگراد.
-نقطه ی ذوب این ماده بسیار بالاست و به راحتی توسط ارتعاشات و تنش ها آسیب نمی بیند.
-جرم نمیگیرد، زنگ نمی زند، نمی پوسد.
-در مقابل اسیدها و بازها کاملاً مقاوم است.
-نیاز به عایق کاری ندارد.
-بسیار سبک تر از لوله های فلزی.
-فاقد ناهمواری سطح داخلی، در نتیجه افت فشار بسیار ناچیز.
-سهولت و سرعت در نصب.
-قیمت لوله پلی پروپیلن پایین است و این لوله ها جایگزین لوله های فلزی و چدنی در بازار شده است.
معایب لوله پلی پروپیلنPP
-تنها عیب لوله های پلی پروپیلن آن است که در برابر اشعه های نور خورشید مقاوم نبوده و از طرفی به راحتی شکسته می شوند.
-این ویژگی سبب میگردد تا لوله PP تنها در برنامه های کاربردی سطح کوچک در کنار سایر پلاستیک ها به کار روند.
مقایسه لوله و اتصالات PP با PVC
-وزن مخصوص اتصالات و لوله PP سبکتر از لوله UPVC می باشد.
-وجود ترکیبات پایدار کننده از جنس سرب و قلع در لوله و اتصالات UPVC که برای محیط زیست مضر است، در لوله و اتصالات PP وجود ندارد.
-برخلاف لوله و اتصالات UPVC، لوله و اتصالات پلی پروپیلن PP فاقد تردی و شکنندگی می باشند.
-لوله و اتصالات pp در مقابل اکثر اسیدها و بازهای معدنی حتی در غلظت های بالا تا دمای ۶۰ درجه سانتی گراد مقاوم می باشند.
-لوله و اتصالات pp نسبت به لوله و اتصالات UPVC در برابر فاضلاب های شهری مقاومت سایشی بسیار بالایی دارند.
-لوله و اتصالات pp قابلیت تعویض یا تغییر مسیر (چرخش) بدون هرگونه آسیبی به لوله، اتصالات و اورینگ را دارند.
-لوله و اتصالات pp در مقابل تنش های دراز مدت مقاومت بالایی دارند، درحالیکه این موضوع در سایر لوله و اتصالات کمتر است.
-لوله ها و اتصالات pp از مقاومت حلقه ای بالایی نسبت به لوله ها پلی اتیلن و لوله پی وی سی برخوردار می باشند.
-لوله ها و اتصالات pp در برابر فشارهای سطحی از تحمل بیشتری نسبت به لوله های پلی اتیلن و پی وی سی برخوردارند.
کد آیسیک مرتبط با صنعت تولید لوله پلی پروپیلن
کد آیسیک مخفف International Standard Industrial Classification (سیستم بین المللی طبقه بندی استاندارد صنایع) است. کد گذاری به عنوان روش ساده و دقیق برای تعیین هویت کالا، قطعات ، مدارک و اموال ، سالها است که در سطح شرکت هاو زنجیره های تأمین مورد استفاده قرار می گیرد.
کدآیسیک لوله از پلی پروپیلن : 2520412325
کد تعرفه گمرکی مرتبط با صنعت تولید لوله پلی پروپیلن
تعرفه یا به عبارت دیگری(TARIFF) یک نوع معیار رقمی و یا عددی می باشد برای شناسی و تعیین جایگاه کالا در ترخیص کالا .
تعرفه گمرکی میزان حقوق ورودی قابل پرداخت برای ورود کالا می باشد.تعرفه گمرکی در بستر تاریخ مبتنی بر سیستم و روش های خاصی از قبیل اداره گمرک،آمار،حمل و نقل،بیمه و غیره طراحی و مورد استفاده قرار می گیرد.
کد تعرفه گمرکی لوله از پلی پروپیلن : 39172200
مشخصات خط تولید لوله پلی پروپیلن
ابعاد مرسوم و رایج لوله پلی پروپیلن که در کشور تولید می شود معمولا از قطر خارجی 20 الی 63 میلیمتر می باشد. مشخصات زیر برای تولید این ابعاد آورده شده اند
1- اکسترودر و دای تولید لوله پلی پروپیلن:
-اکسترودر موردنیاز یک دستگاه تک پیچه، توانایی تولید از سایز 20 الی 63 می باشد.
-سیلندر و مارپیچ باید از جنس فولاد سخت باشد.
-ظرفیت خروجی مناسب و مرسوم برای اکسترودر حداقل 180 کیلوگرم بر ساعت است
-هیتر به کار رفته از نوع سرامیکی
-در این اکسترودر ها معمولا 5 عدد فن خنک کن با توان 120 وات به کار می رود
-گیربکس باید توان حداقل 50 کیلو وات داشته باشد
-قطر مارپیچ مناسب 65 میلیمتر و نسبت L/D نیز 34 می باشد
-هد و قالب سایز های 20 تا 63 باید بر روی اکسترودر قرار گیرد و همچنین کالیبراتور های مناسب هر سایز نیز تعبیه شود.
-بهترین جنس برای کالیبراتور ها آلیاژ های برنز و برنج می باشد
2- مخزن وکیوم:
-خط تولید باید دارای یک وان وکیوم به طول حداقل 6 متر باشد
-به یک عدد پمپ وکیوم با توان حداقل 7 کیلووات یا 110 مترمکعب نیاز است
-پمپ آب پاش برای خنک سازی لوله تولیدی نیز باید دارای همین توان باشد
3- وان خنک کننده:
-وان خنک کننده 2 عدد به طول حداقل 6 متر نیاز است، خنک سازی از طریق سیستم آب پاشی انجام می شود
-جنس وان نیز بهتر است حداقل از جنس گالوانیزه باشد. بهتر است از آب با سختی مناسب استفاده شود تا سوراخ های آب پاش دچار گرفتگی نشود.
4- دستگاه HAUL OFF یا کشنده:
همانطور که در شکل های پایین صفحه قابل مشاهده است دستگاه کشنده معمولا از نوع چرخ دنده زنجیری 2 ریلی می باشد که دارای حدود 70 کفشک می باشند و کنترل آن ها توسط شیر برقی انجام می گیرد.
5- همچنین به تجهیزات جانبی مانند برج خنک کننده، تابلو برق (PLC)، و دستگاه برش لوله نیز می باشد.
توضیح مفصل فرایند تولید لوله پلی پروپیلن
همانطور که در شکل های بالا مشاهده کردید، اولین مرحله در ساخت لوله پلی پروپیلن، خوراک دهی یا Feeding می باشد. خوراک دهی از ابتدایی ترین شکل آن یعنی به صورت دستی تا حالت اتوماتیک می تواند متغیر باشد. در حالت اتوماتیک یک انبار یا سیلوی مواد اولیه وجود دارد که بسته به کاربر می توان تا ظرفیت حدود 1 روز کامل خط تولید در ان مواد را انباشته کرد تا برای خوراک دهی از آن استفاده کند. کنترل دما و رطوبت در سیلو اهمیت بالایی برای حذف اثرات مخرب آن ها دارد و همچنین جنس آن باید طوری باشد که با مواد پلی پروپیلن مورد استفاده واکنش ندهد.
برای انتقال مواد از انبار یا سیلو به اکسترودر، از سیستم انتقال استفاده می شود. بهترین و پیشرفته ترین سیستم انتقال سیستم مکشی می باشد. در این سامانه مواد توسط فشار خلا به قیف اکسترودر منتقل می شوند و در واقع یک مکنده قوی موارد را به داخل قیف اکسترودر می کشاند.برای حذف اثرات مخرب رطوبت باقی مانده در مواد یک خشک کن (dryer) قبل از قیف ورودی دستگاه اکسترودر نصب می کنند که با خشک کردن مواد، سبب جلوگیری از ایجاد نقص در لوله های تولیدی شود. معمولا دمای خشک کن روی 80-75 سلسیوس تنظیم می شود و بسته به ظرفیت دستگاه تولیدی باید مواد تا 2 ساعت آینده خط را خشک کرده و آماده نگه دارد.
مواد اولیه پلی پروپیلن مورد استفاده در صنعت لوله پلی پروپیلن که در اکثر موارد تولید پتروشیمی های کشور نظیر شازند، جم و نوید زر شیمی می باشد، برای تولید لوله مصارف آب آشامیدنی باید ابتدا با مستربچ تیتان (مستربچ پایه پلی پروپیلن، به همراه درصد مناسبی از رنگدانه تیتان، افزودنی های آنتی UV و …) در حالت خشک مخلوط شود و سپس به دستگاه خوراک دهی شود. دلیل استفاده از مستربچ تیتان سفید کردن لوله (تغییر از حالت شفاف پلی پروپیلن) می باشد. چون این لوله ها برای انتقال آب آشامیدنی می باشند، در صورت قرارگیری در معرض نور آفتاب و به علت رطوبت ناشی از انتقال آب امکان رشد جلبک در آن ها وجود دارد، پس با اضافه کردن مقادیری از مستربچ تیتان که عبور نور در لوله ها را تا زیر 0/2 درصد کاهش می دهد، می توان از این عمل جلوگیری نمود. لازم به ذکر است واحدهای تولیدی برای جلوگیری از مشکلات بهداشتی لوله ملزم هستند از مواد قابلیت تماس مواد غذایی و دارای گواهی بهداشتی استفاده نمایند و در فرایند تولید نیز تمامی نکات بهداشتی را رعایت نمایند و پروانه وزارت بهداشت در این خصوص را اخذ نمایند. با این حال آزمایشگاه ها موظفند در صورتی که واحد تولیدی پروانه وزارت بهداشت را ارائه ننماید، آزمون های میکروبی اثر برآب آشامیدنی که آزمون های گران و طولانی مدتی هستند را انجام دهند. به همین علت بهتر است واحدهای تولیدی خود برای اخذ پروانه بهداشتی اقدام نمایند.
حال که مواد فرمولاسیون لوله پلی پروپیلن از طریق قیف یا hopper وارد اکسترودر شدند، باید در اکسترودر ذوب و یکنواخت شده، اختلاط انجام گیرد و سپس تبدیل به محصول نهایی شوند. اکسترودر ها انواع مختلفی دارند و یک اکسترودر خود شامل بخش های مهم و زیادی است که راجع به آن مفصلا در اینجا توضیح داده شده است.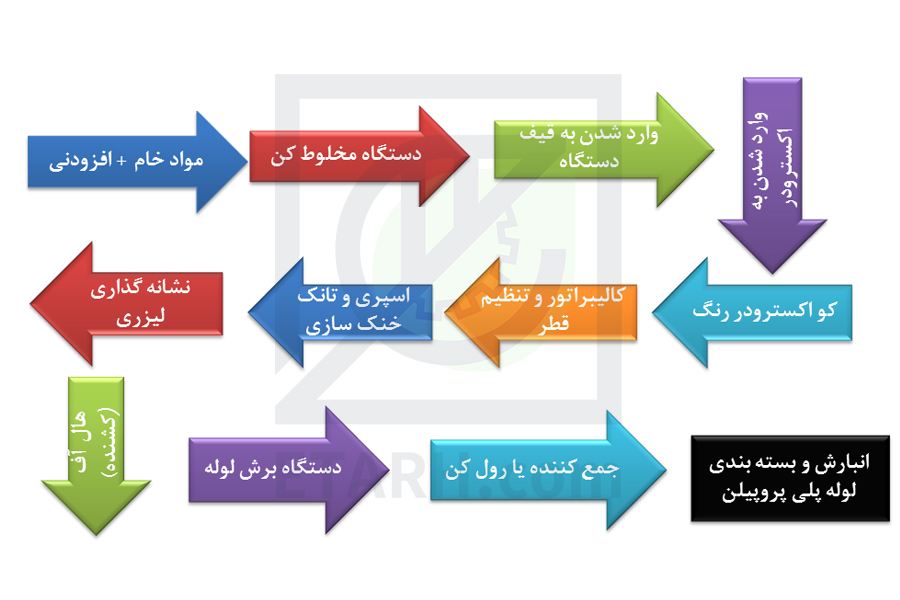
نوع دای مورد استفاده در تولید لوله پلی پروپیلن
در فرایند تولید لوله پلی پروپیلن PP، مذاب وقتی از پیچه اکسترودر خارج می شود، وارد کلگی دای (die head) می شود، شکل دای آنالوس (annulus) می باشد و شکل کگی می تواند اسپیرال (spiral)، بسکت (lattice basket) و یا ترکیبی از این ها باشد. در گذشته از کلگی نوع اسپایدر نیز استفاده می شد که به علت اینکه خط جوش در لوله باقی مانده و خود می تواند سبب بروز مشکلاتی از جمله تمرکز تنش شود.
دای (die) این وظیفه را دارد که محصول نهایی (لوله PP) را شکل دهد و مذاب را به شکل لوله در آورد. ابعاد دای و تناسب آن با اندازه اکسترودر بسیار حائز اهمیت می باشد. اگر دای برای اکسترودر بزگ باشد، مواد بیش از زمان اقامت معمول در آن باقی مانده و در اثر حرارت تخریب خواهند شد، لذا مشکل بزرگی به وجود خواهد آورد. اگر دای برای اکسترودر کوچک باشد نیز صرفه اقتصادی نخواهد داشت.
کالیبراتور (calibrator)
ابعاد لوله تولیدی تا حدی توسط دای تنظیم می شود ولی تنظیم دقیق آن بر عهده قطعه ای است که بعد از دای و به فاصله 15 الی 20 سانتیمتری آن نصب می شود. این قطعه که دای سطح بسار صاف و صیقلی می باشد، توانایی این را دار که به همراه تاثیر شرینکیج مواد، ابعاد لوله را اصلاح و تنظیم نماید لذا قطر داخلی کالیبراتور حدود 5 درصد از قطر خار خارجی مورد انتظار لوله بزرگ تر است. کالیبراور را نباید بلافاصله پس از دای نصب کرد و باید فاصله گفته شده در بالا (15 الی 20 سانتیمتر) را رعایت نمود، زیرا لوله پلی پروپیلن PP تولید شده که هنوز خنک نشده فرصت کافی برای ریلکس کردن را داشته باشد. معمولا در کالیبراتور برای تنظیم ابعاد از سیستم فشار خلائ استفاده می شود. پس برای اینکار نیاز به یک پمپ خلا و نیز یک تانک خلا مناسب می باشد. کالیبراتور داخل تانک خلا قرار گرفته تا هم ابعاد تنظیم شود و هم لوله در تانک خلا شکل نهایی را به خود بگیرد.حال که لوله PP شکل نهایی را به خود گرفت باید خنک سازی انجام شود. خنک سازی به علت ماهیت نیمه بلورینگی پلی پروپیلن از اهمیت بالایی برخوردار است. معمولا و برای سایزهای پایین از اسپری و پاشش آب برای خنک کردن لوله های پلی پروپیلن استفاده یم گردد. نوع، اندازه و شکل بلورهای تشکیل شده در لوله بر اثر خنک شدن تعیین کننده بسیاری از خواص آن ها می باشد. پی کنترل دبی آب و همچنین دمای آن بسیار مهم است. دمای آب پاششی نباید از بازه خاصی کمتر یا بیشتر شود (معمولا حدود 18 درجه، بسته به شهر واحد تولیدی، فصل تولید و …) همچنین آب باید به صورت متوازن به همه محیط لوله برخورد کند تا همه محیط آن یکسان خنک شوند. نکته مهم این است که آیا آب خنک کنننده پس از مصرف دور ریخته می شود؟ پاسخ منفی است و باید به علت صرفه جویی در مصرف آب و پایین آمدن هزینه مجددا طی سیکلی به مجموعه بازگردد. سوال بعدی این است که آبی که برای خنک سازی استفاده می شود، پس از تماس با لوله گرم می شود و باید برای استفاده مجدد دوباره خنک شود، این کار چگونه انجام می گیرد؟ برای خنک سازی آب استفاده شده و برگرداندن مجدد آن به چرخه، از چیلر یا برج خنک کن استفاده می گردد. چیلر هزینه ابتدایی بالاتری دارد ولی سرعت خنک کاری بالاتر، سیستم پیشرفته تر و همچنین کنترل دمایی بهتری دارد. برج خنک کننده اما با اینکه سرعت کمتری دارد ولی هزینه اولیه بسیار پایین تری دارد و در بسیاری از شهرها و مناطق کشور به راحتی قابل استفاده است.
همچنین بعضی تولید کنندگان خطوط لوله پلی پروپیلن از برج خنک کننده دستی استفاده می کنند. بدین ترتیب که مخزن آب را در زمین کار گذاشته و با استفاده از 2 پمپ آب را به آن وارد و آب خنک شده را از آن خارج می کنند.
نشانه گذاری لوله پلی پروپیلن
مرحله بعدی نشانه گذاری لوله می باشد. نشانه گذاری ممولا با دستگاه جت پرینت انجام می شود. شرکت های زیادی در ایران سازنده و یا تامین کننده این دستگاه ها هستند. معمولا این دستگاه دارای حافظه ای است که میتوان اطلاعات مورد نیاز که باید بر روی لوله چاپ شود را به آن داد، توسط چاپ لیزری آن ها را بر روی لوله چاپ و یا حک می کند. باید دقت کرد این اطلاعات مطابق استاندارد های ویژگی محصول تولید شده باشد و اطلاعاتی مانند نام شرکت سازنده، تاریخ تولید، شماره شیفت، عبارت “مات” ، نوع مواد مورد استفاده، فشار طراحی و رده کاربردی لوله تولید شده و.. درج می شود.
در مرحله بعدی در خط تولید لوله پلی پروپیلن، کشنده یا haul-off نصب می شود که وظیفه کشیدن لوله خارج شده از دای را دارد. سرعتی که کشنده در حال کشش لوله است باید متناسب با سرعت تولید لوله (خروج از دای) باشد، در غیر این صورت لوله تولیدی مشکلات بسیار زیادی خواهد داشت.به عنوان مثال اگر سرعت کشنده ها خیلی بالا باشد، سبب کشیده شدن لوله ها قبل از سرد شدن و سپس رد شدن در آزمون برگشت طولی می شود. کشنده ها بسته به ابعاد لوله و اصطکاک موجود میان لوله و سایر قسمت ها تعبیه می شوند.در اخر نیز دستگاه برش لوله به ابعاد دلخواه وجود دارد که بعد از آن لوله بسته بندی می شود.
وضعیت واحد های فعال تولید لوله پلی پروپیلن
در نمودار زیر تعداد و ظرفیت واحدهای تولید لوله پلی پروپیلن در کشور به تفکیک استان آمده است . 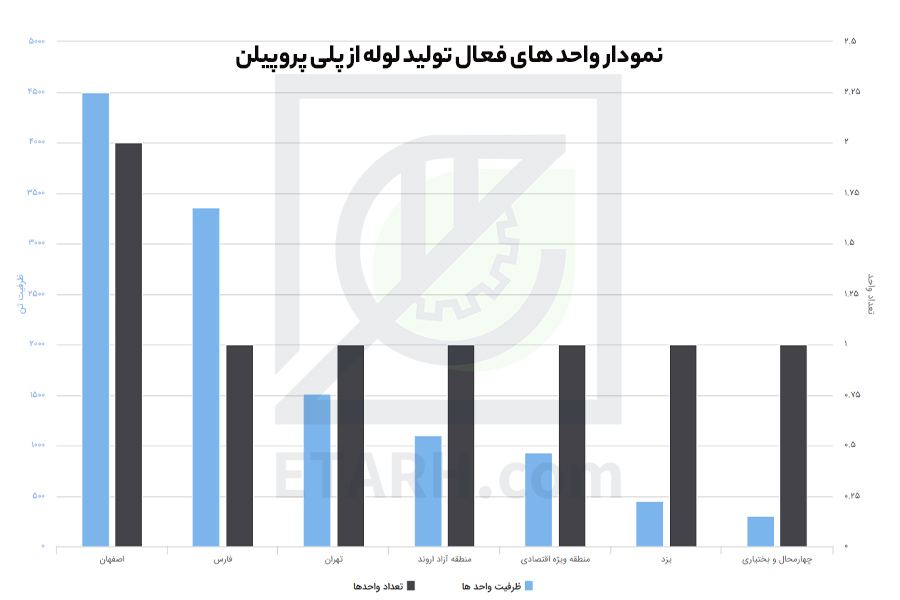
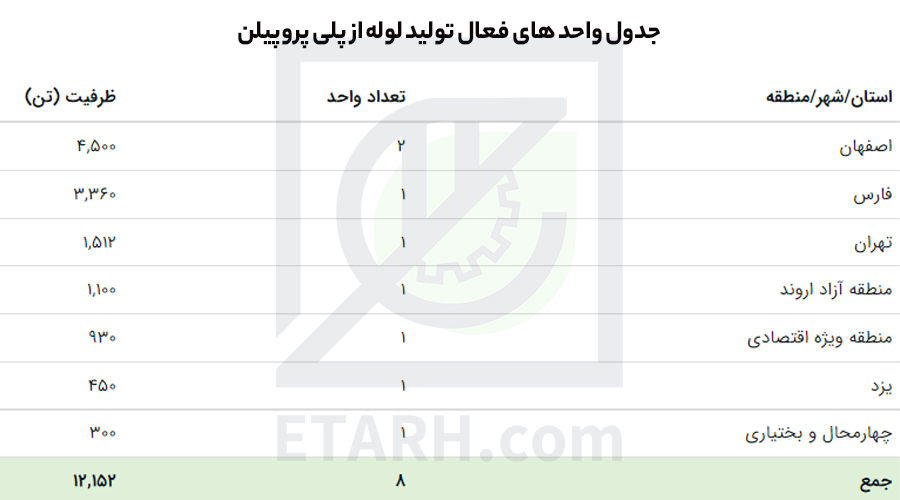
جدول واحد های فعال تولید لوله پلی پروپیلن
در جدول زیر تعداد و ظرفیت واحدهای تولید لوله پلی پروپیلن در کشور به تفکیک استان آمده است .
وضعیت واردات و صادرات لوله پلی پروپیلن
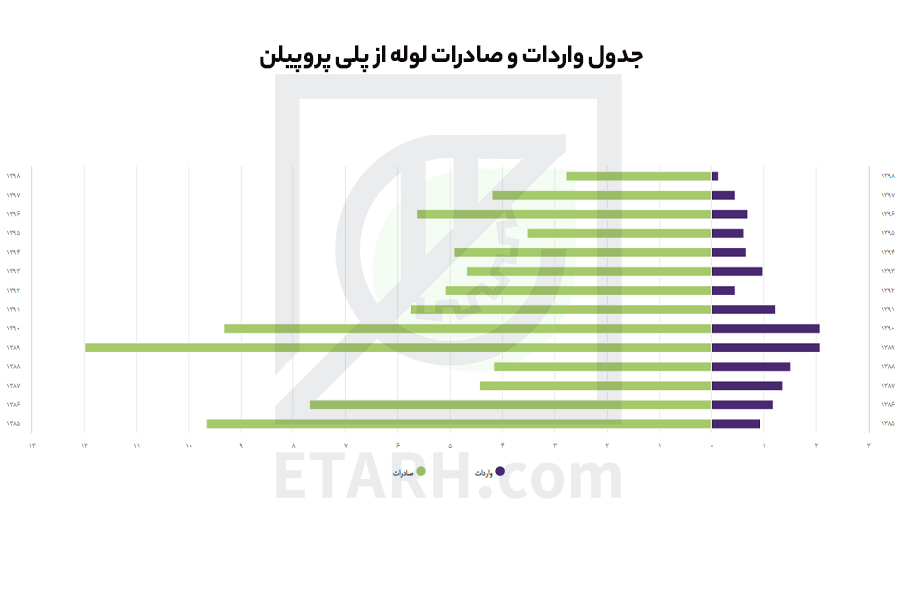
نمودار واردات و صادرات لوله پلی پروپیلن در کشور به تفکیک سال در شکل زیر آمده است.
پیش بینی وضعیت سرمایه گذاری طرح تولید لوله پلی پروپیلن
ظرفیت تولید سالیانه : 5000 تن
نرخ برابری دلار : 24000 تومان
مساحت زمین موردنیاز : 2500 مترمربع
زیربنای کل : 1000 مترمربع
تعداد نیروی انسانی مورد نیاز : 14 نفر
میزان سرمایه گذاری ثابت : 5.8 میلیارد تومان(بدون احتساب هزینه زمین)
ارزش ماشين آلات و تجهيزات : 2.5 میلیارد تومان
نرخ بازده داخلی در سال مبنا : 34 درصد
درصورت تمايل به اين مطلب امتياز دهيد:












دیدگاه خود را ثبت کنید